English
Wiadomości
Dom / Wiadomości / Wiadomości branżowe / Jak naprawić nieszczelny kocioł: przyczyny, diagnoza, etapy naprawy w zakładach
Kałuża pod obudową kotła przemysłowego rzadko kiedy jest problemem wyłącznie hydraulicznym. W kotle na gaz odlotowy o wydajności 60 t/h z pieca koksowniczego woda pojawiająca się wzdłuż szwu obudowy zwykle wskazuje na jedną z trzech rzeczy: wadliwe spoiny rura-arkusz, cieńszą rurę ekonomizera lub przeciekającą uszczelkę otworu uchwytowego. Te trzy usterki wyglądają niemal identycznie z chodnika, a ich naprawienie kosztuje bardzo różne kwoty pieniędzy i przestoje.
Pokusa jest zawsze taka sama: dokręcić coś, pozostawić urządzenie w trybie online i zająć się tym podczas następnej planowanej awarii. Dokładnie w ten sposób czterogodzinna naprawa nieszczelnego kotła zamienia się w trzytygodniowy projekt wymiany z dołączoną karą produkcyjną.
Oto więc najpierw wnioski. Zatrzymaj się, odizoluj i zlokalizuj, zanim ktokolwiek dotknie klucza. W kotłach przemysłowych i kotłach na ciepło odpadowe około dwie trzecie wycieków po stronie wody ma miejsce w małych, przewidywalnych lokalizacjach, a każda lokalizacja ma preferowaną metodę naprawy z własną tolerancją opóźnień. Poniżej omówiono przyczyny nieszczelności, sposoby ich bezpiecznego diagnozowania, porównanie opcji naprawy pod względem czasu i kosztów oraz wybór materiałów i konstrukcji, dzięki którym kocioł będzie suchy przez następną dekadę.
Zlokalizuj źródło wycieku przed otwarciem pojedynczej skrzynki z narzędziami — o metodzie naprawy decyduje mechanizm awarii, a nie miejsce kapania wody.
Wycieki z kotła nie są przypadkowe. Skupiają się wokół ograniczonej liczby mechanizmów, a każdy mechanizm pozostawia swój własny podpis na metalu. Jeśli potrafisz nazwać mechanizm, możesz przewidzieć naprawę, czas przestoju i prawdopodobieństwo, że wyciek powróci w to samo miejsce w ciągu dwunastu miesięcy.
| Lokalizacja wycieku | Najbardziej prawdopodobna przyczyna | Pierwsza kontrola w terenie | Preferowana naprawa |
|---|---|---|---|
| Spawanie rura-arkusz | Cykliczna rozszerzalność cieplna, ograniczony występ spoiny | Badanie penetracyjne barwnika, boroskop złącza | Lokalna naprawa spawów plus odprężanie |
| Ściana rury ekonomizera lub podgrzewacza powietrza | Kwaśna korozja punktu rosy, niskie pH wody zasilającej | Ultradźwiękowe badanie grubości ścian | Rurka sekcyjna o konstrukcji odpornej na korozję |
| Powierzchnia rury po stronie kominka w pobliżu zdmuchiwacza sadzy | Erozja popiołowa, cięcie parowe | Kontrola wzrokowa podczas przestoju | Naprawa tulei lub wymiana pojedynczej rurki |
| Uszczelki włazów i włazów | Starzejąca się uszczelka, nierówny moment dokręcania śrub, zniekształcone gniazdo | Napełnianie niskociśnieniowe i obserwacja stawów | Nowa uszczelka z udokumentowaną sekwencją dokręcania |
| Połączenia kołnierzowe i śrubowe | Relaksacja śrub pod wpływem cykli termicznych | Obraz termowizyjny, gdy urządzenie jest ciepłe | Dokręcić ponownie zgodnie ze specyfikacją, dodać podkładki sprężyste |
| Kompensatory i obudowa | Ruch różnicowy poza skokiem miechów | Wizualny pomiar drogi i szczeliny | Przeprojektuj element rozszerzający |
| Kolektory i rurociągi odmulające | Pełzanie, erozja-korozja spowodowana mokrą parą | Badanie twardości, ultradźwiękowe mapowanie grubości | Wymiana kolektora lub segmentu rury |
Dwa szybkie sposoby zawężenia listy. Najpierw zapytaj, kiedy pojawi się wyciek. Wyciek, który pojawia się dopiero po uruchomieniu zimnego silnika, jest problemem związanym ze skurczem; wyciek rosnący wraz z obciążeniem to zazwyczaj korozja lub erozja spowodowana przepływem i temperaturą. Po drugie, zapytaj, gdzie wypływa woda w stosunku do ścieżki gazu. Awarie po stronie wody powodują zawilgocenie obudowy zewnętrznej i izolacji, a awarie rur po stronie płomienia często objawiają się białą parą w przewodzie kominowym lub wzrostem temperatury komina, zanim będzie widoczna woda.
Większość nieszczelności kotłów to objawy niedopasowania rzeczywistych warunków pracy do materiału, rozszerzalności lub projektu uzdatniania wody — a nie dowód na to, że ktoś źle spawał dziesięć lat temu.
Naprawa nieszczelnego kotła rozpoczyna się na długo przed przybyciem spawarki. Poniższa sekwencja jest tą, którą zalecamy zespołom zajmującym się konserwacją instalacji i ma na celu ochronę zarówno załogi, jak i dowodów, które mówią, co faktycznie zawiodło.
Uwaga dotycząca próby hydrostatycznej: każda próba powyżej ciśnienia projektowego musi być przeprowadzona zgodnie z obowiązującymi przepisami i certyfikowaną dokumentacją kotła, a w przypadku kotła na ciepło odzysknicowe z podłączonymi kanałami po stronie gazowej ścieżka gazu musi zostać pozytywnie odizolowana i oczyszczona przed wprowadzeniem wody. Skrócenie tego kroku to najszybszy sposób na przekształcenie zadania konserwacyjnego w incydent.
Sekwencja diagnostyczna to nie papierkowa robota — dane eksploatacyjne i mapa grubości zebrane w krokach trzecim i szóstym decydują o tym, czy naprawa potrwa rok, czy piętnaście.
Kiedy zapisy konserwacji są sortowane według lokalizacji, a nie według daty, niemal natychmiast pojawia się pewien wzorzec. Kotły to zespoły konstrukcyjne ze skończoną liczbą słabych punktów, które zachowują się spójnie w bardzo różnych branżach. Bateria koksownicza, spiekarka i kocioł elektrowni charakteryzują się różnym składem chemicznym gazów spalinowych i różnymi profilami obciążenia, a mimo to rozkład ich wycieków jest zadziwiająco podobny. Znajomość oczekiwanej dystrybucji zmienia sposób przechowywania części zamiennych, wyznaczania trasy przeglądu i informowania ekipy konserwacyjnej przed przestojem. Poniższy wykres przedstawia reprezentatywny rozkład miejsc wycieków zgłoszonych na podstawie inspekcji kotłów przemysłowych i kotłów na ciepło odpadowe; poszczególne zakłady będą się różnić pod względem paliwa, uzdatniania wody i cyklu pracy.
Zgłoszone lokalizacje wycieków podczas inspekcji kotłów przemysłowych (rozkład ilustracyjny, procent wszystkich zarejestrowanych wycieków)
Pierwszą rzeczą, jaką wskazuje wykres, jest to, że mniej więcej jedna trzecia wszystkich nieszczelności występuje na połączeniu rury z arkuszem rury, czyli w tym jedynym miejscu kotła, w którym trzy różne materiały o trzech różnych stopniach rozszerzalności są zespawane w jedno utwierdzone połączenie. To stężenie nie stanowi wady produkcyjnej; jest to naturalna konsekwencja umieszczania cyklicznego obciążenia termicznego na sztywnym połączeniu.
Druga grupa, dwudziestosześcioprocentowa, obejmuje rury ekonomizera i podgrzewacza powietrza. Składniki te znajdują się na zimnym końcu ścieżki gazu, gdzie temperatura powierzchni metalu spada poniżej kwaśnego punktu rosy, zatem kocioł spalający paliwo zawierające siarkę i pracujący przy niskiej temperaturze gazu wylotowego zawsze jako pierwszy straci ekonomizer. Jeśli w Twoim zakładzie dwa razy w ciągu pięciu lat wymieniono rury ekonomizera, problemem jest margines temperatury powierzchni, a nie dostawca rur.
Trzecia grupa, obejmująca siedemnaście procent uszczelek, otworów uchwytowych i kołnierzy, jest najbardziej frustrująca, ponieważ prawie całkowicie można jej uniknąć. Wycieki te wynikają ze starzenia się elastomeru, nierównego momentu obrotowego śrub, zniekształconych gniazd i połączeń dociągniętych raczej na zasadzie wyczucia niż specyfikacji. Są tanie w naprawie pojedynczo i drogie łącznie, ponieważ każdy z nich kosztuje izolację, odnowienie i ponowne uruchomienie.
Erozja pożarowa w pobliżu zdmuchiwaczy sadzy odpowiada za dwanaście procent. Zachodzi tu zjawisko wysoce zlokalizowane: erozja podąża ścieżką strumienia pary, więc uszkodzone rury są zwykle rozmieszczone w tych samych trzech lub czterech rzędach za każdym razem. Obracanie pozycji zdmuchiwaczy sadzy lub dostosowywanie sekwencji wydmuchu pomiędzy przestojami zazwyczaj znacznie zmniejsza tę liczbę.
Złącza dylatacyjne i obudowa stanowią siedem procent, a kolektory i rurociągi odmulające – cztery procent. Są to awarie o niskiej częstotliwości i poważnych konsekwencjach. Nieszczelne złącze dylatacyjne uszkadza izolację i obudowę, ale rzadko zagraża granicy ciśnienia, podczas gdy pękanie pełzające w kolektorze może być zdarzeniem wymuszonym przestojem z długim czasem oczekiwania na wymianę odkuwki.
Czytając razem, dystrybucja obsługuje prostą strategię konserwacji. Większą część budżetu przeznaczonego na inspekcje przeznacz na złącza rura-blacha, zespoły ekonomizera i połączenia śrubowe, ponieważ te trzy obszary niosą ze sobą siedemdziesiąt siedem procent ryzyka. Pozostały wysiłek wykorzystaj na mapowanie grubości kolektorów i rurociągów, gdzie awarie są rzadkie, ale poważne.
Wyjaśnia także, dlaczego ogólne porady dotyczące naprawy nieszczelnych kotłów tak często rozczarowują. Instalacja, która spędza przerwę w pracy na naprawach obudowy, podczas gdy temperatura na wlocie ekonomizera utrzymuje się poniżej punktu rosy, powróci do pracy w ciągu osiemnastu miesięcy. Rozkład informuje, gdzie należy szukać w pierwszej kolejności, a dane operacyjne mówią, dlaczego wyciek wybrał właśnie to miejsce.
Trzy obszary — złącza rura-blacha rurowa, zespoły rur zimnego końca i połączenia śrubowe — niosą za sobą ponad trzy czwarte całego ryzyka wycieków z kotła, zatem zasługują na większość każdego budżetu na inspekcje.
Gdy mechanizm jest już znany, możliwości naprawy szybko się zawężają. Poniższe porównanie zostało napisane z perspektywy działającej instalacji, która musi wybierać pomiędzy dwudniową naprawą a sześciotygodniową wymianą, przy założeniu, że przestrzegane są przepisy kotła i dokumentacja producenta.
| Metoda | Najlepiej nadaje się do | Typowy przestój | Koszt względny | Realistyczna żywotność |
|---|---|---|---|---|
| Lokalna naprawa spawów | Izolowane pęknięcie palca spoiny, mały wgłębienie na grubej części dociskowej | 1 do 3 dni | Niski | 3 do 10 lat, jeśli przyczyna zostanie usunięta |
| Zatykanie rur | Pojedyncze uszkodzone lampy, do około dziesięciu procent banku | 1 do 2 dni | Niski | Nieokreślony, ale wydajność i bilans przepływu są zmniejszone |
| Rękawy | Uszkodzenia spowodowane erozją lub korozją na małej długości rury | 2 do 4 dni | Niski to medium | 2 do 6 lat |
| Rurka sekcji | Wiele awarii skupionych w jednym banku | 1 do 3 tygodni | Średni | 8 do 15 lat |
| Całkowita wymiana wiązki rur | Powszechna utrata muru lub zmiana obowiązków | 3 do 6 tygodni | Średni to high | 15 lat lub więcej |
| Pełna wymiana jednostki | Uszkodzenie powłoki, bębna lub hedera; obowiązek nie pasuje już do projektu | 2 do 6 miesięcy łącznie z produkcją | Wysoka | 20 lat i więcej |
Za tym stołem kryją się trzy praktyczne zasady. Po pierwsze, podłączanie jest środkiem stabilizującym, a nie rozwiązaniem. Każda zatkana rura zmniejsza powierzchnię wymiany ciepła i podnosi temperaturę wylotową gazów spalinowych, co z kolei przesuwa pozostałe rury bliżej ich punktu rosy. Podłącz więcej niż około dziesięć procent banku, a skutecznie przeprojektujesz kocioł bez wykonywania prac inżynieryjnych.
Po drugie, naprawy spawalnicze trwają tylko wtedy, gdy usunie się utwierdzenie, które spowodowało pierwotne pęknięcie. W przypadku połączenia rura-arkusz oznacza to sprawdzenie naddatku na wydłużenie, luzu między rurą a otworem oraz obróbki cieplnej po spawaniu. Naprawa, która zignoruje te trzy elementy, spowoduje pęknięcie tego samego palca, zwykle w ciągu roku.
Po trzecie, ekonomikę naprawy należy oceniać na podstawie dostarczonego ciepła, a nie faktury za naprawę. Nieszczelny ekonomizer, który jest zatkany, a nie ponownie podłączony, podnosi temperaturę spalin na wylocie, co zwiększa zużycie paliwa z każdą godziną pracy kotła. W przypadku jednostki strzelającej w sposób ciągły kara ta może przekroczyć koszt właściwej tuby w ciągu dwóch lub trzech sezonów pracy.
Podłączanie i spawanie kupują czas; tylko naprawa, która usuwa mechaniczną lub chemiczną przyczynę wycieku, zapewnia niezawodność.
Kiedy naprawa przestaje mieć sens, decyzja o wymianie zależy od tego, na jakim etapie procesu znajduje się kocioł. Kotły na ciepło odpadowe nie są produktami wymiennymi; każda konfiguracja jest dopasowana do źródła gazu, obciążenia pyłem i profilu temperatury. Poniższy pasek zawiera listę konfiguracji najczęściej określanych w zakładach przemysłu węglowego, hutniczego, energetycznego i amoniakalnego.
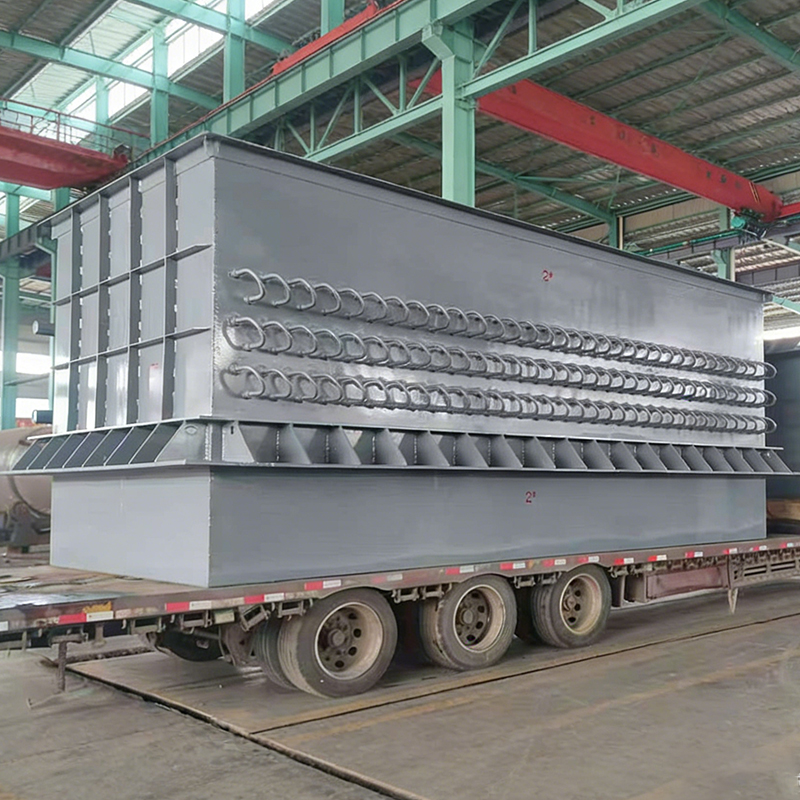
 Kocioł na ciepło odpadowe z pieca koksowniczego Kocioł koksowniczy na ciepło odpadowe na gazy spalinowe to wysokowydajne, energooszczędne urządzenie opracowane specjalnie dla przemysłu koksowniczego. Ma na celu odzyskanie i wykorzystanie... Zobacz produkt →
W przypadku każdego z tych stanowisk zadaj te same cztery pytania przed złożeniem zapytania o wycenę. Jaki jest projektowy przepływ gazu i zakres temperatur na wlocie, z uwzględnieniem warunków krytycznych? Jakie jest obciążenie pyłem i rozkład wielkości cząstek na wlocie? Jaka jest zawartość siarki i wilgoci, a co za tym idzie, kwasowy punkt rosy, który wyznacza minimalną temperaturę metalu? I z jakim zakresem faktycznie pracuje instalacja, w odróżnieniu od zakresu z tabliczki znamionowej?
Wybór dostawcy jest równie ważny jak konfiguracja. Kocioł na ciepło odpadowe to zbiornik ciśnieniowy z powierzchnią wymiany ciepła po stronie gazu, dlatego producent potrzebuje zarówno kwalifikacji kotła, jak i zbiornika ciśnieniowego oraz praktycznego doświadczenia w specyficznym środowisku zapylonym i korozyjnym. Dostawca, który zbudował wyłącznie wymienniki ciepła na czysty gaz, zazwyczaj nie określi odstępów między rurami i wydmuchu sadzy, a pierwszy wyciek pojawi się w drugim roku eksploatacji.
Przed porównaniem cen dopasuj konfigurację kotła do pozycji procesu, stopnia zapylenia i kwaśnego punktu rosy – błędów konfiguracji nie da się skorygować rabatem.
Większość działań zapobiegających wyciekom w kotle przemysłowym ma miejsce na etapie rysowania, a nie w warsztacie konserwacyjnym. Większość pracy wykonują trzy decyzje projektowe: utrzymanie temperatury metalu powyżej kwaśnego punktu rosy, wybór konstrukcji złącza tolerującej różnicową rozszerzalność oraz ograniczenie prędkości gazu w pierwszych rzędach rur.
Korozja punktu rosy jest dominującym mechanizmem w ekonomizerach i podgrzewaczach powietrza. Odpowiedzią inżynierską jest udokumentowany margines pomiędzy minimalną temperaturą metalu a obliczonym punktem rosy kwasu, utrzymujący się w całym zakresie roboczym, w tym w warunkach niskiego obciążenia. Kocioł, który utrzymuje ten margines przy pełnym obciążeniu, ale spada poniżej niego przy czterdziestoprocentowym obciążeniu, nadal będzie ulegał awarii, tylko wolniej.
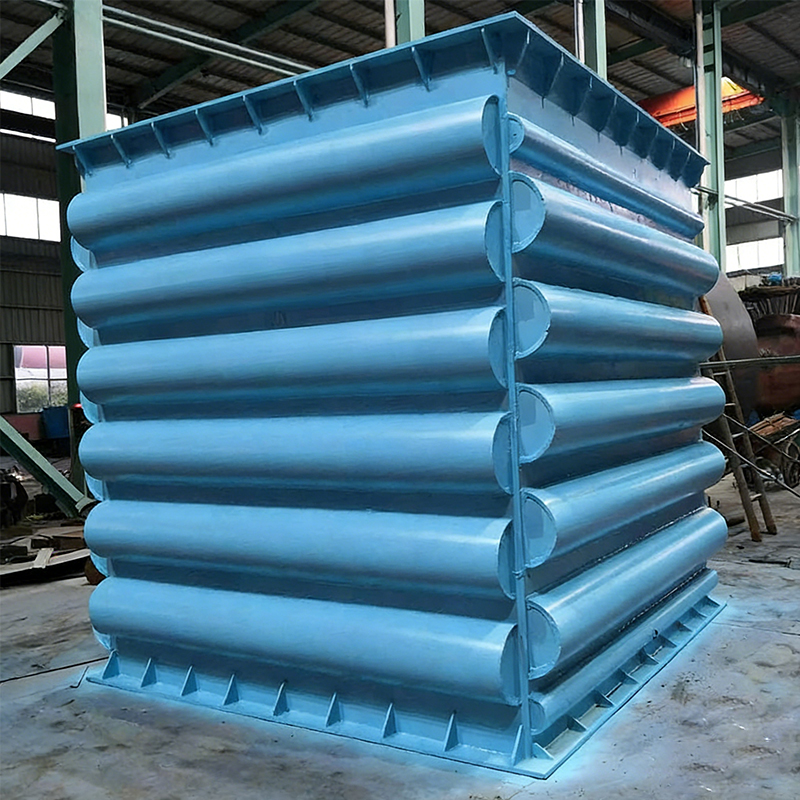
Tam, gdzie konwencjonalne spawane złącza ekonomizera borykają się z wysoką temperaturą, wysokim zapyleniem i korozyjnym kondensatem, konstrukcje lutowane oferują inny zestaw kompromisów. Ekonomizer lutowany na bazie niklu wykorzystuje całkowicie lutowane połączenie rury z kolektorem, które usuwa długi występ spoiny, który działa jak inicjator pęknięć w połączeniach obciążonych cyklicznie i zapewnia bardziej równomierny kontakt pomiędzy rurą a żebrem. Spoiwo dobiera się ze względu na odporność na korozję, a nie na łatwość spawania, a uzyskana powierzchnia jest odporna na kwaśny kondensat atakujący zimny koniec ścieżki gazów spalinowych.
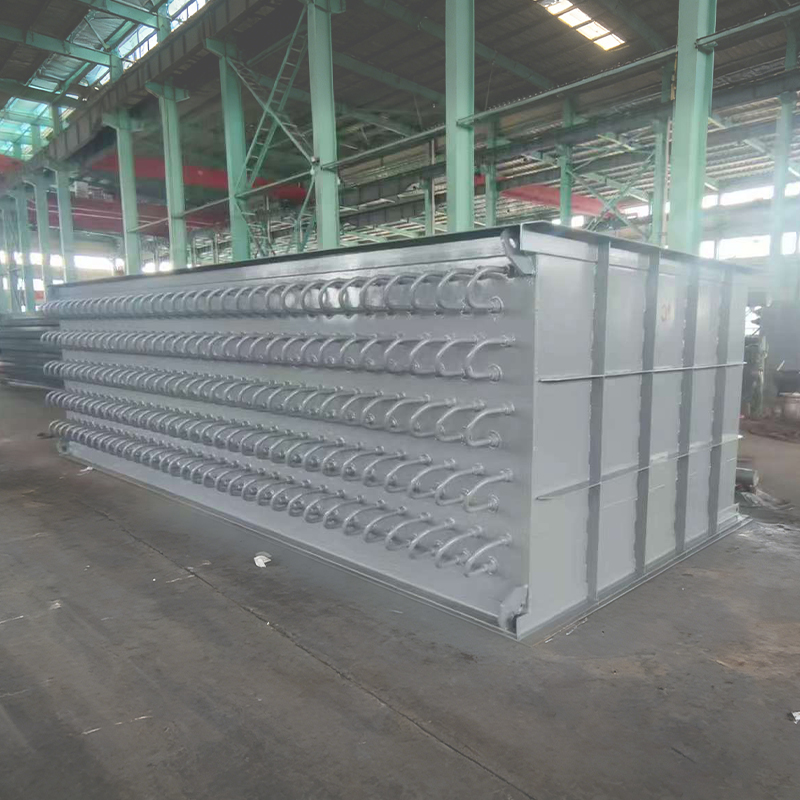 Ekonomizer lutowany na bazie niklu Ekonomizer lutowany na bazie niklus are advanced devices that significantly improve the economizer's corrosion resistance, wear resistance, ash accumulation resistance, an... Zobacz produkt →
Jeżeli wymagane jest po prostu ogrzanie powietrza do spalania ciepłem resztkowym gazów spalinowych, bardziej ekonomicznym wyborem jest podgrzewacz powietrza, pod warunkiem, że zachowany zostanie margines temperatury zimnego końca i kanały po stronie gazowej mogą zostać oczyszczone bez demontażu całego zespołu. Wybór pomiędzy nimi powinien wynikać z analizy gazów spalinowych, a nie kolejności w katalogu urządzeń.
Erozja skaluje się mniej więcej z sześcianem prędkości gazu, dlatego pierwsze rzędy zapylonego kotła powinny być zaprojektowane na niższą prędkość niż reszta wiązki. Umiejscowienie zdmuchiwacza sadzy również ma znaczenie: dmuchawa, która przez lata kieruje parę w ten sam rząd rur pod tym samym kątem, spowoduje erozję przewidywalnej linii rur, a zmiana kolejności między przestojami to tani sposób na rozłożenie zużycia.
Po stronie wody szczegóły konstrukcyjne zapobiegające wyciekom są mniej efektowne, ale równie decydujące: prawidłowe wnętrze bębna, aby uniknąć przenoszenia pary, odpowiednia wydajność odmulania w celu kontrolowania rozpuszczonych ciał stałych oraz odgazowywacz, który faktycznie usuwa tlen, a nie ten, który jest jedynie obecny w arkuszu przepływowym. Problemy z chemią wody pojawiają się na powierzchni rury kilka miesięcy później, a wtedy uszkodzeniem są już zlokalizowane wżery.
Udokumentowany margines temperatury zimnego końca i konstrukcja złącza tolerująca różnicową rozszerzalność zapobiegają większej liczbie wycieków, niż jest w stanie naprawić jakikolwiek program konserwacji.
Decyzję należy podjąć na podstawie czterech liczb: zmierzonej grubości ścianki w porównaniu z wymaganym minimum, liczby nieszczelności w bieżącym okresie eksploatacji w porównaniu z poprzednim, pozostałej projektowej żywotności części ciśnieniowych oraz wartości jednego dnia utraconej produkcji. Jeśli liczby te wskazują różne kierunki, zastosuj poniższe kryteria.
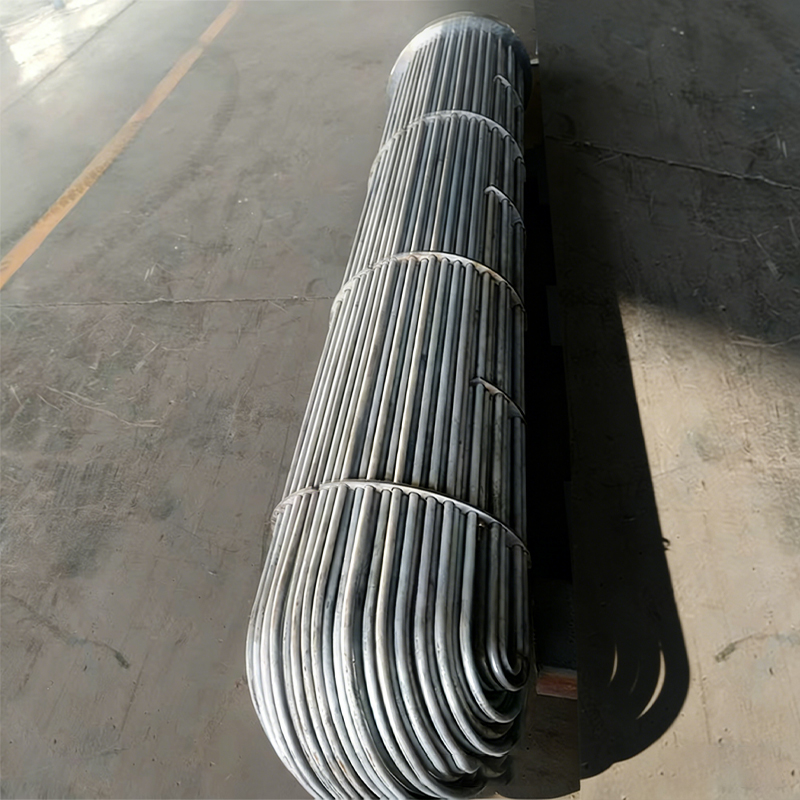 Płaszczowo-rurowy wymiennik ciepła Wymiennik płaszczowo-rurowy jest typowym i uniwersalnym przemysłowym wymiennikiem ciepła. Jego podstawowa konstrukcja składa się z dużej skorupy (od strony skorupy), w której mieści się rura ... Zobacz produkt →
| Napraw na miejscu, kiedy | Zaplanuj wymianę, kiedy |
|---|---|
|
|
Kalkulację zwrotu warto przeprowadzić właściwie. Nieszczelny ekonomizer, który zmusza instalację do ominięcia części powierzchni wymiany ciepła, podnosi temperaturę wylotową gazów spalinowych, a każdy stopień utraconego odzysku przekłada się na dodatkowe paliwo na godzinę. Pomnóż tę karę godzinową przez roczne godziny pracy, dodaj koszt nieplanowanych przestojów spowodowanych przez obecną jednostkę i porównaj sumę z dostarczoną ceną banku zastępczego, łącznie z instalacją.
W przypadku wielu jednostek pracujących w trybie ciągłym arytmetyka przemawia na korzyść wymiany w ciągu dwóch do trzech lat, czyli przed uwzględnieniem ryzyka wymuszonego przestoju w szczytowym okresie produkcji. Natomiast w jednostkach, które działają kilka tygodni w roku, naprawa na miejscu z użyciem odpowiedniego składu wody może pozostać racjonalnym wyborem przez dekadę.
Jeszcze jedna zmienna zasługuje na wzmiankę: koszt naprawy niskiej jakości. Spoina, która przejdzie próbę hydrostatyczną, ale pozostawia koncentrację naprężeń na czubku, ponownie ulegnie uszkodzeniu, a druga awaria zwykle kosztuje więcej niż pierwsza, ponieważ pojawia się bez ostrzeżenia i często w trakcie kampanii produkcyjnej.
Wymień, jeśli częstotliwość wycieków wzrasta na wielu brzegach, a grubość ścianki jest na poziomie minimum; naprawiać tylko wtedy, gdy mechanizm jest znany, a pozostały okres eksploatacji obejmuje następny cykl przestoju.
Naprawiony kocioł pozostaje naprawiony tylko wtedy, gdy trzy czynniki powodujące powstawanie wycieków znajdują się w obudowie konstrukcyjnej. Skład wody kontroluje tempo utraty ścianki od wewnątrz, cykliczne obciążenia kontrolują akumulację uszkodzeń zmęczeniowych na złączach, a odstępy między przeglądami decydują o tym, czy następny wyciek zostanie wykryty przez technika, czy przez operatora zmiany w środku nocy.
| Interwał | Aktywność | Nagraj | Naprawiono mechanizm wycieku |
|---|---|---|---|
| Każda zmiana | Sprawdź stabilność poziomu w bębnie, działanie odmulania i wszelkie widoczne wycieki | Odczyty dziennika i obserwacje | Wycieczki operacyjne, wyciekanie uszczelki |
| Codziennie | Testy pH, przewodności i rozpuszczonego tlenu w wodzie zasilającej | Wykres trendu, a nie tylko wartość | Korozja wżerowa po stronie wody i korozja pod osadami |
| Co tydzień | Kontrola temperatury wylotowej spalin i nieprzezroczystości komina | Temperatura względem wartości bazowej obciążenia | Wczesny wyciek z rury, zanieczyszczenie i obejście |
| Miesięcznie | Obrazowanie termowizyjne obudów, kołnierzy i drzwi włazów na ciepło | Obrazy złożone w porównaniu z poprzednimi miesiącami | Wycieki połączeń i uszczelek przed awarią |
| Coroczna przerwa | Ultradźwiękowe mapowanie grubości zespołów ekonomizera i podgrzewaczy powietrza | Odczyty mapowane na siatce | Pocienienie ścian spowodowane korozją i erozją |
| Coroczna przerwa | Badanie penetracyjne barwnika lub badanie cząstek magnetycznych spoin rura-arkusz | Zapisy wspólne | Pękanie zmęczeniowe w utwierdzonych stawach |
| Co 3 do 5 lat | Pełna kontrola części ciśnieniowej, badanie twardości kolektora, pomiar drogi kompensatora | Certyfikowany raport z inspekcji | Pełzanie, przekroczenie zakresu rozprężania, uszkodzenie obudowy |
Dwa nawyki sprawiają, że te interwały są skuteczne. Pierwsza polega na porównaniu odczytów z linią bazową skorygowaną o obciążenie, a nie ze stałą wartością alarmową, ponieważ większość wycieków ogłasza się jako niewielka zmiana trendu na długo przed przekroczeniem progu. Drugim jest zapisanie korekty składu chemicznego wody w tym samym zleceniu pracy, co naprawa mechaniczna, tak aby rozwiązanie i przyczyna zostały wyeliminowane razem.
Na szczególną uwagę zasługuje cykliczność obciążenia. Przy każdym uruchomieniu i wyłączeniu następuje pełny cykl termiczny połączeń rura-blacha rurowa, kolektorów i elementów rozprężnych, a uszkodzenia zmęczeniowe narastają niezależnie od tego, jak starannie przeprowadzono naprawę. Zmniejszenie liczby niepotrzebnych cykli i utrzymanie prędkości rampowych w granicach krzywej producenta nic nie kosztuje, a bezpośrednio wydłuża odstęp między wyciekami.
Cotygodniowe śledzenie składu chemicznego i temperatury gazu wylotowego — nieszczelny bojler prawie zawsze objawia się zmianą trendu na kilka tygodni przed pojawieniem się wody na podłodze.
Gdy decyzja przejdzie od naprawy do wymiany, kwestia zaopatrzenia staje się praktyczna: kto może dostarczyć część ciśnieniową, która pasuje do istniejących kanałów, spełnia obowiązujące wymagania dotyczące kotła i zbiornika ciśnieniowego i dociera w oknie przestoju? Odpowiedzią jest zazwyczaj producent oryginalnego sprzętu, a nie ogólny zakład produkcyjny, i to z trzech powodów.
Pierwszym z nich jest kwalifikacja. Zespół kotłów na ciepło odpadowe jest elementem stanowiącym granicę ciśnienia, a producent potrzebuje zatwierdzeń projektu i produkcji obowiązujących w Twojej jurysdykcji. W Chinach oznacza to licencję na produkcję zbiorników ciśnieniowych klasy trzeciej do prac domowych oraz znakowanie ASME w przypadku sprzętu eksportowanego lub projektów finansowanych ze środków międzynarodowych. Ogólny wytwórca stali nie może legalnie dostarczyć tej części, niezależnie od tego, jak konkurencyjna jest oferta.
Drugim jest wiedza procesowa. Powierzchnie wymiany ciepła po stronie gazu zawodzą w specyficzny sposób w określonych gałęziach przemysłu, a producent, który dostarczał rozwiązania do pieców koksowniczych, spiekania i dmuchania tlenowego, zna już wzorce erozji i osadzania się zanieczyszczeń. Doświadczenie to przejawia się w rozstawie rur, rozmieszczeniu zdmuchiwaczy sadzy, przesuwie złącza dylatacyjnego i marginesie temperatury zimnego końca, a wszystkie one są niewidoczne na ogólnym rysunku zestawieniowym, ale mają decydujące znaczenie w eksploatacji.
Trzeci to zakres dostawy. Naprawa lub wymiana nieszczelności zwykle wymaga czegoś więcej niż pakietu: wymaga modyfikacji kanałów, podpór konstrukcyjnych, izolacji, detali ogniotrwałych, gwintowania oprzyrządowania i wsparcia przy uruchomieniu. Współpraca z jednym dostawcą, który projektuje, produkuje, instaluje i uruchamia, eliminuje ryzyko interakcji pomiędzy trzema lub czterema oddzielnymi wykonawcami.
Oceniając potencjalnych dostawców, proś o dowody, a nie o oświadczenia: pisemne kwalifikacje zbiorników ciśnieniowych i kotłów, wewnętrzny sprzęt produkcyjny, który określa możliwą do osiągnięcia jakość połączenia oraz listę referencyjną z zakładów stosujących porównywalne warunki gazowe. Producent posiadający własny piec do lutowania, zdolność nawijania lamel i linię do produkcji rurek cieplnych ma bezpośrednią kontrolę nad złączami, które powodują większość nieszczelności na zimnym końcu, co stanowi znaczącą różnicę w porównaniu z dostawcą, który zleca te operacje.
W przypadku zakładów działających na arenie międzynarodowej rozmowa dotycząca zaopatrzenia powinna również potwierdzać praktykę dokumentacyjną: certyfikaty materiałowe, specyfikacje procedur spawania i zapisy kwalifikacyjne, raporty z badań nieniszczących, certyfikaty testów hydrostatycznych i rysunki powykonawcze. Inspektor poprosi o te dokumenty, a ich brak może opóźnić oddanie do eksploatacji na długo po przybyciu sprzętu na miejsce.
Wreszcie cenę należy oceniać na podstawie całkowitego kosztu, który obejmuje dostarczoną wydajność odzysku ciepła, oczekiwany odstęp między interwencjami konserwacyjnymi oraz czas reakcji dostawcy w sprawie części zamiennych. Tańszy pakiet, który zatyka zimny koniec produktami korozji w ciągu osiemnastu miesięcy, wcale nie jest tańszy.
Części ciśnieniowe należy pozyskiwać od wykwalifikowanego producenta kotłów i zbiorników ciśnieniowych w ramach własnej produkcji — dokumentacja i jakość połączeń nie mogą być sprawdzane w przypadku pracy podwykonawcy po dostawie.
Podczas setek prac inspekcyjnych i naprawczych powtarza się pięć tych samych błędów. Każde z nich jest niedrogie do uniknięcia i kosztowne do powtórzenia.
Za każdym z tych błędów kryje się krótkoterminowa logika – presja czasu, presja budżetowa, okno przestoju, które już się skraca. Problem w tym, że koszt błędu ląduje w kolejnym budżecie na konserwację, często podczas kampanii produkcyjnej, kiedy zakład najmniej może sobie pozwolić na nieplanowane przestoje.
Większość z nich rozwiązuje prosta dyscyplina: przed zakończeniem jakiejkolwiek naprawy zapisz mechanizm, metodę naprawy, pomiar, który ją uzasadnił, oraz zmianę operacyjną, która zapobiegnie ponownemu wystąpieniu. Dziesięć minut dokumentacji na koniec naprawy to najtańsza inwestycja w niezawodność dostępna dla zakładu.
Każda naprawa nieszczelności powinna zakończyć się zarejestrowanym mechanizmem i odpowiednią zmianą operacyjną – w przeciwnym razie ten sam wyciek zostanie po prostu zaplanowany na późniejszy termin.
Dwie strony, które warto zachować otwarte podczas przygotowywania decyzji o naprawie lub wymianie:
Obie strony przyjmują ten sam punkt wyjścia, co w tym artykule: poznaj mechanizm, a następnie wybierz sprzęt.
Dobre decyzje dotyczące zaopatrzenia zaczynają się od jasnego mechanizmu awarii — podczas pierwszej rozmowy z dostawcą przedstawiaj analizę gazu, mapę grubości i historię wycieków.
Naprawa nieszczelnego kotła to sekwencja decyzji, a nie pojedyncze zadanie. Zidentyfikuj lokalizację, potwierdź mechanizm, wybierz naprawę, która usunie przyczynę i zapisz zmianę działania, która zapobiegnie ponownemu wystąpieniu problemu. Kiedy dane dotyczące grubości i częstotliwości wycieków wskazują, że jednostka jest ukończona, należy potraktować wymianę jako projekt inżynieryjny z pozycją procesową, obciążeniem pyłem i kwaśnym punktem rosy oraz określić sprzęt na podstawie tych liczb, a nie strony katalogu.
W zakładach stosujących tę sekwencję zazwyczaj występuje mniej wycieków, krótsze przestoje i dłuższe przerwy między poważnymi interwencjami. Rośliny, które zamiast za mechanizmem gonią za wodą, widzą ponownie ten sam wyciek, zwykle wkrótce po kolejnym uruchomieniu i zwykle w najmniej dogodnym momencie roku produkcyjnego. Różnica między nimi nie polega na budżecie; jest to kolejność zadawania pytań.
Przed metodą zapytaj o mechanizm, a przed ceną o konstrukcję – już samo to zamówienie zapobiegnie większości powtarzających się wycieków z kotła.
Pomożemy Ci ruszyć w stronę sukcesu.

Strefa aglomeracji przemysłowej Maqiao North, miasto Jingjiang, miasto Taizhou, prowincja Jiangsu

+86-18752676699 / +86-13961025664