English
Wiadomości
Dom / Wiadomości / Wiadomości branżowe / Jak zapewnić bezpieczeństwo podczas użytkowania przemysłowych zbiorników magazynowych?
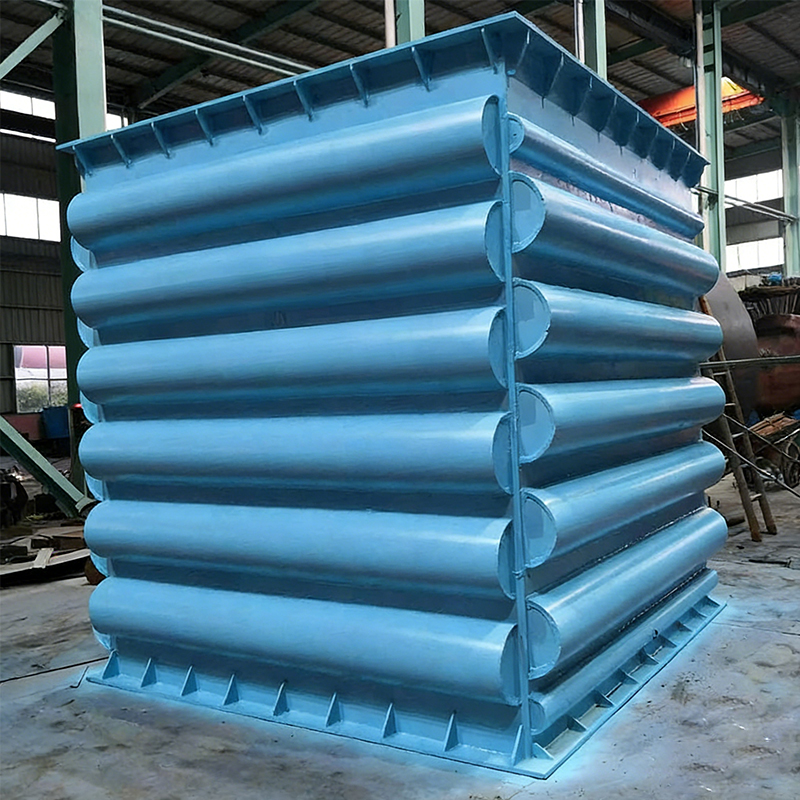
Zapewnienie bezpieczeństwa podczas użytkowania przemysłowe zbilubniki magazynowe — w tym zbiorniki do przechowywania chemikaliów, zbiorniki ciśnieniowe i systemy kotłów z odzyskiem ciepła — wymaga systematycznego podejścia w trzech obszarach: prawidłowego projektu i specyfikacji materiałów, rygorystycznej instalacji i uruchomienia oraz zdyscyplinowanej kontroli operacyjnej przez cały okres użytkowania. Jedyną przyczyną awarii zbiorników przemysłowych i zbiorników ciśnieniowych, której można najbardziej zapobiec, jest odchylenie od specyfikacji projektowej, czy to poprzez nieprawidłowy dobór materiału, nieodpowiednią grubość ścianki dla ciśnienia roboczego, obejście zaworów nadmiarowych, czy też odroczenie konserwacji w ramach programów monitorowania korozji.
W tym artykule przedstawiono kompleksowe ramy dla naczynie ciśnieniowe i przemysłowy zbiornik magazynowy bezpieczeństwo — od stiardów projektowych i klas materiałów, poprzez harmonogramy inspekcji, integrację odzysku ciepła i monitorowanie operacyjne. Opiera się na wymaganiach technicznych mających zastosowanie w przemyśle chemicznym węgla, metalurgii, wytwarzaniu energii i syntetycznym amoniaku, gdzie urządzenia do odzyskiwania ciepła odpadowego ze spalin , kotły na ciepło odpadowe i wysokociśnieniowe urządzenia do procesów chemicznych działają w najbardziej wymagających warunkach termicznych, ciśnieniowych i narażenia chemicznego występujących w przemyśle.
Brak programu bezpieczeństwa dla przemysłowy zbiornik magazynowy or naczynie ciśnieniowe jest wiarygodny bez zweryfikowanej zgodności z obowiązującą normą projektową. Główne normy regulujące konstrukcję zbiorników ciśnieniowych i zbiorników magazynowych obejmują ASME sekcja VIII (USA), EN 13445 (Europa), GB 150 (Chiny) i PED 2014/68/UE (dostęp do rynku europejskiego). Każda norma określa obliczenia minimalnej grubości ścianek, wymagania dotyczące kwalifikacji materiałów, zakres badań nieniszczących (NDE), wielokrotności ciśnienia próby hydrostatycznej oraz dokumentację wymaganą przed oddaniem statku do eksploatacji.
Dla zbiornik na chemikalia w zastosowaniach związanych z mediami korozyjnymi wybór materiału musi uwzględniać specyficzny mechanizm korozji – korozję ogólną, wżery, pękanie korozyjne naprężeniowe lub kruchość wodorową – związany z przechowywaną substancją chemiczną. A producent reaktorów chemicznych ze stali nierdzewnej lub producent zbiornika pracujący zgodnie ze specyfikacjami GB 150 lub ASME VIII obliczy minimalną wymaganą grubość na każdym płaszczu i głowicy, dodając naddatek na korozję, który uwzględnia przewidywaną szybkość korozji w całym projektowanym okresie użytkowania zbiornika (zwykle 20–30 lat).
Maksymalne dopuszczalne ciśnienie robocze (MAWP) jest głównym parametrem bezpieczeństwa każdego naczynie ciśnieniowe manufacturer . MAWP ustala się na etapie projektowania i nie wolno go nigdy przekraczać w trakcie eksploatacji. Zawory bezpieczeństwa (SRV) są dobrane tak, aby otwierały się, zanim ciśnienie w zbiorniku osiągnie MAWP, zapewniając automatyczną ochronę przed nadciśnieniem. Dla kotły na ciepło odpadowe i kocioł z odzyskiem ciepła systemów pracujących jednocześnie w podwyższonej temperaturze i ciśnieniu, w projekcie należy uwzględnić interakcję między ciśnieniem i naprężeniem termicznym za pomocą analizy elementów skończonych (FEA) złączy dysz, przejść typu skorupa-głowica i siodełek podporowych.
Poziomy wykres słupkowy ocenia pięć głównych standardów projektowania zbiorników ciśnieniowych i zbiorników magazynowych pod względem kompleksowości projektów bezpieczeństwa, obejmujących metodologię grubości ścianek, kwalifikację materiałów, wymagania NDE, zabezpieczenie przed nadciśnieniem i rygorystyczność dokumentacji. Sekcja VIII ASME osiąga najwyższy wynik 9,6, co odzwierciedla jej uznany na całym świecie status, obszerną bazę danych materiałów i obowiązkowy wymóg kontroli strony trzeciej (autoryzowany inspektor) na wszystkich krytycznych etapach produkcji. EN 13445 ma ocenę 9,2 jako europejski odpowiednik z równie rygorystycznymi wymaganiami dotyczącymi materiałów i badań, uzupełnionymi procesem oznakowania CE zgodnie z dyrektywą PED 2014/68/UE (ocena 9,0), który dodaje weryfikację dostępu do rynku regulacyjnego do wymagań projektu technicznego. GB 150 uzyskało ocenę 8,8, co odzwierciedla dobrze zorganizowaną normę krajową, która ewoluowała w celu uwzględnienia najlepszych praktyk międzynarodowych i jest obowiązkowa dla zbiorników ciśnieniowych produkowanych i eksploatowanych w Chinach. API 650 w wersji 8.4 dotyczy w szczególności atmosferycznych i niskociśnieniowych zbiorników magazynowych – zakres węższy niż normy dotyczące zbiorników ciśnieniowych, ale w tej dziedzinie bardzo szczegółowy. Zaplecze mieszkaniowe zbiornik na chemikalias i przemysłowy zbiornik magazynowys powinni sprawdzić, czy każdy statek znajdujący się w ich inwentarzu został zaprojektowany i udokumentowany zgodnie z obowiązującymi normami dla jego warunków eksploatacji i rynku docelowego, ponieważ mieszanie standardów w jednym obiekcie może powodować luki w częstotliwości inspekcji, identyfikowalności dokumentacji i zgodności z ubezpieczeniem.
Wybór materiału jest najważniejszą decyzją inżynierską w branży sprzęt do procesów chemicznych projekt. Niewłaściwy materiał w zbiorniku do przechowywania chemikaliów lub reaktorze wysokociśnieniowym prowadzi do przyspieszonej korozji, pękania korozyjnego naprężeniowego, pękania wywołanego wodorem lub awarii mechanicznej – z których każde może postępować od niewielkiej degradacji do katastrofalnej awarii w skali czasowej od miesięcy do lat, w zależności od konkretnego mechanizmu korozji i warunków pracy.
Główne rodziny materiałów stosowane w przemysłowy reaktor chemiczny i storage vessel construction are carbon steel, low-alloy steel, austenitic stainless steel (304, 316, 316L, 321, 347), duplex stainless steel (2205, 2507), nickel alloys (Alloy 625, C-276, 825), and titanium. Each offers a distinct performance profile across temperature range, pressure rating, corrosion resistance, weldability, and fabrication cost:
| Materiał | Maksymalna temperatura (°C) | Klasa korozji | Typowe zastosowania | Spawalność |
|---|---|---|---|---|
| Stal węglowa A516-70 | 450 | Ogólne (niekorozyjne) | Kocioł na ciepło odzysknicowe, bęben parowy, zbiornik atmosferyczny | Znakomicie |
| Stal nierdzewna 316L | 870 | Umiarkowany kwas/zasada | Magazyn substancji chemicznych, reaktor farmaceutyczny, zbiornik na żywność | Dobrze |
| Dupleks 2205 | 300 | Wysoka odporność na chlorki/SCC | Magazynowanie na morzu, wody morskiej, celulozy i papieru | Umiarkowane |
| Stop C-276 | 1040 | Ciężkie — HCl, H2SO4, mokry Cl2 | Reaktor wysokotemperaturowy, płuczka gazów spalinowych | Dobrze (specialist) |
| Tytan gr.2 | 315 | Kwasy utleniające, woda morska | Proces chemiczny, morski wymiennik ciepła | Umiarkowane (inert gas) |
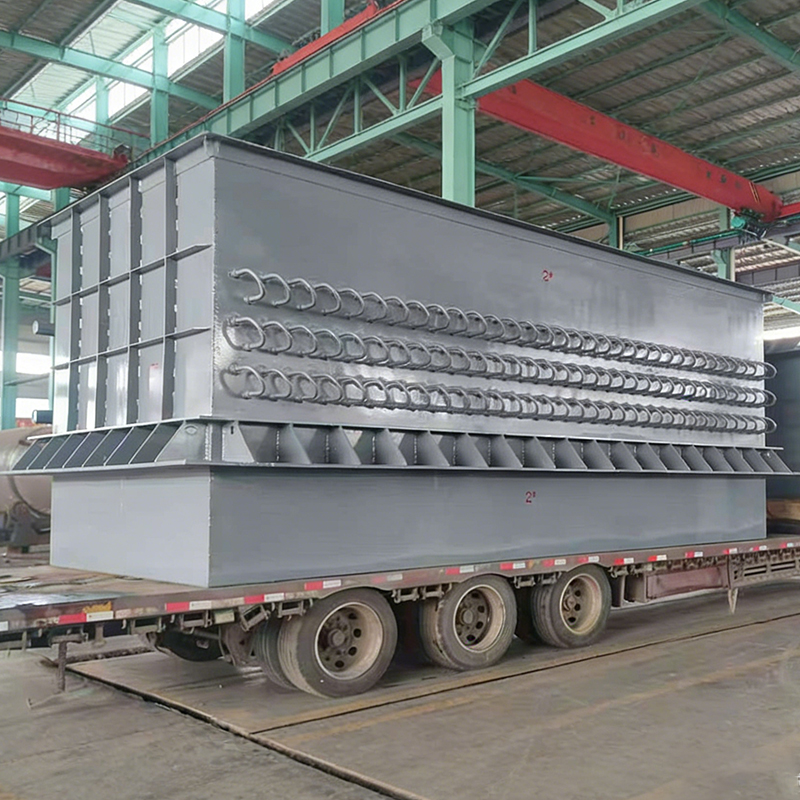
Integracja system odzyskiwania ciepła odpadowego z przemysłu — czy A urządzenia do odzyskiwania ciepła ze spalin jednostka, A kocioł na ciepło odpadowe lub połączone kocioł z odzyskiem ciepła systemu – wprowadza szczególne względy bezpieczeństwa wykraczające poza te dotyczące statycznych zbiorników magazynujących. Systemy odzyskiwania ciepła działają w warunkach nieustalonych temperatur, wahań ciśnienia i zanieczyszczeń, których nie doświadczają zbiorniki statyczne, a konsekwencje awarii są spotęgowane przez wysoką zawartość energii w zarządzanej parze lub gorącym płynie.
A kocioł na ciepło odpadowe metalurgii na przykład w hucie stali lub hucie metali nieżelaznych odbiera gazy spalinowe o temperaturach potencjalnie przekraczających 1000°C. Powierzchnia wymiany ciepła pierwszego przejścia musi wytrzymać ekstremalny szok termiczny podczas rozruchu i wyłączania pieca, a także erozję spowodowaną strumieniami gazu zawierającego cząstki stałe. The energooszczędny system odzyskiwania ciepła projekt musi uwzględniać:
Wykres liniowy przedstawia efektywność odzysku ciepła odpadowego (linia ciągła) i straty ciepła resztkowego bez kotła na ciepło odpadowe (linia przerywana) dla temperatur na wlocie gazów spalinowych od 300°C do 1050°C. Przy temperaturze na wlocie 300°C, dobrze zaprojektowany urządzenia do odzyskiwania ciepła odpadowego ze spalin system odzyskuje około 48% dostępnej energii cieplnej, co już stanowi znaczny wkład w bilans energetyczny zakładu. Sprawność odzysku wzrasta znacząco wraz ze wzrostem temperatury na wlocie, osiągając 72% przy 600°C i 91% przy 1050°C, co odzwierciedla większą różnicę temperatur pomiędzy strumieniem gazu a warunkami wytwarzania pary przy wyższych temperaturach na wlocie. Linia przerywana pokazuje odpowiednie ciepło, które jest po prostu odprowadzane do atmosfery bez a system odzyskiwania ciepła odpadowego , spadając z 52% w temperaturze 300°C do zaledwie 9% w temperaturze 1050°C, w miarę jak WHB wychwytuje coraz większą część dostępnej energii. Wysokotemperaturowe procesy metalurgiczne – elektryczne piece łukowe, odzysk gazu konwertorowego w hutnictwie stali, wytapianie metali nieżelaznych – działają w zakresie temperatur 800–1050°C, gdzie ekonomiczność i bezpieczeństwo instalacji kocioł na ciepło odpadowe metalurgii jest najbardziej przekonujący. Z punktu widzenia bezpieczeństwa odzyskiwanie gazów spalinowych o wysokiej temperaturze do kontrolowanego systemu wytwarzania pary zmniejsza również zagrożenie termiczne na granicach zakładu i chroni dalsze przewody wentylacyjne i urządzenia kontrolujące zanieczyszczenia przed degradacją termiczną.
A naczynie ciśnieniowe manufacturer dostarcza statek bezpieczny w momencie oddania do eksploatacji. To, czy pozostanie ono bezpieczne przez cały projektowany okres użytkowania wynoszący 20–30 lat, zależy wyłącznie od programu kontroli w trakcie eksploatacji i konserwacji prowadzonego przez właściciela. Ramy regulacyjne we wszystkich głównych jurysdykcjach przemysłowych – w tym TSG R0004 (Chiny), ASME sekcja V (USA) i PED/PSSR (Europa) – nakładają obowiązek okresowych inspekcji eksploatacyjnych przeprowadzanych przez wykwalifikowane jednostki inspekcyjne, z częstotliwością i zakresem określonym na podstawie kategorii zagrożenia płynami, ciśnienia projektowego i historii poprzednich inspekcji.
Podstawowe czynności związane z inspekcją w trakcie eksploatacji przemysłowy zbiornik magazynowys i pressure vessels include:
Wykres kolumnowy przedstawia rozkład głównych przyczyn awarii przemysłowych zbiorników ciśnieniowych i zbiorników magazynowych w oparciu o dane analityczne z całej branży. Największy udział ma korozja w 34% potwierdzające, że degradacja materiału w okresie użytkowania jest dominującą przyczyną wypadków na statkach oraz główne uzasadnienie rygorystycznych programów inspekcji w trakcie eksploatacji, obejmujących ultradźwiękowe monitorowanie grubości i śledzenie trendów szybkości korozji. Zdarzenia związane z nadmiernym ciśnieniem odpowiadają za 22% i odzwierciedlają konsekwencję nieodpowiednio dobranych lub źle konserwowanych zaworów bezpieczeństwa, zablokowanych przewodów odpowietrzających i nieprawidłowych procedur operacyjnych, które pozwalają na przekroczenie MAWP ciśnienia. Zmęczenie i propagacja pęknięć na poziomie 18% obejmuje zmęczenie cieplne w urządzeniach do odzyskiwania ciepła, zmęczenie wywołane wibracjami na połączeniach dysz oraz pękanie korozyjne naprężeniowe w uczulonych środowiskach stali nierdzewnej. Błąd operatora na poziomie 16% obejmuje szeroki zakres zdarzeń, w tym nieprawidłową kolejność zaworów podczas rozruchu i wyłączania, obejście blokad i nieprzestrzeganie ustalonych procedur wejścia do przestrzeni zamkniętych. Wady produkcyjne na poziomie 10% oznaczają zdarzenia, w których niewykryte wady spoin, zbyt małe dysze lub nieprawidłowe zamienniki materiałów podczas produkcji stają się inicjacyjną przyczyną awarii w trakcie eksploatacji. Ten rozkład potwierdza, że większości incydentów – 72% obejmujących korozję, nadciśnienie i błędy operatora – można zapobiec poprzez systematyczne kontrole, zarządzanie integralnością sprzętu i zgodność z procedurami operacyjnymi, a nie poprzez fundamentalne przeprojektowanie.
Reaktory chemiczne stanowią najbardziej złożone wyzwanie w zakresie bezpieczeństwa w projektowaniu instalacji procesowych, łącząc zagrożenia związane z ciśnieniem i temperaturą zbiorników ciśnieniowych z dodatkowym ryzykiem związanym z chemią reaktywną, niekontrolowaną reakcją egzotermiczną, zarządzaniem katalizatorem i tworzeniem się toksycznych półproduktów. A producent niestandardowych reaktorów chemicznych prace nad reaktorami do syntezy wysokociśnieniowej – takimi jak te stosowane w syntetycznym amoniaku, syntezie metanolu lub hydrokrakingu – muszą uwzględniać wszystkie te zagrożenia jednocześnie w projekcie.
Kluczowe elementy projektu bezpieczeństwa specyficzne dla reaktor chemiczny do procesu wysokociśnieniowego zastosowania obejmują:
Wykres radarowy porównuje trzy kategorie statków przemysłowych – kotły na ciepło odpadowe, reaktory chemiczne i przemysłowe zbiorniki magazynowe – w sześciu wymiarach istotnych dla bezpieczeństwa. Reaktor chemiczny (ciemnoniebieski wielokąt przerywany) rozciąga się najdalej na osiach bezpieczeństwa ciśnieniowego, złożoności operacyjnej i częstotliwości inspekcji, odzwierciedlając rygorystyczne wymagania w zakresie zarządzania bezpieczeństwem wysokociśnieniowych systemów reaktywnych, w których należy jednocześnie utrzymywać wiele warstw ochronnych. Kocioł na ciepło odpadowe (wielobok w kolorze ciemnego granatu) przoduje w odzyskiwaniu energii i dorównuje reaktorowi chemicznemu pod względem kontroli termicznej i bezpieczeństwa ciśnieniowego, potwierdzając podwójną tożsamość systemów WHB zarówno jako urządzeń energetycznych, jak i regulowanych zbiorników ciśnieniowych wymagających pełnej zgodności z przepisami kotłów. Przemysłowy zbiornik magazynowy (jasnoniebieski wielokąt z kropkami) ma najbardziej kompaktowy profil, odpowiedni dla jego kategorii niższego zagrożenia, ale oś złożoności operacyjnej wynosząca 5,0 podkreśla, że wejście do przestrzeni zamkniętej i zarządzanie płynnymi chemikaliami nadal nakładają znaczące obowiązki w zakresie zarządzania bezpieczeństwem nawet na nominalnie prostych statkach. Wszystkie trzy kategorie uzyskały wynik powyżej 7,0 w zakresie odporności na korozję, co potwierdza, że dobór materiałów i monitorowanie korozji są uniwersalnymi priorytetami niezależnie od typu zbiornika. Profil radarowy jest użytecznym narzędziem wizualizacyjnym dla menedżerów ds. bezpieczeństwa obiektu, umożliwiającym informowanie o względnym obciążeniu zarządzania bezpieczeństwem w przypadku różnych kategorii sprzętu i odpowiednie uzasadnienie alokacji zasobów na inspekcje.
Firma Jiangsu Shineng Chemical Equipment Co., Ltd. została założona w 2005 i specialises in the research, development, and manufacturing of systemy odzyskiwania ciepła odpadowego ze gazów spalinowych i chemical process equipment. The company possesses comprehensive in-house capabilities spanning the full manufacturing chain — from heat pipe development and nickel-based brazing technology through to complete naczynie ciśnieniowe wykonanie i montaż końcowy.
Produkty wytwarzane przez Shineng Chemical Equipment są szeroko stosowane w przemyśle chemicznym węgla, metalurgii, energetyce i przemyśle syntetycznego amoniaku – sektorach, w których działają jedne z najbardziej wymagających warunków pracy pod względem termicznym, ciśnieniowym i chemicznym, jakie można spotkać we współczesnej praktyce przemysłowej. Sprzęt firmy został z sukcesem wyeksportowany na rynki zagraniczne, wykazując zgodność z międzynarodowymi standardami technicznymi oraz zdolność do spełnienia wymagań jakościowych i dokumentacyjnych globalnych zamówień projektowych. Jako profesjonalista producent urządzeń do odzyskiwania ciepła z odpadów przemysłowych i sprzęt do procesów chemicznych supplier Shineng dostarcza zarówno standardowe produkty katalogowe, jak i sprzęt do procesów chemicznych pod klucz rozwiązania dostosowane do wymagań procesowych specyficznych dla projektu.
Pomożemy Ci ruszyć w stronę sukcesu.

Strefa aglomeracji przemysłowej Maqiao North, miasto Jingjiang, miasto Taizhou, prowincja Jiangsu

+86-18752676699 / +86-13961025664
 Previous