English
Wiadomości
Dom / Wiadomości / Wiadomości branżowe / W jaki sposób kotły na ciepło odpadowe w metalurgii mogą zaoszczędzić na kosztach energii w zakładzie?
Kotły na ciepło odpadowe z przemysłu metalurgicznego mogą zmniejszyć całkowite zużycie energii w zakładzie o 15–40%, obniżając koszty paliwa o setki tysięcy dolarów rocznie. W przypadku obiektów obsługujących wielkie piece, elektryczne piece łukowe, linie do spiekania lub piece koksownicze, w sposób ciągły odprowadzane są ogromne ilości gazów spalinowych o wysokiej temperaturze, a bez dedykowanego systemu odzyskiwania ciepła odpadowego przemysłowego energia cieplna jest po prostu tracona do atmosfery. Odpowiednio zaprojektowany kocioł z odzyskiem ciepła wychwytuje to ciepło, które w przeciwnym razie byłoby marnowane, w celu wytworzenia pary lub gorącej wody, która może następnie napędzać turbiny, podgrzewać powietrze do spalania lub bezpośrednio dostarczać ciepło procesowe. Rezultatem jest wymierna, trwała redukcja wydatków na energię przy jednoczesnej niższej emisji gazów cieplarnianych i lepszej zgodności z przepisami. W tym artykule wyjaśniono, jak działają kotły na ciepło odpadowe z metalurgii, co odzyskują, jak wybrać odpowiedni system i co dostarcza Jiangsu Shineng Chemical Equipment Co., Ltd. jako wyspecjalizowany dostawca kotłów na ciepło odpadowe z metalurgii.
Procesy metalurgiczne należą do najbardziej energochłonnych operacji w przemyśle ciężkim. Typowa stalownia zużywająca od 4 do 6 GJ energii na tonę wyprodukowanej stali surowej odrzuci od 30% do 50% tej energii w postaci strat cieplnych, przy czym największa pojedyncza część opuszcza kominy. Mierzone w średniej wielkości hucie stali produkującej 1 milion ton rocznie, przekłada się to na kilka petadżuli zmarnowanej energii cieplnej rocznie. Przy przemysłowych cenach gazu ziemnego nawet uchwycenie 20% tej straty poprzez instalację sprzętu do odzyskiwania ciepła ze gazów spalinowych może oznaczać oszczędności przekraczające 1 milion dolarów rocznie.
Oprócz bezpośrednich oszczędności na kosztach paliwa, nieodzyskane ciepło odpadowe wiąże się z dodatkowymi karami: systemy chłodzenia muszą wytrzymać większe obciążenie termiczne, odprowadzanie ciepła atmosferycznego podnosi temperaturę otoczenia w elektrowni i wokół niej, a organy regulacyjne w wielu jurysdykcjach zaostrzają normy emisji, które pośrednio penalizują nieefektywność cieplną. Dobrze zaprojektowany system odzysku ciepła odpadowego przemysłowego uwzględnia wszystkie te czynniki jednocześnie, co czyni go jedną z inwestycji kapitałowych o najwyższym zwrocie dostępnych dla operatorów zakładów metalurgicznych.
Powyższy wykres ilustruje, w jaki sposób spaliny odpowiadają za około 40% całkowitych strat cieplnych w typowej zintegrowanej hucie stali – zdecydowanie największym pojedynczym źródle. Na drugim miejscu znajdują się straty wody chłodzącej, wynoszące około 24%, a za nimi plasują się ciepło żużla (16%), promieniowanie powierzchniowe (12%) i inne różne straty (8%). Zrozumienie tego rozkładu ma kluczowe znaczenie dla inżynierów instalacji, ponieważ pokazuje, że urządzenia do odzyskiwania ciepła odpadowego ze gazów spalinowych zapewniają największy zwrot z inwestycji. Pozostałe kategorie strat, choć znaczące, wymagają bardziej złożonych lub kapitałochłonnych rozwiązań, aby je uwzględnić. Dlatego priorytetowe traktowanie wysokiej jakości kotła na ciepło odpadowe z metalurgii stanowi najbardziej bezpośrednią drogę do redukcji kosztów energii. Po wychwyceniu i wykorzystaniu ciepła gazów spalinowych obiekty mogą ponownie zainwestować oszczędności, aby systematycznie zająć się kolejnym co do wielkości źródłem strat.
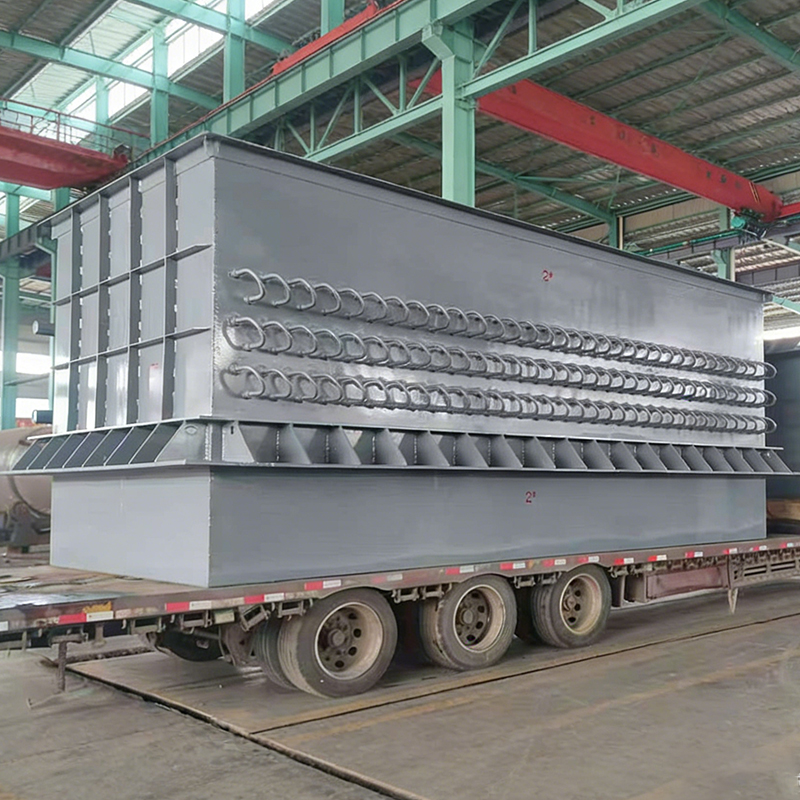
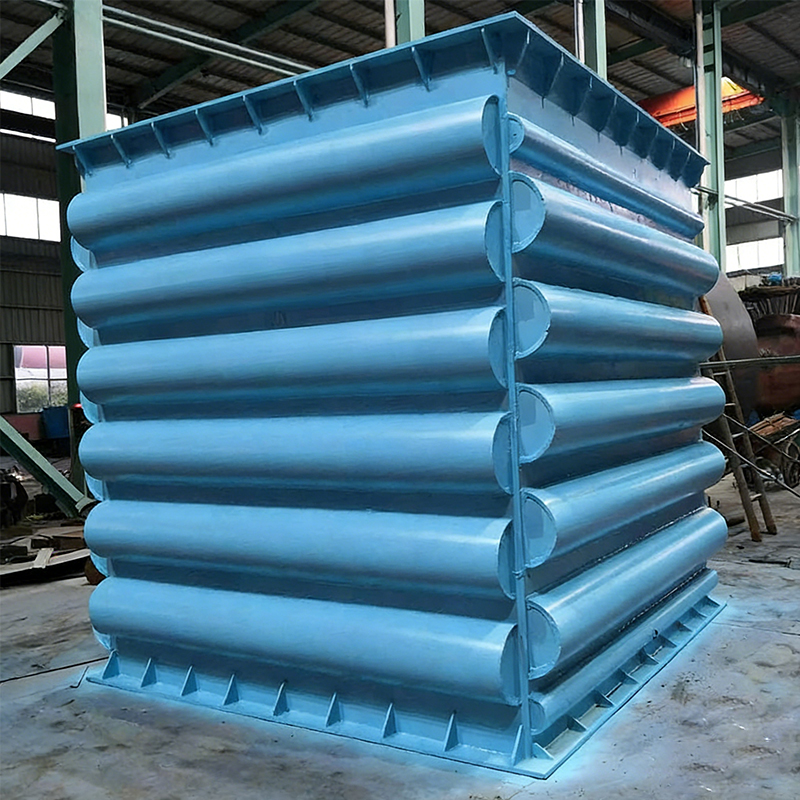
Kocioł na ciepło odpadowe — czasami nazywany kotłem odzysknicowym lub WHB — to wymiennik ciepła, który wykorzystuje gorące gazy spalinowe z procesów przemysłowych do wytwarzania pary lub gorącej wody, bez dodatkowego spalania paliwa. W zastosowaniach metalurgicznych temperatura gazów spalinowych na wlocie kotła zazwyczaj waha się od 400°C do ponad 1000°C, w zależności od poprzedzającego procesu. Kocioł przekazuje tę energię cieplną do płynu roboczego (zwykle wody) krążącego w rurach lub wężownicach, podnosząc go do stanu pary do wykorzystania w dalszej części procesu.
Podstawowa konstrukcja obejmuje kilka stref wymiany ciepła:
Firma Jiangsu Shineng Chemical Equipment Co., Ltd., założona w 2005 roku, stworzyła kompletne własne możliwości obejmujące opracowywanie rurek cieplnych, lutowanie na bazie niklu i produkcję zbiorników ciśnieniowych – umożliwiając ścisłą integrację wszystkich tych podsystemów w niezawodne, specjalnie zaprojektowane urządzenia do odzyskiwania ciepła z odpadów przemysłowych.
W wyniku różnych procesów metalurgicznych powstają gazy spalinowe o różnych profilach temperatur, składzie i zawartości pyłu. Projekt odpowiedniego systemu kotła przemysłowego z odzyskiem ciepła musi uwzględniać te różnice. Poniżej znajduje się podsumowanie głównych zastosowań:
| Proces | Temperatura gazu na wlocie (°C) | Obciążenie pyłem (g/Nm3) | Ciśnienie pary (MPa) | Typowy współczynnik odzysku ciepła |
|---|---|---|---|---|
| Wielki piec (gorący piec) | 250 – 450 | 5 – 20 | 1,0 – 2,5 | 20 – 35% |
| Elektryczny piec łukowy | 400 – 900 | 10 – 50 | 1,0 – 4,0 | 25 – 40% |
| Gaz koksowniczy | 700 – 1000 | 1 – 5 | 2,5 – 5,0 | 30 – 45% |
| Maszyna do spiekania | 300 – 500 | 30 – 100 | 0,8 – 2,0 | 15 – 30% |
| Wytapianie metali nieżelaznych | 600 – 1200 | 50 – 200 | 2,0 – 6,0 | 30 – 50% |
Procesy wytapiania metali nieżelaznych, takie jak wytapianie miedzi i ołowiu, oferują najwyższy potencjał odzysku ciepła – często od 30% do 50% – ze względu na wyjątkowo wysokie temperatury gazów wlotowych przekraczające 1000°C i stosunkowo niską złożoność pyłu. Podobnie gaz koksowniczy zapewnia doskonały odzysk. W przypadku maszyn do spiekania dużym obciążeniem pyłem (do 100 g/Nm3) jest kluczowym ograniczeniem konstrukcyjnym: kocioł musi być wyposażony w solidne zdmuchujące sadzę, zespoły rur o zwiększonym skoku i wydajne zbiorniki na pył, aby zapobiec osadzaniu się zanieczyszczeń i utrzymać wydajność cieplną przez cały okres użytkowania sprzętu.
Powyższy wykres liniowy porównuje trendy efektywności odzysku ciepła pomiędzy konstrukcjami kotłów płomienicowo-rurowych i wodnorurowych w zakresie temperatur gazu na wlocie od 300°C do 1100°C. Konfiguracje z rurkami wodnymi stale przewyższają konstrukcje z płomienicami w wyższych temperaturach, głównie dlatego, że kotły wodnorurowe umożliwiają bardziej elastyczne rozmieszczenie rur, wyższe ciśnienia pary i lepsze dostosowanie do zmiennych warunków gazu powszechnych w środowiskach metalurgicznych. Przy temperaturze na wlocie wynoszącej 1100°C wodnorurowy WHB może osiągnąć sprawność sięgającą 50%, podczas gdy konstrukcja płomienicowo-rurowa osiąga około 42%. Jednakże w przypadku zastosowań w niższych temperaturach – takich jak spaliny z wielkiego pieca o temperaturze 300–450°C – różnica w wydajności znacznie się zmniejsza, a konstrukcje płomienicowe mogą być preferowane ze względu na ich prostszą konstrukcję i mniejsze wymagania konserwacyjne. Inżynierowie zakładu powinni ocenić obie rodziny projektów pod kątem ich konkretnych danych procesowych przed sfinalizowaniem specyfikacji.
Wybór odpowiedniego systemu kotła przemysłowego z odzyskiem ciepła dla zakładu metalurgicznego nie jest zadaniem katalogowym — wymaga dokładnej oceny technicznej. Poniższe parametry stanowią podstawę każdej wiarygodnej specyfikacji WHB.
Profil objętości i temperatury gazów spalinowych
Masowe natężenie przepływu spalin (w Nm3/h lub kg/s) i temperatura na wlocie bezpośrednio określają obciążenie cieplne kotła. W procesach wsadowych, takich jak wytwarzanie stali w elektrycznym piecu łukowym, objętość gazu i temperatura znacznie się zmieniają w ciągu każdego cyklu grzewczego. WHB musi być zaprojektowany tak, aby wytrzymać zarówno warunki szczytowe bez uszkodzeń, jak i warunki niskiego obciążenia bez problemów z kondensacją. Niezawodny dostawca kotłów na ciepło odpadowe z metalurgii przeprowadzi dynamiczne modelowanie termiczne w celu ustalenia zakresu operacyjnego.
Skład gazów spalinowych i obciążenie pyłem
Gazy metalurgiczne często zawierają związki siarki, halogeny, opary metali ciężkich i znaczne cząstki stałe. Dwutlenek siarki może tworzyć kwas siarkowy poniżej kwaśnego punktu rosy (zwykle 130–180°C w zależności od stężenia SO₂), powodując poważną korozję na dalszych powierzchniach. Konstrukcja kotła musi utrzymywać temperaturę powierzchni rur po stronie gazowej powyżej kwaśnego punktu rosy w środowiskach zawierających siarkę. Wysokie obciążenie pyłem (powyżej 30 g/Nm3) wymaga szerokiego rozstawu rur, skutecznych systemów zdmuchiwania sadzy i lejów samowyładowczych wyposażonych w niezawodne mechanizmy wylotowe zapobiegające mostkowaniu.
Wymagane parametry pary
Zamierzone wykorzystanie odzyskanej pary — czy to do wytwarzania energii, ogrzewania procesowego, czy obiektów użyteczności publicznej — określa wymagane ciśnienie i temperaturę pary. Turbiny do wytwarzania energii zazwyczaj wymagają pary przegrzanej o ciśnieniu powyżej 4 MPa, podczas gdy zastosowania związane z ogrzewaniem procesowym mogą wystarczyć pary nasyconej o ciśnieniu od 0,5 do 2,0 MPa. Konstrukcja kotła i dobór materiałów wynikają bezpośrednio z tych wymagań. Zbiorniki wysokociśnieniowe muszą być zgodne z krajowymi i międzynarodowymi normami dotyczącymi zbiorników ciśnieniowych – jest to dziedzina, w której wewnętrzne możliwości produkcji zbiorników ciśnieniowych Jiangsu Shineng zapewniają znaczną kontrolę techniczną.
Wybór materiału pod kątem trwałości
Stal węglowa jest odpowiednia do umiarkowanych temperatur i strumieni czystych gazów, ale wiele zastosowań metalurgicznych wymaga stali stopowych, stali nierdzewnej lub stopów na bazie niklu w strefach wysokiej temperatury i korozyjności. Połączenia rur z arkuszami rur w strefach o wysokiej temperaturze muszą być spawane i rozszerzane przy rygorystycznej kontroli jakości. Opracowywane przez firmę Jiangsu Shineng możliwości lutowania na bazie niklu, opracowane przez naszą firmę przez dwie dekady, spełniają najbardziej rygorystyczne wymagania dotyczące łączenia w zespołach rurek cieplnych i wysokotemperaturowych wymiennikach ciepła.
Ilościowe określenie oszczędności energii i kosztów: ramy praktyczne
Inżynierowie zakładu i zespoły zakupowe potrzebują konkretnych danych finansowych, aby uzasadnić kierownictwu inwestycję WHB. Poniższe ramy ilustrują sposób ilościowego określenia potencjalnych oszczędności na przykładzie reprezentatywnego zastosowania maszyny do spiekania.
Przykład: Spiekarka wytwarzająca 150 000 Nm3/h gazów spalinowych przy średniej temperaturze 380°C.
Ten przykład ilustruje, dlaczego energooszczędne systemy odzyskiwania ciepła w metalurgii zwykle zwracają się w ciągu 2 do 3 lat – jest to przekonujący zwrot w przypadku wyposażenia kapitałowego o projektowanym okresie użytkowania od 15 do 25 lat. Projekty w branżach chemii węgla i syntetycznego amoniaku, w których aktywny jest również Jiangsu Shineng, często wykazują podobny lub szybszy zwrot kosztów ze względu na ciągły, wysokotemperaturowy charakter tych procesów.
Powyższy wykres kolumnowy przedstawia reprezentatywne proste okresy zwrotu kosztów instalacji kotłów na ciepło odpadowe w pięciu głównych sektorach przemysłu metalurgicznego i przetwórczego. Wytapianie metali nieżelaznych zapewnia najszybszy zwrot kosztów po około 1,5 roku, ze względu na wysokie temperatury gazów spalinowych i korzystną ekonomikę wytwarzania pary. W przypadku pieców koksowniczych i spiekalni koszty inwestycji zwykle zwracają się w ciągu 2,0–2,3 lat, podczas gdy w przypadku instalacji chemicznych i wielkich pieców węglowych czas zwrotu inwestycji wynosi od 2,5 do 3,0 lat. Liczby te zakładają ciągłą lub prawie ciągłą pracę przy odpowiednich warunkach gazowych – rzeczywisty zwrot z inwestycji w konkretny obiekt będzie zależał od godzin pracy w roku, lokalnych cen energii, kosztów konserwacji i kosztu inwestycyjnego wybranego sprzętu do odzyskiwania ciepła odpadowego przemysłowego. Nawet najdłuższy przedstawiony scenariusz zwrotu – wielki piec po 3,0 latach – stanowi wyjątkowy zwrot w przypadku przemysłowego wyposażenia kapitałowego, którego okres użytkowania jest zwykle projektowany na 20 lat.
Kocioł na ciepło odpadowe metalurgii nie działa w izolacji. Jest częścią szerszej infrastruktury zarządzania ciepłem i płynami, która zazwyczaj obejmuje przemysłowe zbiorniki ciśnieniowe, zbiorniki do przechowywania chemikaliów i łączący sprzęt procesowy. Zrozumienie tych elementów pomocniczych jest niezbędne dla zespołów zakupowych planujących kompletną instalację odzyskiwania energii.
Przemysłowe zbiorniki ciśnieniowe
Bęben parowy będący sercem każdego WHB sam w sobie jest zbiornikiem ciśnieniowym, zaprojektowanym i wykonanym zgodnie z krajowymi przepisami dotyczącymi zbiorników ciśnieniowych (takimi jak GB 150 w Chinach, sekcja VIII ASME w Ameryce Północnej lub PED w Europie). Oprócz bębna parowego, satelitarne zbiorniki ciśnieniowe w systemie WHB zazwyczaj obejmują odgazowywacze wody zasilającej, bębny odparowujące do transportu kondensatu i akumulatory pary w celu buforowania przerywanego zapotrzebowania procesu. Chiński producent zbiorników ciśnieniowych posiadający zintegrowane możliwości projektowania i produkcji — taki jak Jiangsu Shineng — może zapewnić, że wszystkie zbiorniki ciśnieniowe w systemie będą zgodne ze spójnymi normami inżynieryjnymi i identyfikowalnością jakości, upraszczając zarówno zamówienia, jak i zatwierdzanie przez organy regulacyjne.
Zbiorniki chemiczne i przemysłowe zbiorniki magazynowe
W zakładach chemicznych i syntetycznych amoniaku – dwóch kluczowych rynkach dla Jiangsu Shineng – WHB dostarcza parę do procesu, który wymaga również zbiorników do przechowywania chemikaliów na surowce, półprodukty i produkty. Przemysłowe zbiorniki magazynowe w takich środowiskach muszą obsługiwać media korozyjne (amoniak, metanol, kwasy) pod podwyższonym ciśnieniem i temperaturą. Dostawca zbiorników do magazynowania środków chemicznych, który produkuje również zbiornik WHB i jego zbiorniki ciśnieniowe, może zoptymalizować integrację systemu, standardy kołnierzy i układy rurociągów, redukując zarówno godziny pracy inżynierów, jak i koszty instalacji na miejscu.
Powyższy wykres radarowy ilustruje, jak w pełni zintegrowany dostawca – posiadający głęboką wiedzę specjalistyczną obejmującą projektowanie kotłów na ciepło odpadowe, produkcję zbiorników ciśnieniowych, rozwój rurek cieplnych, produkcję zbiorników magazynujących, sprzęt do procesów chemicznych i produkcję na zamówienie – zapewnia wymiernie lepsze wyniki niż portfolio oddzielnych dostawców. Jiangsu Shineng Chemical Equipment Co., Ltd. obejmuje wszystkie sześć wymiarów możliwości w jednym zakładzie, założonym w 2005 roku po dwudziestu latach ciągłego rozwoju produktów. Najwyżej ocenianym wymiarem w tym profilu jest WHB Design z wynikiem 95%, co odzwierciedla główne skupienie firmy na systemach odzyskiwania ciepła ze gazów spalinowych. Możliwość produkcji na zamówienie (92%) i produkcja zbiorników ciśnieniowych (90%) uzupełniają trzy najważniejsze mocne strony. Dla operatora instalacji integracja ta eliminuje ryzyko związane z zarządzaniem interfejsami między dostawcami, zmniejsza koszty koordynacji prac inżynieryjnych oraz upraszcza odpowiedzialność gwarancyjną i serwisową przez cały okres użytkowania sprzętu.
Utrzymanie wydajności WHB: kwestie operacyjne i konserwacyjne
Dobrze utrzymany kocioł na ciepło odpadowe z przemysłu metalurgicznego może utrzymać przez cały okres użytkowania ponad 90% początkowej projektowej sprawności cieplnej. Jednak bez odpowiedniego programu konserwacji spadek wydajności o 10–20% w ciągu pierwszych trzech lat nie jest rzadkością, co przekłada się bezpośrednio na utracone oszczędności energii. Poniższe praktyki operacyjne mają kluczowe znaczenie.
Wydmuchiwanie sadzy i czyszczenie rur
Nagromadzenie cząstek stałych na powierzchniach rur przenoszących ciepło jest najczęstszą przyczyną pogorszenia wydajności metalurgicznych WHB. Nawet 1 mm osad pyłu tlenku żelaza może zmniejszyć lokalne współczynniki przenikania ciepła o 15–25%. Automatyczne systemy zdmuchiwania sadzy wykorzystujące parę lub sprężone powietrze należy zaprogramować tak, aby działały w odstępach czasu dostosowanych do rzeczywistego obciążenia pyłem w konkretnym procesie. Ręczne czyszczenie rur podczas planowanych przestojów konserwacyjnych jest również istotne, szczególnie w sekcjach konwekcyjnych i ekonomizerze, gdzie gromadzenie się osadów jest najbardziej widoczne.
Uzdatnianie wody i chemia kotłów
Jakość wody zasilającej kocioł wpływa bezpośrednio na żywotność rur i wydajność wymiany ciepła po stronie wody. Tworzenie się kamienia z twardej wody (węglanów wapnia i magnezu) powoduje nałożenie warstwy izolacyjnej na wewnętrzne powierzchnie rur — osad węglanu wapnia o grubości 0,5 mm może zwiększyć zużycie paliwa (lub zmniejszyć odzysk ciepła) o około 3–5%. Rozpuszczony tlen w wodzie zasilającej powoduje korozję wżerową. Kompleksowy program uzdatniania wody obejmujący zmiękczanie, odpowietrzanie i dozowanie środków chemicznych (odtleniacze, stabilizatory pH, inhibitory kamienia) jest równie ważny jak sam osprzęt kotła.
Monitorowanie i oprzyrządowanie
Nowoczesne instalacje przemysłowe do odzyskiwania ciepła odpadowego korzystają z ciągłego monitorowania kluczowych wskaźników wydajności: temperatury gazów spalinowych na wlocie i wylocie kotła, spadku ciśnienia na rzędach rur, wydajności pary, przepływu wody zasilającej i przewodności odmulenia. Trendowanie tych wartości w czasie umożliwia zespołom konserwacyjnym wczesne wykrycie zanieczyszczenia, osadzania się kamienia lub pogorszenia stanu mechanicznego – zanim spowodują one znaczną utratę wydajności lub uszkodzenie sprzętu. Jiangsu Shineng projektuje swoje przemysłowe systemy kotłów z odzyskiem ciepła z dyszami oprzyrządowania i interfejsami sterującymi odpowiednimi do integracji z systemami DCS lub SCADA instalacji.
Rysunek 5 ilustruje jedno z najbardziej praktycznych porównań w działalności WHB: rozbieżne trajektorie wydajności systemów utrzymywanych i niekonserwowanych w okresie pięciu lat. Dobrze konserwowany kocioł z odzyskiem ciepła zachowuje około 94% swojej pierwotnej sprawności cieplnej po pięciu latach, co odzwierciedla jedynie umiarkowane naturalne starzenie się powierzchni wymiany ciepła i izolacji. Z kolei sprawność systemu niekonserwowanego może w ciągu pięciu lat spaść poniżej 75%, co oznacza utratę ponad jednej czwartej projektowanej zdolności odzyskiwania energii. W przypadku systemu generującego równowartość pary wynoszącej 1,2 miliona dolarów rocznie, degradacja ta przekłada się na utracone oszczędności w wysokości 300 000 dolarów lub więcej. Dane podkreślają, że inwestycje w konserwację – wydmuchiwanie sadzy, uzdatnianie wody, kontrola rur i konserwacja oprzyrządowania – nie są opcjonalnym kosztem ogólnym, ale bezpośrednio umożliwiają oszczędności energii, które przede wszystkim uzasadniają inwestycję WHB.
Założona w 2005 roku firma Jiangsu Shineng Chemical Equipment Co., Ltd. rozwinęła się w pionowo zintegrowanego producenta systemów odzyskiwania ciepła ze spalin i sprzętu do procesów chemicznych, eksportującego na rynki międzynarodowe w Azji, na Bliskim Wschodzie i poza nią. Zróżnicowanie konkurencyjne firmy opiera się na kilku przewagach strukturalnych.
W pełni wewnętrzne możliwości
W przeciwieństwie do dystrybutorów lub integratorów projektów, którzy zlecają produkcję na zewnątrz, Jiangsu Shineng dysponuje pełnymi własnymi możliwościami inżynieryjnymi i produkcyjnymi: badania i rozwój oraz produkcja rurek cieplnych, lutowanie na bazie niklu do połączeń wysokotemperaturowych, produkcja zbiorników ciśnieniowych, w tym hydrotesty i inspekcje, oraz produkcja przemysłowych zbiorników magazynujących. Oznacza to, że klienci otrzymują pojedynczy punkt odpowiedzialności inżynieryjnej od wstępnego projektu termicznego po końcowy test akceptacji w fabryce.
Doświadczenie wielobranżowe
Urządzenia Jiangsu Shineng do odzyskiwania ciepła odpadowego z zastosowań przemysłowych zostały wdrożone w branżach przemysłu chemicznego, metalurgicznego, energetycznego i syntetycznego amoniaku. Każdy sektor charakteryzuje się odmiennym składem gazu, charakterystyką pyłu i profilami zapotrzebowania na parę. To międzybranżowe doświadczenie umożliwia zespołowi inżynieryjnemu przewidywanie problemów, których dostawcy z jednej branży mogą nie rozpoznać – takich jak interakcja między kondensacją smoły koksowniczej a zanieczyszczaniem rur kotła lub wyzwania związane z zarządzaniem kwaśnym punktem rosy w strumieniach gazów metalurgicznych bogatych w siarkę.
Inżynieria niestandardowa jako standardowa praktyka
Zakłady metalurgiczne nie są jednolite. Każdy obiekt ma własne natężenia przepływu gazu, profile temperatur, ograniczenia przestrzenne, warunki sieci parowej i wymagania prawne. Podejście Jiangsu Shinenga traktuje projektowanie i produkcję niestandardowych reaktorów chemicznych, sprzęt do procesów chemicznych pod klucz oraz niestandardowe specyfikacje przemysłowych reaktorów chemicznych jako standardowe produkty, a nie wyjątki. Każdy projekt WHB rozpoczyna się od szczegółowego przeglądu danych procesowych i kończy dokumentacją dostosowaną do krajowych ram regulacyjnych klienta – niezależnie od tego, czy są to chińskie standardy GB, czy przepisy międzynarodowe.
Doświadczenie eksportowe i zgodność z międzynarodowymi standardami
Po pomyślnym eksporcie na rynki zagraniczne Jiangsu Shineng ma doświadczenie w dostosowywaniu projektów do norm ASME, PED i innych międzynarodowych norm dotyczących zbiorników ciśnieniowych i wymienników ciepła. Międzynarodowe zespoły zakupowe mogą mieć pewność, że dokumentacja, identyfikowalność materiałów, zapisy inspekcji i ustalenia z udziałem stron trzecich stanowią rutynową część procesu realizacji projektu.
Często zadawane pytania
P1: Jaka jest typowa żywotność kotła na ciepło odpadowe z metalurgii?
Dobrze zaprojektowany i odpowiednio konserwowany kocioł na ciepło odpadowe z przemysłu metalurgicznego ma zazwyczaj projektowaną żywotność od 15 do 25 lat. Rzeczywista żywotność zależy w dużej mierze od korozyjności gazów spalinowych, jakości programu oczyszczania wody zasilającej i rygorystyczności harmonogramu konserwacji. Krytyczne elementy ulegające zużyciu — takie jak dysze zdmuchiwaczy sadzy, uszczelki arkuszy rur i sekcje wykładziny ogniotrwałej — wymagają okresowej wymiany w cyklach od 3 do 7 lat, ale główny zbiornik ciśnieniowy i wiązka rur mogą pozostać zdatne do użytku przez cały projektowany okres użytkowania, jeśli są prawidłowo obsługiwane. Jiangsu Shineng projektuje swoje kotły do odzysku ciepła z dostępnymi wiązkami rur i ustandaryzowanymi wymiarami komponentów, aby uprościć przyszłą konserwację.
Pytanie 2: Czy kocioł na ciepło odpadowe można zamontować w istniejącym obiekcie metalurgicznym, czy też wymaga on nowej konstrukcji?
Modernizacja kotła na ciepło odpadowe w istniejącej instalacji jest całkowicie wykonalna i tak właśnie realizuje się większość instalacji WHB. Kluczowymi ograniczeniami technicznymi związanymi z modernizacją są: dostępna powierzchnia w obrębie lub w sąsiedztwie istniejącego kanału i prowadzenia gazów spalinowych, wsparcie konstrukcyjne dla dodatkowego ciężaru kotła i zapasów wody, integracja z istniejącą siecią parową zakładu lub utworzenie nowego systemu dystrybucji pary oraz planowanie instalacji tak, aby zminimalizować przestoje produkcyjne podczas podłączania. Zespół inżynierów Jiangsu Shineng ma szerokie doświadczenie w projektach modernizacji WHB i może zapewnić analizy układu 3D i plany instalacji etapami, aby zminimalizować zakłócenia w bieżącej działalności zakładu.
P3: Jakie stężenie pyłu w spalinach jest w stanie obsłużyć kocioł na ciepło odpadowe z metalurgii?
Kotły na ciepło odpadowe z przemysłu metalurgicznego można zaprojektować tak, aby obsługiwały bardzo szeroki zakres stężeń pyłu, od kilku gramów na normalny metr sześcienny w zastosowaniach z gazem koksowniczym do 200 g/Nm3 lub więcej w niektórych środowiskach wytapiania metali nieżelaznych. Przy większym zapyleniu konstrukcja kotła musi uwzględniać szerszy rozstaw rur (w celu ograniczenia mostkowania i zatykania), solidniejsze systemy zdmuchiwania sadzy, zbiorniki na pył o większej pojemności z niezawodnymi zaworami wylotowymi oraz dostępny dostęp do czyszczenia w celu konserwacji. W niektórych zastosowaniach charakteryzujących się bardzo dużym zapyleniem zaleca się umieszczenie osadnika lub wstępnego separatora cyklonowego przed WHB, aby zmniejszyć ilość cząstek stałych przedostających się do sekcji wymiany ciepła. Każde zastosowanie wymaga własnej oceny — Jiangsu Shineng przeprowadza przegląd charakterystyki pyłu w ramach standardowej fazy przedprojektowej.
P4: Jakie ciśnienie pary i temperaturę może wytworzyć przemysłowy kocioł z odzyskiem ciepła odpadowego?
Kotły z odzyskiem ciepła odpadowego przemysłowego można zaprojektować tak, aby wytwarzały parę w szerokim zakresie ciśnień i temperatur, w zależności od temperatury gazów spalinowych na wlocie i zamierzonego zastosowania. W przypadku strumieni gazów o niskiej temperaturze (300–450°C) typowym wyjściem jest para nasycona o ciśnieniu od 0,5 do 1,6 MPa – odpowiednia do ogrzewania procesowego, odpowietrzania i zasilania instalacji. Strumienie gazów o wyższej temperaturze (700–1200°C) umożliwiają produkcję pary przegrzanej o ciśnieniu od 3,5 do 10 MPa, która nadaje się do napędzania generatorów turbin parowych i wytwarzania energii elektrycznej. Własne możliwości produkcyjne zbiorników ciśnieniowych Jiangsu Shineng obejmują pełen zakres, od zbiorników niskociśnieniowych po zespoły bębnów wysokociśnieniowych, dzięki czemu firma może oferować projekty WHB w pełnym spektrum wymagań dotyczących pary przemysłowej.
P5: W jaki sposób skład gazów spalinowych (w szczególności zawartość siarki) wpływa na projekt WHB i wybór materiałów?
Związki siarki w spalinach — zazwyczaj dwutlenek siarki (SO₂) i trójtlenek siarki (SO₃) — stwarzają największe ryzyko korozji w projektach WHB. Kiedy gazy spalinowe ochładzają się poniżej kwaśnego punktu rosy (około 130°C dla niskich stężeń SO₃, wzrastając do 160°C lub więcej przy podwyższonym SO₃), kwas siarkowy skrapla się na powierzchniach rur i powoduje silną korozję w krótkim czasie. Rozwiązanie inżynieryjne obejmuje: utrzymanie minimalnej temperatury ścian rury powyżej punktu rosy poprzez kontrolowanie temperatury i przepływu wody zasilającej na wlocie; stosowanie materiałów odpornych na korozję (rury emaliowane, stal Corten lub austenityczna stal nierdzewna) w najbardziej narażonych strefach; oraz zaprojektowanie temperatury wylotowej ekonomizera tak, aby zapewnić margines termiczny powyżej kwaśnego punktu rosy. Jiangsu Shineng ma specjalne protokoły projektowe dla strumieni gazów zawierających siarkę, opracowane na podstawie doświadczenia w projektach chemicznych i metalurgicznych węgla.
P6: Jakie informacje są potrzebne, aby otrzymać propozycję techniczną dotyczącą kotła na ciepło odpadowe z metalurgii?
Aby przygotować wiarygodną propozycję techniczną, dostawca kotłów na ciepło odpadowe z metalurgii potrzebuje co najmniej następujących danych procesowych: objętościowe natężenie przepływu gazów spalinowych (Nm3/h) i masowe natężenie przepływu; temperatura spalin na wlocie do kotła i maksymalna dopuszczalna temperatura na wylocie komina; skład chemiczny gazów spalinowych (w tym SO₂, CO, CO₂, H₂O, O₂ i wszelkie śladowe substancje żrące); obciążenie pyłem i rozkład wielkości cząstek; wymagane parametry wyjściowe pary (ciśnienie, temperatura i natężenie przepływu); wysokość rośliny i zakres temperatur otoczenia; dostępne wymiary podstawy; oraz krajowe lub międzynarodowe przepisy dotyczące zbiorników ciśnieniowych i kotłów, których należy przestrzegać. Jiangsu Shineng zapewnia standardowe kwestionariusze dotyczące danych procesowych, które prowadzą klientów przez proces gromadzenia informacji, a zespół inżynierów jest do dyspozycji, aby pomóc w gromadzeniu danych, gdy zapisy pomiarów instalacji są niekompletne.
Pomożemy Ci ruszyć w stronę sukcesu.

Strefa aglomeracji przemysłowej Maqiao North, miasto Jingjiang, miasto Taizhou, prowincja Jiangsu

+86-18752676699 / +86-13961025664
 Previous