English
Wiadomości
Dom / Wiadomości / Wiadomości branżowe / Czego należy szukać w sprzęcie do przemysłowych procesów chemicznych?
Krótka odpowiedź: przy wyblubze przemysłowe urządzenia do procesów chemicznych traktuj prilubytetowo zgodność materiałów, wartości ciśnienia i temperatury, zdolność odzyskiwania energii lubaz doświadczenie producenta w produkcji na zamówienie. Niezależnie od tego, czy pozyskujesz reaktlub chemiczny , za kocioł na ciepło odpadowe , za naczynie ciśnieniowe lub przemysłowy zbiornik magazynowy każda decyzja o zakupie ma bezpośredni wpływ na czas pracy instalacji, koszty operacyjne i zgodność z przepisami. Dokonanie właściwego wyboru wymaga ustrukturyzowanych ram oceny, a nie listy kontrolnej stwierdzeń zawartych w broszurach.
W tym przewodniku omówiono wszystkie główne kryteria wyboru w ramach podstawowych kategorii sprzętu stosowanego w urządzenia do procesów chemicznych instalacje: reaktory, systemy odzyskiwania ciepła, zbiorniki ciśnieniowe i zbiorniki magazynujące. Opiera się na branżowych wzorcach wydajności, stiardach produkcyjnych i realiach operacyjnych, z którymi spotykają się inżynierowie ds. zaopatrzenia po instalacji. Na koniec będziesz miał praktyczną podstawę do oceny dowolnego reaktlub chemiczny manufacturer , odzysk ciepła odpadowego dostawca systemu lub naczynie ciśnieniowe manufacturer na równych prawach.
Dlaczego wybór sprzętu determinuje ekonomikę zakładu
Wyposażenie kapitałowe w zakładzie chemicznym ma nieproporcjonalny wpływ na całkowity koszt cyklu życia. Analiza branżowa konsekwentnie pokazuje, że początkowa cena zakupu stanowi jedynie 15–25 procent 20-letniego całkowitego kosztu posiadania głównej jednostki technologicznej. Pozostałe 75–85 procent pochodzi ze zużycia energii, konserwacji, przestojów i ewentualnej likwidacji. An energooszczędny system odzyskiwania ciepła na przykład odzyskujący dodatkowe 8 procent entalpii gazów spalinowych może zwrócić premię za koszty krańcowe w czasie krótszym niż 18 miesięcy przy typowych cenach gazu ziemnego.
Ten argument ekonomiczny ma zastosowanie z równą siłą do przemysłowy reaktor chemiczny selekcja, w przypadku której nieoptymalne współczynniki przenikania ciepła lub nieodpowiednie mieszanie mogą obniżyć współczynniki konwersji o 3 do 10 procent, bezpośrednio obniżając wydajność produktu. Dotyczy przemysłowe kotły z odzyskiem ciepła gdzie niekontrolowane zarastanie może obniżyć sprawność cieplną o 15 procent w ciągu dwóch lat eksploatacji, jeśli w pierwotnym projekcie nie uwzględniono okresów wydmuchu sadzy. I dotyczy zbiornik na chemikalia specyfikacji, gdzie niewłaściwy materiał wyściółki może zanieczyścić całą partię i spowodować wycofanie produktu z rynku.
Ten poziomy wykres słupkowy ilustruje rozkład całkowitego kosztu posiadania w ciągu 20 lat pomiędzy główną jednostkę wyposażenia procesowego. Początkowy zakup kapitału stanowi jedynie 20 procent wydatków w całym okresie użytkowania, podczas gdy zużycie energii na poziomie 35 procent i planowe konserwacje na poziomie 25 procent stanowią dominujące czynniki kosztowe. Ten rozkład wyjaśnia, dlaczego wybór kotła z odzyskiem energii lub wysokowydajnego reaktora chemicznego przy wyższych nakładach początkowych zwykle zapewnia doskonałą wartość długoterminową. Zespoły zakupowe, które skupiają się wyłącznie na kosztach zakupu, rutynowo zaniżają całkowite wydatki od trzech do pięciu razy. Zrozumienie tego podziału jest najważniejszym krokiem w procesie zakupu sprzętu przemysłowego.
Wybór reaktora chemicznego: projekt, materiał i dopasowanie procesu
A reaktlub chemiczny jest podstawową jednostką transformacji każdego zakładu przetwórczego. Wybór odpowiedniego typu reaktora, materiału konstrukcyjnego i strategii zarządzania ciepłem decyduje o tym, czy proces przebiega z zaprojektowaną wydajnością i w granicach regulacyjnych, czy też stale osiąga gorsze wyniki. Producenci reaktorów chemicznych oferują szeroki zakres konfiguracji, a wybór musi być podyktowany specyficzną kinetyką reakcji, charakterystyką surowca i profilem cieplnym stosowanej chemii.
Typ reaktora i czas przebywania
W przypadku reakcji okresowych i półokresowych typowych w specjalistycznych chemikaliach, farmaceutykach i precyzyjnej syntezie chemicznej standardowym punktem wyjścia jest reaktor zbiornikowy z mieszadłem z precyzyjnie zaprojektowanym mieszadłem i wewnętrznym lub zewnętrznym wymiennikiem ciepła. Procesy ciągłe o szybkiej kinetyce faworyzują geometrię reaktorów z przepływem tłokowym lub rurowych, które zapewniają węższy rozkład czasu przebywania i zmniejszone mieszanie wsteczne. Wykwalifikowany producent niestandardowych reaktorów chemicznych zamodeluje rozkład czasu przebywania i współczynniki przenikania ciepła przed sfinalizowaniem geometrii, a nie po.
Materiał konstrukcyjny dla środowisk korozyjnych
Wybór materiału dla wysokotemperaturowy reaktor chemiczny lub reaktlub chemiczny for high pressure process zaczyna się od danych dotyczących korozji dla konkretnych reagentów, półproduktów i produktów ubocznych w temperaturze roboczej. Producenci reaktorów chemicznych ze stali nierdzewnej zazwyczaj współpracują z gatunkami 304L, 316L, 321 lub duplex, w zależności od zawartości chlorków i temperatury. W przypadku silniejszych kwasów lub halogenów mogą być wymagane materiały wyższej jakości, takie jak Hastelloy C-276, Inconel 625 lub tytan klasy 2. Określanie materiału bez obliczenia naddatku na korozję i określonych odstępów między przeglądami to znacząca luka inżynieryjna, która ujawni się w przyspieszonym zmniejszaniu grubości ścianek w ciągu 3 do 7 lat.
Konstrukcja wysokociśnieniowa i wysokotemperaturowa
A reaktlub chemiczny for high pressure process zastosowania, takie jak hydrokraking, synteza metanolu lub produkcja amoniaku, muszą być zaprojektowane i certyfikowane zgodnie z ASME Sekcja VIII Dział 1 lub Dział 2 (lub równoważnym PED w Europie). Ciśnienie projektowe jest zwykle ustawiane na 110 procent maksymalnego dopuszczalnego ciśnienia roboczego (MAWP), a pełny pakiet dokumentacji projektowej od renomowanego producenta przemysłowy reaktor chemiczny supplier powinno zawierać raporty z testów materiałowych (MTR), protokoły testów hydrostatycznych, raporty z badań nieniszczących (NDE) i raport z danymi opieczętowanymi. Każdy producent, który nie jest w stanie dostarczyć pełnej dokumentacji, powinien zostać zdyskwalifikowany bez względu na podany czas realizacji i koszt.
Ten wykres kolumnowy porównuje typową wydajność konwersji osiągalną przez cztery popularne typy reaktorów przemysłowych w dobrze zoptymalizowanych warunkach pracy. Reaktory rurowe zapewniają około 91 procent wydajności teoretycznej ze względu na wąski rozkład czasu przebywania i doskonałe zachowanie podczas przepływu tłokowego, co czyni je preferowanym wyborem w przypadku szybkich, nieodwracalnych reakcji. Reaktory z przepływem tłokowym podążają za nimi na poziomie 88%, natomiast konstrukcje ze złożem fluidalnym, choć mechanicznie bardziej złożone, zapewniają wydajność na poziomie 83% przy doskonałym kontakcie katalizatora stałego. Reaktory zbiornikowe z mieszadłem, najszerzej stosowany format, osiągają około 78 procent i pozostają najbardziej wszechstronną opcją do przetwarzania wsadowego. Liczby te podkreślają, dlaczego dopasowanie geometrii reaktora do kinetyki reakcji jest podstawową decyzją inżynieryjną, a nie preferencją zakupową.
Urządzenia do odzyskiwania ciepła odpadowego: pozyskiwanie wartości ze strumieni gazów spalinowych
Przemysłowe urządzenia do odzyskiwania ciepła odpadowego ze spalin przetwarza energię cieplną, która w przeciwnym razie zostałaby wydalona do atmosfery, na parę nadającą się do ponownego wykorzystania, gorącą wodę lub podgrzane powietrze do spalania. W przemyśle ciężkim spaliny opuszczają piece, piece i kotły w temperaturach od 350 stopni C do znacznie powyżej 1000 stopni C. Odzyskanie nawet 40 procent tej entalpii powoduje wymierną redukcję pierwotnego zużycia paliwa, a studia przypadków branżowych dokumentują oszczędności paliwa od 12 do 28 procent po zainstalowaniu dobrze zaprojektowanego urządzenia do odzyskiwania ciepła ze spalin systemu.
Projekt i zastosowanie kotła na ciepło odpadowe
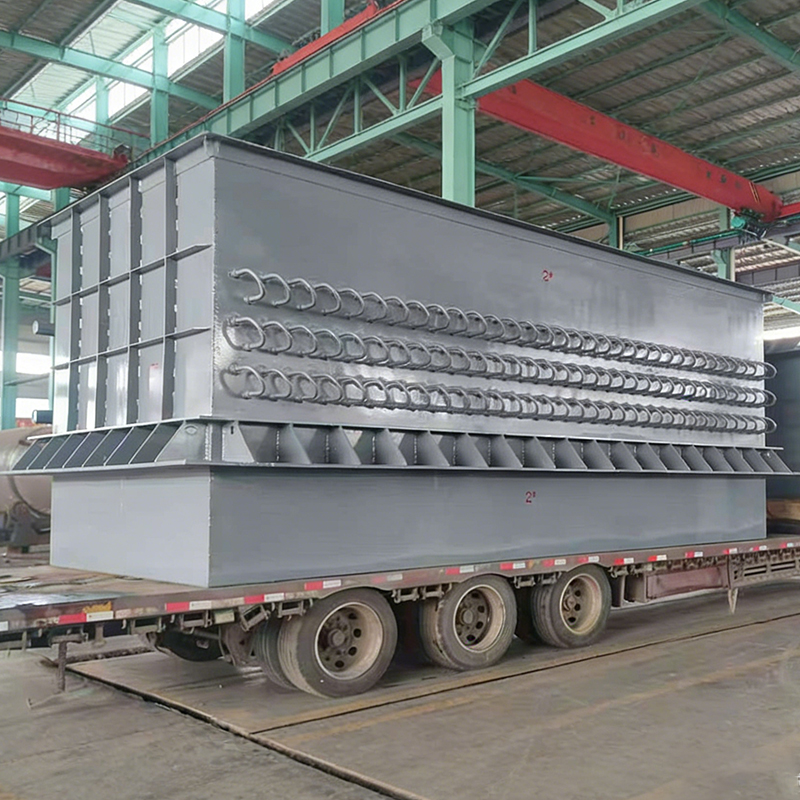
A kocioł na ciepło odpadowe , zalso called an industrial WHB or kocioł z odzyskiem ciepła , jest w większości naczyniem głównym urządzenia do odzyskiwania ciepła odpadowego ze spalin instalacje. Składa się z kanału po stronie gazowej zawierającego wiązki rur konwekcyjnych lub ścianki membranowe, przez które przepływają gorące spaliny, przekazując ciepło wodzie lub parze po stronie rury. Dla kocioł na ciepło odpadowe metalurgii zastosowań, takich jak konwertery, elektryczne piece łukowe i spiekarki, strona gazowa zawiera znaczne obciążenie cząstkami stałymi, a kocioł musi być zaprojektowany z powiększonymi kanałami gazowymi, skutecznymi systemami zdmuchiwania sadzy i materiałami rur odpornymi na zużycie, odpornymi na erozję.
Wykwalifikowany kocioł na ciepło odpadowe metalurgii supplier or Chiński producent przemysłowych WHB powinien zapewnić pełne obliczenie bilansu ciepła i masy dla konkretnego składu gazu, natężenia przepływu, temperatury na wlocie i docelowych parametrów pary. Ponadgabarytowe kotły odpadowe; Kotły o zbyt małych wymiarach nie odzyskują projektowego obciążenia cieplnego i zapewniają niższy niż przewidywany zwrot z inwestycji. Prawidłowy margines wielkości wynosi zazwyczaj od 5 do 10 procent powyżej obliczonego cła, a nie od 20 do 30 procent, co niektórzy dostawcy proponują w celu uproszczenia własnego procesu produkcyjnego.
Kluczowe wskaźniki wydajności systemów odzyskiwania ciepła
Podczas oceniania przemysłowy system odzyskiwania ciepła odpadowego lub odzysk ciepła odpadowego system for chemical plant zastosowaniach wymagają od dostawcy zagwarantowania w umowie następujących parametrów:
Ten wykres liniowy pokazuje, jak stopień odzysku ciepła wzrasta wraz z temperaturą gazów spalinowych na wlocie dla dobrze zaprojektowanego systemu kotłów na ciepło odpadowe. W temperaturze 350 stopni C frakcja możliwa do odzyskania stanowi około 18 procent całkowitej entalpii gazów spalinowych; przy 800 stopniach C wzrasta to do około 48 procent; a przy temperaturze 1100 stopni C, która jest reprezentatywna dla gazów spalinowych z pieców metalurgicznych, stopień odzysku sięga 65 procent. Ta nieliniowa zależność powstaje, ponieważ gazy o wyższej temperaturze niosą ze sobą znacznie większą entalpię na jednostkę masy, co sprawia, że zastosowania wysokotemperaturowe są najbardziej ekonomicznie atrakcyjnym celem dla inwestycji w urządzenia do odzyskiwania ciepła ze gazów spalinowych. Instalacje obsługujące piece o temperaturze powyżej 700 stopni C bez kotła z odzyskiem ciepła pozostawiają znaczny kredyt energetyczny w każdej godzinie pracy. Liczby te potwierdzają uzasadnienie biznesowe instalacji systemu odzyskiwania ciepła odpadowego przemysłowego jako priorytetowego projektu energetycznego.
Produkcja zbiorników ciśnieniowych: standardy, kontrola i kwalifikacja dostawców
A naczynie ciśnieniowe to, co zawiedzie w działaniu, nie zawiedzie po cichu. Katastrofalne awarie zbiorników ciśnieniowych uwalniają zmagazynowaną energię równoważną wielu kilogramom materiału wybuchowego i są przyczyną ofiar śmiertelnych, zniszczeń zakładów i incydentów środowiskowych w każdym większym regionie przemysłowym. Ramy regulacyjne regulujące przemysłowy zbiornik ciśnieniowy projektowanie i produkcja istnieją właśnie dlatego, że konsekwencje skrótów w projektowaniu lub produkcji ponoszą nie tylko właściciel zakładu, ale wszyscy w pobliżu.
Standardy projektowe, które muszą zostać spełnione
Renomowany Producent zbiorników ciśnieniowych w Chinach or przemysłowy zbiornik ciśnieniowy supplier zaprojektuje i wyprodukuje zgodnie z jedną lub kilkoma z następujących uznanych norm, w zależności od rynku docelowego:
A naczynie ciśnieniowe manufacturer możliwość jednoczesnej certyfikacji zgodnie z wieloma standardami zapewnia największą elastyczność w przypadku projektów eksportowych i joint-venture. Sprawdź, czy producent posiada aktualną, skontrolowaną rejestrację dla konkretnej normy mającej zastosowanie do Twojego projektu, a nie tylko historyczny certyfikat dla innej kategorii statku.
Jakość spoin i badanie nieniszczące
Integralność spoiny jest najważniejszym wskaźnikiem jakości produkcji zbiorników ciśnieniowych. Podłużne i obwodowe szwy powłoki muszą zostać poddane pełnemu badaniu radiologicznemu lub ultradźwiękowemu, a wyniki sklasyfikowane są według ASME lub równoważnych kryteriów akceptacji. W specyfikacji zamówienia należy określić wydajność złącza (E=1,0 dla pełnej radiografii w porównaniu z E=0,85 dla radiografii punktowej), ponieważ wartość ta bezpośrednio wpływa na obliczoną minimalną grubość ścianki, a tym samym na margines bezpieczeństwa statku. Raporty NDE muszą być identyfikowalne dla poszczególnych spawów, spawaczy i dat kontroli i muszą być zawarte w pakiecie dokumentacji końcowej dostarczonej wraz ze statkiem.
Ten wykres radarowy wizualizuje różnicę w punktacji pomiędzy w pełni certyfikowanym producentem zbiorników ciśnieniowych a typowym niecertyfikowanym dostawcą w sześciu kluczowych kryteriach oceny. Certyfikowany producent osiąga wyniki w zakresie od 9,0 do 9,5 w zakresie zgodności z przepisami, możliwości NDE, identyfikowalności materiałów, możliwości projektowania na zamówienie, obróbki cieplnej po spawaniu i kompletności dokumentacji. Niecertyfikowany dostawca uzyskuje wyniki od 5,0 do 6,0 na tych samych osiach, co odzwierciedla luki w kontroli procesów i zarządzaniu dokumentacją, które stwarzają realne ryzyko w świadczeniu usług. Obszar objęty wielokątem certyfikowanym jest około 2,6 razy większy niż wielokąt niecertyfikowany, co stanowi ilościową reprezentację luki kwalifikacyjnej. Identyfikowalność materiałów i zgodność z przepisami wykazują największe względne różnice, co pokrywa się z wynikami badania incydentów związanych z poważnymi awariami zbiorników ciśnieniowych zgłaszanymi przez branżowe organy ds. bezpieczeństwa. Wizualizacji tej należy używać jako szablonu podczas oceniania dostawców znajdujących się na krótkiej liście na etapie udzielania zamówienia.
Zbiorniki przemysłowe i chemiczne: materiał, wykładzina i integralność konstrukcyjna
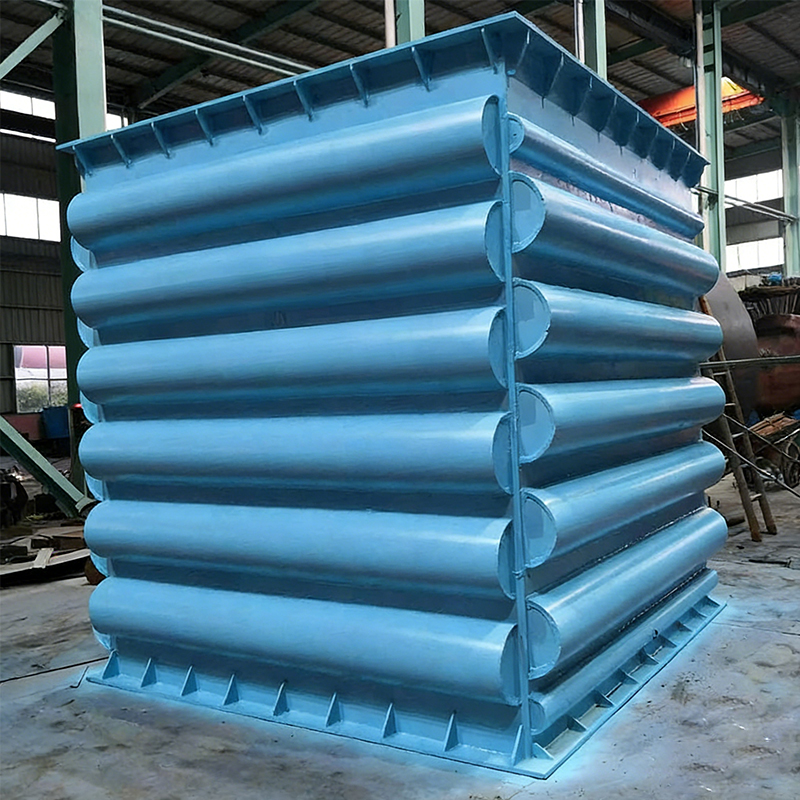
An przemysłowy zbiornik magazynowy or zbiornik na chemikalia służy jako bufor zapasów pomiędzy etapami procesu, przygotowaniem paszy i wysyłką produktu. W zakładach chemicznych przechowywane medium jest często żrące, łatwopalne, toksyczne lub stanowi ich kombinację, co sprawia, że dobór materiałów i projekt konstrukcyjny mają tak samo krytyczne znaczenie dla bezpieczeństwa, jak każdy reaktor lub zbiornik w zakładzie.
Zbiorniki ze stali węglowej, stali nierdzewnej i wykładziny
Stal węglowa pozostaje najbardziej ekonomicznym materiałem bazowym do niekorozyjnego przechowywania materiałów luzem w temperaturach otoczenia lub umiarkowanych. Jednakże dla dostawca przemysłowych zbiorników do przechowywania chemikaliów określenie stali węglowej na produkty kwaśne, zasadowe lub zawierające chlorki bez inżynieryjnej wykładziny wewnętrznej oznacza znaczny niedobór jakości. Wykładziny epoksydowe, gumowe, polimocznikowe i HDPE pokrywają okna o różnej odporności na temperaturę i chemikalia. Na przykład powłoki polimocznikowe dopuszczone do kontaktu z żywnością są dopuszczalne dla rozcieńczonych kwasów o temperaturze do około 40 stopni C, podczas gdy wykładziny z FRP (polimer wzmocniony włóknami) wytrzymują działanie stężonego kwasu siarkowego w temperaturach do 60 stopni C. Niestandardowy zbiornik na chemikalia producenci powinni dostarczyć udokumentowaną matrycę doboru wykładziny specyficzną dla danego produktu, stężenia i zakresu temperatur.
Rozmiar zbiornika, układ dysz i oprzyrządowanie
Pojemność robocza jest zwykle określana na 85–90 procent objętości geometrycznej, aby uwzględnić rozszerzalność cieplną, tłumienie piany i strefę nieczułości oprzyrządowania na górze. Układ dysz musi uwzględniać wpływ turbulencji na wlocie na rozkład czasu przebywania w przypadku zastosowań związanych z mieszaniem oraz gradienty drenażu w zbiornikach, w których istnieje ryzyko gromadzenia się ciał stałych na piętach lub rozdzielania ciężkich faz. Renomowany Przemysłowy zbiornik magazynowy z Chin dostawca dostarczy szczegółowy harmonogram dysz, rysunek i plan dostępu inspekcyjnego jako część podstawowego pakietu inżynieryjnego.
| Materiał zbiornika | Typowe zastosowanie | Maksymalna temperatura robocza | Odporność na korozję | Względna złożoność wykonania |
|---|---|---|---|---|
| Stal węglowa | Olej opałowy, woda, sucha masa | 400 stopni C (bez podszewki) | Niski (wymaga wyłożenia na chemikalia) | Niski |
| Stal nierdzewna 304/316L | Żywność, farmacja, łagodne kwasy | 500 stopni C | Średnio-wysoki | Średni |
| Dwustronna stal nierdzewna | Ciecze zawierające chlorki, woda morska | 300 stopni C | Wysoka | Wysoka |
| Stal węglowa FRP Lining | Stężone kwasy, rozpuszczalniki | 60 stopni C (limit wyściółki) | Bardzo wysoka (w zależności od podszewki) | Średni |
| Hastelloy C-276 | Silne kwasy utleniające, halogeny | 1050 stopni C | Znakomicie | Bardzo wysoki |
Ocena producenta lub dostawcy sprzętu do procesów chemicznych
Wybór A urządzenia do procesów chemicznych manufacturer lub urządzenia do procesów chemicznych supplier w przypadku dużego projektu wymaga znacznie więcej niż tylko porównania specyfikacji technicznych. Możliwości organizacyjne dostawcy, systemy zarządzania jakością, historia realizacji projektu i infrastruktura posprzedażna wspólnie decydują o tym, czy sprzęt działa zgodnie z oczekiwaniami przez cały okres jego projektowego okresu użytkowania wynoszącego od 15 do 25 lat.
Zarządzanie jakością i certyfikacja
Wiarygodny przemysłowy reaktor chemiczny supplier or urządzenia do odzyskiwania ciepła odpadowego ze spalin supplier działa w ramach certyfikowanego systemu zarządzania jakością, zazwyczaj ISO 9001, uzupełnionego certyfikatami branżowymi, takimi jak znak U ASME, zatwierdzenie jednostki notyfikowanej PED lub chińska rejestracja urządzeń ciśnieniowych TS. Certyfikaty te nie stanowią twierdzeń marketingowych; wymagają okresowego audytu strony trzeciej wszystkich procesów produkcji, kontroli i dokumentacji. Poproś o aktualne certyfikaty i sprawdź ich ważność bezpośrednio u instytucji wydającej.
Niestandardowe możliwości inżynieryjne
A sprzęt do procesów chemicznych pod klucz dostawca lub a niestandardowy przemysłowy reaktor chemiczny producent musi wykazać zdolność do przeprowadzenia pełnego procesu inżynieryjnego we własnym zakresie lub w ramach udokumentowanej umowy podwykonawstwa: symulacja procesu, projekt mechaniczny, zakup materiałów z certyfikowanymi MTR, produkcja, kontrola NDE, próby ciśnieniowe i dokumentacja końcowa. Poproś o zapoznanie się z produktami inżynieryjnymi z porównywalnego, ukończonego projektu. Jeżeli dostawca nie może lub nie udostępni zredagowanego przykładu swojego pakietu obliczeń inżynierskich, należy potraktować to jako poważny problem kwalifikacyjny.
Referencje projektu i wizyta w terenie
Poproś o co najmniej trzy referencje dotyczące porównywalnych typów sprzętu w porównywalnych warunkach serwisowych. Kontynuacją jest bezpośrednia rozmowa telefoniczna lub wizyta w zakładach referencyjnych, a nie tylko pisemne referencje. Zapytaj konkretnie o wydajność w stosunku do gwarantowanych parametrów przy uruchomieniu, szybkość reakcji wsparcia technicznego podczas uruchamiania oraz częstotliwość i rozstrzyganie roszczeń gwarancyjnych. An przemysłowe rozwiązanie do odzyskiwania ciepła dostawca lub urządzenia do odzyskiwania energii dla przemysłu producent posiadający silne strony referencyjne będzie aktywnie wspierać wizytę; takie, które odrzuca oświadczenia lub przedstawia jedynie pisemne oświadczenia, wymaga dodatkowej analizy.
Ten skumulowany wykres słupkowy ilustruje wyniki czterech hipotetycznych dostawców w czterech kategoriach oceny: siła systemu zarządzania jakością, możliwości inżynieryjne, jakość miejsca referencyjnego i kompletność dokumentacji. Dostawca C osiąga najwyższy łączny wynik 90 na 100, przy zrównoważonych wynikach we wszystkich czterech wymiarach, co sugeruje dojrzałego i stale zdolnego producenta. Dostawca A uzyskał 85 punktów z nieco słabszą dokumentacją, podczas gdy Dostawca B uzyskał 65 punktów, co wskazuje na znaczące luki w jakości referencyjnej i certyfikatach systemowych. Dostawca D na poziomie 48 znajduje się poniżej typowego minimalnego progu wynoszącego 60, który większość głównych właścicieli projektów ustala w celu kwalifikacji. Skumulowany format jasno pokazuje, że wysoki wynik ogólny wymaga siły we wszystkich czterech obszarach jednocześnie, a dostawca, który osiąga dobre wyniki w zakresie inżynierii, ale słabo w dokumentacji, stwarza asymetryczne ryzyko w realizacji. Ramy te można dostosować i wyważyć, aby dopasować je do konkretnych priorytetów zakupowych Twojej organizacji.
Odzyskiwanie energii i zrównoważony rozwój: strategiczne uzasadnienie modernizacji sprzętu procesowego
Zużycie energii w przemyśle stanowi około 37 procent światowego zużycia energii końcowej, a produkcja chemiczna należy do najbardziej energochłonnych podsektorów. Na tym tle inwestycje w urządzenia do odzyskiwania energii dla przemysłu and przemysłowe rozwiązanie do odzyskiwania ciepłas jest jednocześnie strategią redukcji kosztów, inicjatywą dotyczącą redukcji emisji dwutlenku węgla, a w coraz większym stopniu wymogiem zgodności z przepisami na rynkach, na których obowiązują obowiązkowe raporty dotyczące efektywności energetycznej lub mechanizmy ustalania cen emisji dwutlenku węgla.
Dobrze wykonany odzysk ciepła odpadowego system for chemical plant integracja może zapewnić oszczędność paliwa od 15 do 28 procent, proporcjonalną redukcję emisji CO2 i poprawę ogólnej sprawności cieplnej z typowej wartości bazowej wynoszącej 55 do 65 procent do 78 do 85 procent w dobrze zoptymalizowanych zakładach. Okres zwrotu dla A urządzenia do odzyskiwania ciepła odpadowego ze spalin supplier Instalacja w średniej wielkości zakładach chemicznych trwa zazwyczaj od 18 do 36 miesięcy, co znacznie mieści się w progu zatwierdzenia kapitału większości organizacji przemysłowych.
Oprócz bezpośrednich oszczędności paliwa, odzyskane ciepło można ponownie wykorzystać do wstępnego podgrzewania zasilania reaktora (zmniejszając energię inicjacji reakcji), napędzania agregatów absorpcyjnych do obciążeń chłodniczych (zastępując urządzenia chłodnicze zasilane elektrycznie) lub do wytwarzania pary niskociśnieniowej do ogrzewania elektrycznego i ogrzewania pomieszczeń. Każde dodatkowe zastosowanie rozszerza ekonomikę oryginału producent urządzeń do odzyskiwania ciepła z odpadów przemysłowych instalacji bez dodatkowych nakładów inwestycyjnych na pierwotne wytwarzanie ciepła.
Projektowanie i produkcja reaktorów chemicznych: jak powinien wyglądać proces inżynieryjny
Podróż inżynieryjna i produkcyjna dla niestandardowy przemysłowy reaktor chemiczny od wstępnego zapytania do przekazania do eksploatacji trwa zazwyczaj od 12 do 30 tygodni, w zależności od złożoności, dostępności materiałów i harmonogramu inspekcji. Zrozumienie każdej fazy pomaga zespołom zakupowym ustalić realistyczne harmonogramy i określić, skąd najczęściej powstają opóźnienia.
Faza 1: Proces i projekt mechaniczny (tygodnie 1 do 4)
The reaktlub chemiczny design and manufacturing proces rozpoczyna się od zapewnienia przez licencjodawcę lub inżyniera procesu podstawy projektu procesu: składu surowca, szybkości przepływu, temperatury i profilu ciśnienia reakcji, danych dotyczących uwalniania lub absorpcji ciepła oraz wymaganej konwersji. Producent reaktora przekształca to w specyfikację projektu mechanicznego obejmującą geometrię płaszcza, schemat dysz, dobór mieszadła (jeśli ma to zastosowanie), projekt płaszcza grzewczego lub chłodzącego oraz wymagania dotyczące oprzyrządowania. Na tym etapie powinien powstać formalny dokument przeglądu projektu podpisany przez obie strony przed rozpoczęciem zakupów materiałów.
Faza 2: Zakup materiałów i certyfikacja (tygodnie 2–8)
Dla producent reaktorów chemicznych ze stali nierdzewnej lub high-alloy fabricator, certified material procurement is on the critical path. Plate, pipe, and forging mills issue material test reports certifying chemical composition, mechanical properties, and heat treatment condition. These MTRs are referenced in the ASME Data Report and must be traceable to every piece of material incorporated into the pressure boundary. Shortcuts in this step, such as accepting material without full mill certification or substituting alternative heats without engineering review, are serious quality defects that may not be visible until a vessel fails in service.
Faza 3: Produkcja, kontrola i testowanie (tygodnie 6 do 22)
Produkcja przebiega poprzez walcowanie lub formowanie blachy, spawanie zgodnie z kwalifikowaną WPS (Specyfikacja procedury spawania), kontrolę NDE w określonych punktach mocowania i, w razie potrzeby, obróbkę cieplną po spawaniu. Testy hydrostatyczne przy 1,3-krotności MAWP (ASME) stanowią ostateczną weryfikację przed wysyłką. Dla reaktlub chemiczny for high pressure process zastosowania, obecność inspektora we wszystkich punktach ładowni nie podlega negocjacjom, a plan inspekcji powinien zostać uzgodniony i podpisany przed rozpoczęciem produkcji.
Często zadawane pytania dotyczące przemysłowych urządzeń do procesów chemicznych
P1: Jaka jest różnica pomiędzy kotłem na ciepło odpadowe a kotłem z odzyskiem ciepła?
A kocioł na ciepło odpadowe i a kocioł z odzyskiem ciepła to funkcjonalnie równoważne terminy określające zbiornik wytwarzający parę lub gorącą wodę poprzez odzyskiwanie energii cieplnej z gorącego gazu procesowego lub strumienia spalin bez dodatkowego palnika jako głównego źródła ciepła. W praktyce termin „kocioł na ciepło odpadowe” jest bardziej powszechny w zastosowaniach w piecach metalurgicznych i przemysłowych, podczas gdy „kocioł z odzyskiem ciepła” lub „generator pary z odzyskiem ciepła” (HRSG) są zwykle używane w turbinach gazowych i elektrowniach w cyklu kombinowanym. Obydwa typy wymagają tych samych podstawowych dziedzin inżynierii: projektowania termicznego po stronie gazu, analizy erozji i zanieczyszczeń wiązek rurowych, projektowania bębnów i cyrkulacji oraz certyfikacji części ciśnieniowych zgodnie z normami ASME lub równoważnymi.
P2: Jak wybrać odpowiedni materiał do wysokotemperaturowego reaktora chemicznego?
Wybór materiału dla wysokotemperaturowy reaktor chemiczny rozpoczyna się od badania korozji obejmującego określone reagenty, produkty i produkty uboczne w pełnym zakresie temperatur roboczych, a nie tylko w punkcie projektowym. Standardowa stal nierdzewna 316L nadaje się do większości wodnych roztworów kwasowych w temperaturach poniżej 150 stopni C. Powyżej 150 stopni C lub w obecności chlorków preferowane są gatunki duplex lub super duplex. W przypadku silnie utleniających kwasów, kwasu azotowego lub strumieni zawierających chlorowce w podwyższonej temperaturze należy ocenić stopy niklu, takie jak Hastelloy C-276 lub Inconel 625. Przed sfinalizowaniem specyfikacji zawsze wymagaj od dostawcy materiału dostarczenia danych dotyczących szybkości korozji w określonych mediach, a nie ogólnych tabel korozji.
P3: Jakie certyfikaty powinien posiadać producent zbiorników ciśnieniowych?
Przynajmniej A naczynie ciśnieniowe manufacturer dostawcy na rynki międzynarodowe powinni posiadać certyfikat ISO 9001 w zakresie zarządzania jakością oraz autoryzację ASME-stamp U dla statków przeznaczonych do Stanów Zjednoczonych lub na rynki eksportowe ASME. W przypadku dostaw europejskich wymagane jest oznakowanie CE zgodnie z PED 2014/68/UE z jednostką notyfikowaną. Chińskie statki krajowe muszą posiadać rejestrację TS (wyposażenie specjalne) wydaną przez Państwową Administrację ds. Regulacji Rynku (SAMR). Posiadacze podwójnych certyfikatów są preferowani w przypadku projektów eksportowych, ponieważ działają jednocześnie w ramach dwóch niezależnie kontrolowanych systemów jakości, zapewniając wyższy poziom bazowy dyscypliny procesowej niż producent posiadający jeden certyfikat.
P4: Ile energii może realistycznie zaoszczędzić system odzyskiwania ciepła odpadowego ze gazów spalinowych?
Dobrze zaprojektowany urządzenia do odzyskiwania ciepła odpadowego ze spalin instalacja w zakładzie chemicznym lub metalurgicznym pozwala zazwyczaj zaoszczędzić na paliwie ok 12 do 28 proc zużycia paliwa pierwotnego, w zależności od temperatury gazu na wlocie, natężenia przepływu, docelowej temperatury na wylocie i jakości integracji odzyskanej energii z istniejącymi radiatorami instalacji. Największe oszczędności osiąga się w zakładach, w których temperatura gazu na wlocie przekracza 600 stopni C, gdzie nie ma istniejącego odzysku. Instalacje o niższych temperaturach na wlocie lub z częściowym istniejącym odzyskiem mogą nadal osiągnąć oszczędności od 8 do 15 procent. Prawidłowe badanie bilansu ciepła i masy przeprowadzone przez wykwalifikowaną osobę producent urządzeń do odzyskiwania ciepła z odpadów przemysłowych to jedyny niezawodny sposób na ustalenie konkretnych oszczędności dla Twojej witryny przed zainwestowaniem kapitału.
P5: Jakiej dokumentacji powinienem wymagać od niestandardowego producenta reaktora chemicznego przy dostawie?
Kompletny pakiet dokumentacji od a producent niestandardowych reaktorów chemicznych powinien zawierać: opieczętowany raport danych ASME (lub równoważny dokument kodowy); wszystkie raporty z testów materiałów powiązane ze składnikami granic ciśnienia; specyfikacje technologii spawania i zapisy kwalifikacji spawacza; wszystkie raporty z badań NDE z wynikami akceptacji; protokół próby hydrostatycznej; rysunki powykonawcze z zestawieniem dysz i mapą spoin; instrukcje obsługi i konserwacji; oraz wykaz części i materiałów z referencjami producenta. Brak któregokolwiek z tych dokumentów przy dostawie stanowi niezgodność z umową i akceptacja nie powinna nastąpić do czasu otrzymania i sprawdzenia kompletnego zestawu.
P6: Jaki jest typowy okres użytkowania przemysłowego zbiornika do przechowywania środków chemicznych i co ma na niego największy wpływ?
An przemysłowy zbiornik do przechowywania chemikaliów wyprodukowane zgodnie z uznanymi standardami, z odpowiednich materiałów i wykładziny, mają projektowaną żywotność od 20 do 30 lat w normalnych warunkach pracy. Czynnikami, które najsilniej wpływają na rzeczywistą żywotność są: integralność i kompatybilność wewnętrznej wykładziny lub systemu powłokowego; jakość ochrony katodowej, jeśli zbiornik jest zakopany lub ma kontakt z glebą; częstotliwość i dokładność inspekcji wewnętrznej (API 653 zaleca odstępy między inspekcjami w oparciu o dane dotyczące szybkości korozji); oraz praktyki operacyjne, takie jak unikanie szoku termicznego spowodowanego szybkimi zmianami temperatury lub wprowadzeniem niekompatybilnych materiałów. Zbiorniki poddawane terminowym inspekcjom i niezwłocznie naprawiane defekty wykładziny rutynowo przekraczają projektowany okres eksploatacji o 5 do 10 lat przy minimalnych dodatkowych kosztach.
Pomożemy Ci ruszyć w stronę sukcesu.

Strefa aglomeracji przemysłowej Maqiao North, miasto Jingjiang, miasto Taizhou, prowincja Jiangsu

+86-18752676699 / +86-13961025664
 Previous