English
Wiadomości
Dom / Wiadomości / Wiadomości branżowe / Wyciek PRV z kotła: przyczyny źródłowe, ryzyko i praktyki napraw przemysłowych
O trzeciej w nocy pod kotłem, który dzień wcześniej działał idealnie, na podłodze pojawia się ciepła kałuża. Naturalną reakcją jest założenie, że zawór jest uszkodzony i zamówienie jego wymiany. Taka reakcja jest zwykle błędna. Wyciek PRV kotła jest objawem problemów z ciśnieniem w innym miejscu systemu, a zawór nadmiarowy jest po prostu jedynym elementem na tyle uczciwym, aby to zgłosić.
Zawór nadmiarowy ciśnienia, zwany także PRV, zaworem bezpieczeństwa lub zaworem nadmiarowym, jest urządzeniem mechanicznym przypiętym do stałej wartości zadanej. Kotły na gorącą wodę do użytku domowego i lekkiego komercyjnego zwykle mają ciśnienie 2,5 bara lub 30 psi. Jednostki przemysłowe są ustawiane znacznie wyżej w zależności od klasy ciśnienia i obowiązującego kodu projektowego. W momencie, gdy powierzchnie uszczelniające oderwą się od gniazda, nawet jednorazowo woda, kamień i zawieszone ciała stałe mogą zostać naniesione na powierzchnie gniazda. Kiedy zawór ponownie się zamknie, powierzchnie nie współpracują już idealnie. Wtedy zaczyna się kapanie, najpierw jako przerywany płacz, potem jako ciągła strużka, która nigdy się nie kończy.
Wyciek jest zatem zarówno objawem, jak i konsekwencją. Jako objaw wskazuje na kontrolę ciśnienia, rozszerzalność cieplną lub regulację uzupełniania wody. W konsekwencji oznacza to, że sam zawór został prawdopodobnie uszkodzony i będzie wymagał wymiany. Odwróć tę kolejność, a otrzymasz wzór znany większości inżynierów zajmujących się instalacjami i budynkami: nowy zawór w każdym sezonie grzewczym i ten sam wyciek w ciągu kilku tygodni.
Prawidłowa sekwencja jest krótka. Najpierw przeczytaj manometr układu. W drugiej kolejności przetestuj wstępne ładowanie zbiornika wyrównawczego. Po trzecie, sprawdź zawór redukujący ciśnienie lub zawór automatycznego napełniania. Dopiero wtedy oceń zawór nadmiarowy. Jeśli zastosujesz się prawidłowo, sekwencja ta rozwiąże około trzech czwartych przypadków mieszkaniowych bez dotykania zaworu.
W przypadku przemysłu stawka jest wyższa. Kotły na ciepło odpadowe, zespoły ekonomizerów, podgrzewacze powietrza oraz wymienniki płaszczowo-rurowe pracują w sposób ciągły w warunkach wysokiej temperatury, wysokiego zapylenia i wysokiej korozji gazów spalinowych. Ustawiony dryft ciśnienia, cykle termiczne i osadzanie się cząstek przyspieszają degradację gniazda. Koszty nieplanowanych przestojów mierzone są w dziesiątkach tysięcy dziennie, a każdy litr utracony przez zawór przelewowy zwiększa dodatkowo koszty uzdatniania wody uzupełniającej, zużycie środków chemicznych i ryzyko osadzania się kamienia na dalszym etapie procesu.
Kluczowe dania na wynos: Nieszczelny bojler PRV to w pierwszej kolejności problem z ciśnieniem, a w drugiej kolejności usterka zaworu. Zdiagnozuj system przed wymianą komponentu.
Na przestrzeni lat pracy w terenie niewielka liczba powtarzających się przyczyn wyjaśnia prawie każdy przypadek nieszczelności PRV kotła. Ich sygnatury diagnostyczne różnią się i dlatego są przydatne. Część wycieka na zimno, część tylko podczas cyklu grzewczego, a część tylko podczas pracy pompy uzupełniającej. Obserwowanie, kiedy i jak często pojawia się wyciek, zawęża pole do jednego lub dwóch kandydatów, zanim zostanie podniesiony pojedynczy klucz. Poniższy podział pochodzi z dokumentacji serwisowej kotłów na gorącą wodę w budynkach mieszkalnych i komercyjnych, a kilka kategorii ma bezpośrednie przełożenie na kotły na ciepło odzysknicowe w przemyśle.
Zalane lub uszkodzone zbiorniki wyrównawcze stanowią około 34 procent i z dużym marginesem pozostają największym pojedynczym źródłem. Zbiornik wyrównawczy jest buforem pochłaniającym objętość, jaką zyskuje woda podczas ogrzewania. Gdy membrana pęknie lub całkowicie zaniknie ładunek powietrza, bufor znika, a ciśnienie w systemie w każdym cyklu spalania przechodzi bezpośrednio do wartości zadanej zaworu nadmiarowego. Na drugim miejscu znajdują się przepełnione systemy, wynoszące około 24 procent, zwykle z powodu zablokowania zaworu napełniającego lub wylotu zaworu redukcyjnego, który uniósł się wysoko, cicho wypychając system do poziomu powyżej jego projektowego ciśnienia w ciągu godzin lub dni. Rozszerzalność cieplna i kontrola ciśnienia stanowią 18 procent i pojawiają się najczęściej w małych systemach bez kontroli utrzymywania ciśnienia i bez objętości bufora.
Uszkodzenia skali i siedzenia stanowią około 15 procent. Przypadki te zwykle mają historię: jednokrotne podniesienie zaworu, zanieczyszczenia osiadły na powierzchni gniazda, a niewielki wyciek, który nastąpił, stał się teraz trwałym wyciekiem. Zmęczenie sprężyny i zużycie zwykłego zaworu zamykają listę na 9 procent, co jest najmniejszą kategorią, ale najłatwiejszą do potwierdzenia, gdy zawór jest poza linią produkcyjną i testowany na stanowisku badawczym. Podsumowując, wzór jest jednoznaczny. Mniej więcej trzy czwarte nieszczelności ma swoje źródło w systemie, a nie w zaworze. Właśnie dlatego podejście bezpośredniej wymiany tak często zawodzi, ponieważ nowy zawór zamontowany w systemie z nierozwiązaną kontrolą rozprężania lub regulacją uzupełniania wody po prostu powtarza tę samą ścieżkę awarii.
W przypadku zastosowań przemysłowych ciężar jest nieco przesunięty w stronę samego zaworu. Ciągły szok termiczny gazów spalinowych, osadzanie się cząstek stałych i starzenie się w podwyższonej temperaturze zużywają powierzchnie siedzisk znacznie szybciej niż w systemach domowych. Mimo to w przypadku kotłów na ciepło odpadowe i zespołów wymienników ciepła sprawdzenie ciśnienia w systemie, logiki sterowania po stronie wody i stabilności ustawionego ciśnienia pozostaje najszybszą drogą do zidentyfikowania przyczyny problemu nieszczelności PRV kotła.
Zbiornik wypełniony wodą zamiast powietrza nie zapewnia żadnej absorpcji. Ciśnienie wzrasta wprost proporcjonalnie do temperatury, zawór nadmiarowy otwiera się nieznacznie w każdym cyklu, a za każdym razem zużycie gniazda jest nieco większe. Testowanie ciśnienia wstępnego przy opróżnionym układzie zajmuje dziesięć minut i całkowicie eliminuje najczęstszą przyczynę.
Automatyczne napełnianie i dryft zaworów redukcyjnych. Zawór ustawiony na 1,5 bara, który wzrósł do 2,2 bara, będzie powoli ładował system, aż do otwarcia zaworu nadmiarowego i usunięcia nadmiaru. Wyciek wygląda wtedy na problem z zaworem, podczas gdy w rzeczywistości jest to problem z kontrolą napełniania. Zmierz ciśnienie wylotowe zespołu napełniania, a nie manometr bojlera, ponieważ często są one różne.
W systemach bez odpowiedniego bufora lub ze zbiornikiem poduszkowym, w którym utracił się ładunek powietrza, ciśnienie rośnie z każdym cyklem palnika. Zależność jest prosta: zamknięta objętość wody rozszerzająca się o jeden procent w temperaturze 80 stopni Celsjusza generuje wzrost ciśnienia znacznie większy, niż jest w stanie tolerować większość małych systemów. Prawidłowy dobór objętości rozprężnej jest rozwiązaniem, a nie silniejszym zaworem nadmiarowym.
Po opróżnieniu zaworu na dysku i gnieździe osadza się twarda woda. Rezultatem jest trwały płacz, którego nie wyleczy żadne dokręcenie. W sprzęcie przemysłowym występuje ten sam mechanizm, co siarczkowanie, utlenianie i osadzanie się popiołu na powierzchniach gniazdowych, dlatego też dobór materiałów jest tak samo ważny, jak częstotliwość konserwacji.
Sprężyny zaworu nadmiarowego tracą napięcie w ciągu tysięcy cykli termicznych. Zawór o ciśnieniu znamionowym 1,6 MPa może zacząć się podnosić przy ciśnieniu 1,4 MPa po kilku latach, na długo zanim ktokolwiek to zauważy. Okresowe testowanie ustawionego ciśnienia na stanowisku badawczym to jedyny niezawodny sposób na wykrycie tego zjawiska, zanim stanie się ono uciążliwym wyładowaniem.
Kluczowe dania na wynos: Kontrola ekspansji i regulacja uzupełniania są przyczyną około trzech czwartych nieszczelnych zdarzeń PRV. Napraw system, a zawór zwykle sam przestaje przeciekać.
Fizyka nieszczelnego zaworu nadmiarowego jest identyczna niezależnie od tego, czy kocioł ogrzewa mały budynek, czy odzyskuje ciepło z pasma spieku. Zmienia się zakres działania, konsekwencje awarii i reakcja inżynierów. Warto wyraźnie oddzielić te dwie rzeczy, ponieważ wytyczne napisane dla jednostki domowej rzadko mają zastosowanie w zbiorniku ciśnieniowym działającym na skalę przemysłową.
Kotły domowe i lekkie komercyjne
| Przemysłowe kotły na ciepło odpadowe
|
Konsekwencje są bardzo rozbieżne. Wyciek w gospodarstwie domowym może spowodować marnowanie kilku litrów dziennie i plamienie podłogi. W wyniku przemysłowego wycieku z kotła na ciepło odpadowe następuje spuszczenie oczyszczonej, chemicznie uzdatnionej wody, która pochłonęła już energię, chemikalia i kapitał. Każdy utracony metr sześcienny należy wymienić, podgrzać i ponownie poddać obróbce. Pomnóż to przez ciągłą pracę przez rok, a koszt będzie znaczny nawet przed rozważeniem przestoju.
Istnieje również wymiar zgodności. Przemysłowe urządzenia ciśnieniowe generalnie podlegają uznanemu kodeksowi projektowania i produkcji, z udokumentowanym ustawieniem ciśnienia, certyfikacją wydajności i obowiązkami okresowego ponownego testowania. Zawór odbiegający od specyfikacji jest nie tylko irytacją; jest to wynik kontroli, który czeka na wystąpienie. Dla operatorów instalacji prowadzenie udokumentowanej historii weryfikacji ustawionego ciśnienia jest równie ważne, jak utrzymanie samego zaworu w czystości.
Kluczowe dania na wynos: Ten sam wyciek niesie ze sobą bardzo różne konsekwencje w każdej skali. Operatorzy przemysłowi powinni traktować dryft ustawionego ciśnienia jako element zaplanowanej konserwacji, a nie naprawę reaktywną.
Wykonanie poniższej sekwencji zajmuje mniej niż godzinę w systemie domowym i pół zmiany w systemie przemysłowym. Konsekwentnie oddziela zawór od instalacji, co jest jedyną decyzją, która ma znaczenie na tym etapie.
Tendencja do pomijania kroku trzeciego jest powszechna i kosztowna. Zbiornik wyrównawczy, którego wskazania podczas kontroli wzrokowej są prawidłowe, może być nadal całkowicie zalany wodą, ponieważ do momentu bezpośredniego pomiaru ilości powietrza nie ma żadnych zewnętrznych oznak. W systemach przemysłowych krok szósty jest równoznaczny z martwym punktem, ponieważ weryfikacja ustawionego ciśnienia jest często odkładana, gdy ciśnienie produkcyjne jest wysokie.
Kluczowe dania na wynos: Nigdy nie potępiaj zaworu nadmiarowego, dopóki objętość rozprężania, kontrola napełnienia i historia ustawionego ciśnienia nie zostaną sprawdzone i wyczyszczone.
Wymiana jest prostą pracą, gdy warunki otoczenia są odpowiednie, i źródłem powtarzających się niepowodzeń, gdy nie są. Poniższa lista obejmuje punkty, które najczęściej popełniają błędy.
W przypadku instalacji przemysłowych obowiązuje dodatkowa uwaga. Wypływ z zaworu nadmiarowego kotła na ciepło odzysknicowe przenosi parę o wysokiej energii lub gorącą wodę, a droga odprowadzania musi być do tego zaprojektowana. Przeciwciśnienie po stronie wylotowej może znacznie przesunąć efektywne ciśnienie nastawy, dlatego podczas integracji systemu projektowi rurociągu wylotowego poświęca się tyle samo uwagi, co samemu doborowi zaworu.
Kluczowe dania na wynos: Prawidłowo dobrany zawór zainstalowany na zablokowanym przewodzie tłocznym będzie przeciekał tak samo jak ten, który został wymieniony. Sprawdź całą ścieżkę tłoczenia, a nie tylko zawór.
W domowym kotle nieszczelny zawór nadmiarowy kapie na podłogę. W kotle na ciepło odpadowe lub na zespole ekonomizera przed bębnem parowym powoduje to erozję granicy ciśnienia w sposób, który cicho się nakłada: rosnące koszty uzdatniania wody uzupełniającej, przyspieszanie tworzenia się kamienia w dalszej części instalacji oraz koperta ciśnienia, która z każdym kwartałem odbiega od projektowanego.
Warunki pracy w niczym nie przypominają jednostki ściennej opalanej gazem. Temperatury gazów spalinowych na wlocie zwykle mieszczą się w przedziale od 600 do 1000 stopni Celsjusza, często przy znacznym obciążeniu pyłem i składnikami korozyjnymi. Cykle termiczne są poważniejsze, wahania ciśnienia częstsze, a możliwości niepotrzebnego podnoszenia zaworu są znacznie większe. Z czasem pojawiają się zmiany ciśnienia, powierzchnie siedzeń brudzą, a sprężyny tracą napięcie pod wpływem długotrwałego ciepła. Zawór ustawiony dwa lata temu na 1,6 MPa może teraz podnosić się na poziomie 1,4 MPa i nikt nie będzie świadomy tej zmiany.
Konstrukcja bębna w kotłach koksowniczych i kotłach na ciepło odpadowe ze spieku jest dostosowana do wymagań związanych z odzyskiem ciepła odpadowego, co oznacza, że kontrola poziomu wody, filozofia odmulania i reakcja na obciążenie różnią się od konwencjonalnych kotłów energetycznych. Zawór nadmiarowy o zmiennym ciśnieniu wzmacnia każde z tych zakłóceń. Wahania obciążenia, kawitacja zaworu wody zasilającej i przenoszenie pary wodnej powodują skoki ciśnienia, które prawidłowo ustawiony zawór toleruje, a zawór dryfujący powoduje rozładowanie.
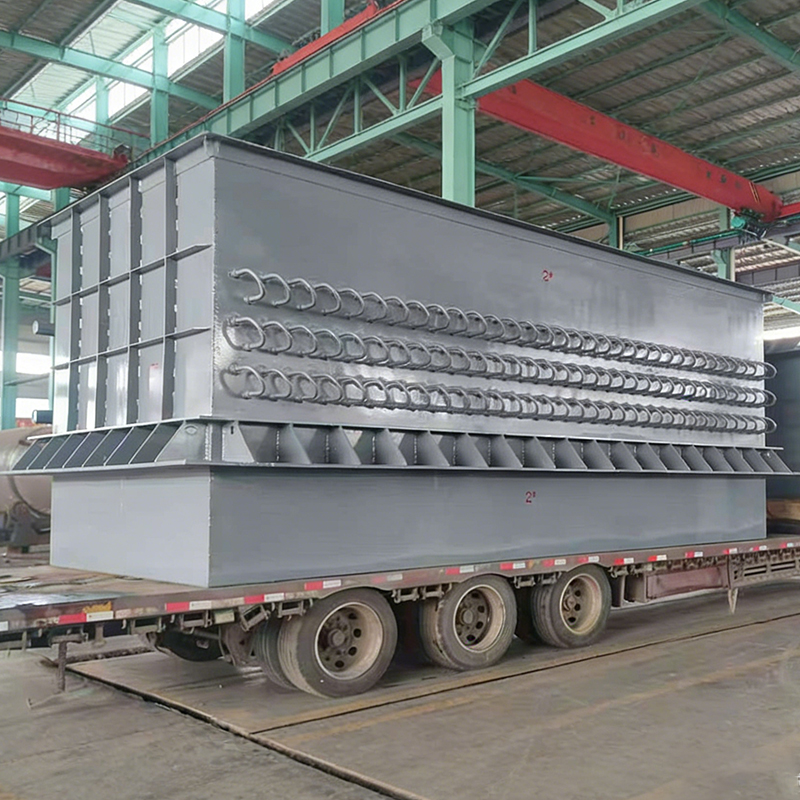
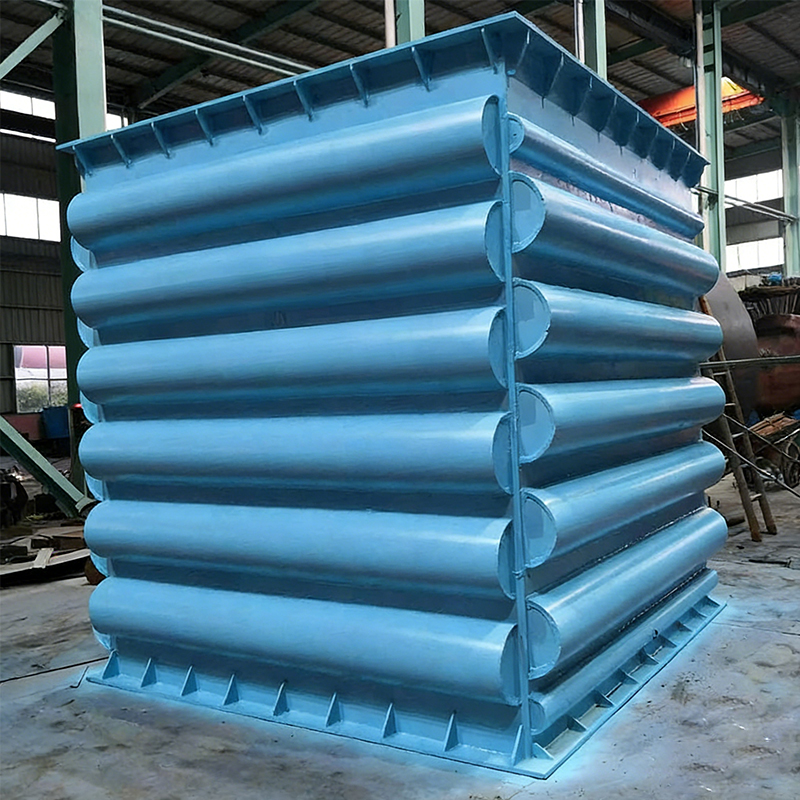
Przed bębnem powierzchnie odzyskiwania ciepła na końcu tylnej części borykają się z tym samym problemem z innego kierunku. Kamień lub korozja na ekonomizerze zwiększa opór po stronie gazów spalinowych, zakłóca rozkład przepływu po stronie wody i powoduje powtarzające się wahania granicy ciśnienia. Ekonomizer lutowany na bazie niklu rozwiązuje ten problem na poziomie materiału. Konstrukcja lutowana jest odporna na utlenianie i korozję punktu rosy wywołaną kwasem siarkowym w spalinach o wysokiej temperaturze i dużym zapyleniu, co zapewnia stabilne przekazywanie ciepła i zapobiega uderzeniom granicy ciśnienia przez możliwe do uniknięcia stany nieustalone. Zanieczyszczenia po stronie spalin prawie zawsze zaczynają się od ekonomizera, na długo przed tym, zanim staną się widoczne gdziekolwiek indziej.
Usuwanie kurzu zasługuje na równą uwagę w tej samej rozmowie. Kiedy gazy spalinowe docierają do powierzchni wymiany ciepła bez odpowiedniego usunięcia cząstek stałych, stopień zanieczyszczenia każdego dalszego elementu gwałtownie wzrasta. Podgrzewacze powietrza, ekonomizery oraz płaszczowo-rurowe wymienniki ciepła szybciej tracą wydajność, a wynikająca z tego niestabilność ciśnienia ostatecznie trafia do zaworu nadmiarowego. Umiejscowienie zbierania pyłu przed odzyskiem ciepła jest jedną z najtańszych dostępnych form ochrony przestrzeni ciśnieniowej.
Praktycznym rozwiązaniem jest wybór sprzętu z uwzględnieniem zakresu działania. Systemy zaprojektowane pod kątem pracy w wysokich temperaturach, dużym zapyleniu i korozji, z doborem materiałów dostosowanym do konkretnego składu chemicznego gazów spalinowych, kosztują więcej na początku i znacznie mniej w ciągu piętnastu lat eksploatacji. Warto wracać do tych obliczeń za każdym razem, gdy zawór nadmiarowy stanie się przedmiotem powtarzalnej konserwacji. Kotły spiekalne i kotły na ciepło odpadowe metalurgiczne ilustrują tę samą zasadę, w której wydajność odzysku energii i stabilność ciśnienia to dwa wyniki jednej decyzji projektowej.
Dla inżynierów porównujących opcje i okresy zwrotu nakładów inwestycyjnych związek między projektem odzysku ciepła a kosztami energii w instalacji jest dobrze udokumentowany w literaturze branżowej i zazwyczaj warto go przeglądać podczas wszelkich badań granicznych ciśnień.
Kluczowe dania na wynos: W przemysłowych kotłach na ciepło odpadowe nieszczelny zawór PRV jest zwykle widocznym końcem łańcucha, który zaczyna się od zanieczyszczenia strony gazów spalinowych i zmiany ciśnienia zadanego. Zajmij się materiałami i zapyleniem, a zawór przestanie być przedmiotem konserwacji.
Niezależnie od tego, czy chodzi o wymianę na miejscu, czy przegląd specyfikacji zakładu, te same parametry decydują o wydajności instalacji. Poniższa tabela podsumowuje, co należy potwierdzić i gdzie występują najczęstsze błędy.
| Parametr | Co potwierdzić | Powszechny błąd |
|---|---|---|
| Ustawić ciśnienie | Dopasowuje ciśnienie projektowe zbiornika lub kotła z właściwym marginesem | Zamontowanie wyższego ciśnienia zadanego, aby zatrzymać uciążliwe wyładowanie |
| Pojemność | Znamionowa zdolność odciążająca przekracza maksymalną wydajność wytwarzania | Dopasowuje tylko rozmiar połączenia, ignorując pojemność |
| Materiał siedziska | Nadaje się do chemii wody i, w urządzeniach przemysłowych, środowiska gazów spalinowych | Standardowy elastomer do pracy w wysokich temperaturach |
| Rurociąg wylotowy | Swobodnie płynący, prawidłowo podparty, nie wytwarzający się przeciwciśnienie | Wspólny kolektor wylotowy wytwarzający przeciwciśnienie |
| Objętość rozszerzenia | Ładunek powietrza zweryfikowany przy ciśnieniu napełniania zimnego układu | Zakładając, że zbiornik jest dobry, ponieważ wygląda na nienaruszony |
| Interwał weryfikacji | Udokumentowane badanie laboratoryjne ustawionego ciśnienia w ustalonych odstępach czasu | Testowanie dopiero po wystąpieniu uciążliwego wyładowania |
Dwa wpisy w tej tabeli powodują więcej powtórzeń błędów niż pozostałe razem wzięte. Pierwsza polega na zastąpieniu ustawionego ciśnienia, podczas którego montuje się silniejszy zawór, aby wyciszyć objawy, które po naprawie układu zostałyby prawidłowo usunięte. Drugi to niezweryfikowana objętość rozprężania, w której nienaruszony zbiornik kryje uszkodzoną membranę. Obydwa są tanie do sprawdzenia i drogie do zignorowania.
Jeśli chodzi o branżę przemysłową, na swoje miejsce zasługuje trzeci wpis: okres weryfikacji. Cykle termiczne powodują degradację sprężyn w przewidywalny sposób, a wyłapanie pięcioprocentowego odchylenia, zanim stanie się ono piętnastoprocentowe, stanowi różnicę między zaplanowaną regulacją a nieplanowanym przestojem. Producenci i dostawcy urządzeń ciśnieniowych zazwyczaj publikują zalecane odstępy między kolejnymi testami i zalecenia te istnieją nie bez powodu.
Kluczowe dania na wynos: Dwie kontrole o najwyższej wartości w całym programie konserwacji to napełnienie zbiornika wyrównawczego powietrzem i udokumentowana weryfikacja ustawionego ciśnienia. Wszystko inne jest drugorzędne.
Jak długo można pozostawić nieszczelny kocioł PRV w eksploatacji?Niedługo i powodem nie jest utrata wody. Każdego dnia zawór płacze, rozpuszczone ciała stałe osadzają się na powierzchniach gniazd, a wyciek staje się trwałym wyciekiem. W systemie krajowym praktycznym oknem są dni. W przypadku przemysłowego kotła na ciepło odzysknicowe należy go traktować jako usterkę z określonym terminem usunięcia, a nie obserwację do monitorowania. |
Zawór został wymieniony i nadal cieknie. Co zostało pominięte?Prawie zawsze regulacja objętości rozprężania lub napełniania. Nowy zawór zamontowany w systemie, w którym w zbiorniku wyrównawczym utraciło się powietrze, zacznie przeciekać w ciągu jednego cyklu grzewczego. Przed stwierdzeniem, że zawór zamienny jest uszkodzony, sprawdź wstępne napełnienie powietrzem i ciśnienie wylotowe zaworu napełniania. |
Które ciśnienie w układzie jest faktycznie za wysokie?W uszczelnionym układzie ciepłej wody ciśnienie napełniania zimną wodą powinno znajdować się znacznie poniżej wartości zadanej zaworu nadmiarowego, a ciśnienie robocze gorącej wody powinno pozostać poniżej tej wartości z marginesem. Przydatną zasadą działania jest to, że normalne ciśnienie robocze nie powinno przekraczać około 80 procent ustawionego ciśnienia w żadnym momencie cyklu. Jeśli tak, oznacza to, że objętość ekspansji jest za mała lub kontrola wypełnienia przechodzi. |
Jak często należy sprawdzać ustawione ciśnienie przemysłowe?Postępuj zgodnie z obowiązującymi przepisami i zaleceniami producenta oraz skróć odstępy czasu, gdy cykle termiczne są poważne. W przypadku usług wysokotemperaturowego ogrzewania odpadowego roczna weryfikacja jest dla wielu operatorów rozsądnym punktem wyjścia. Zapisy są tak samo ważne jak sam test, ponieważ trendy dryftu stają się widoczne dopiero po porównaniu wyników w czasie. |
Po zatrzymaniu pompy napełniającej z zaworu nadal kapie przez chwilę. Czy to normalne?Krótka kropla natychmiast po wyładowaniu jest zjawiskiem normalnym, gdy dysk ponownie się osadza. Ciągłe kapanie trwające dłużej niż minutę nie występuje i wskazuje na zanieczyszczenia na siedzeniu lub zniekształconą powierzchnię gniazda. W jednostkach przemysłowych to samo zachowanie po przejściowym obciążeniu zwykle wskazuje na dryft ustawionego ciśnienia, a nie na zanieczyszczenie. |
Kluczowe dania na wynos: Większość powtarzających się awarii wynika z dwóch głównych przyczyn, które nie zostały sprawdzone za pierwszym razem. Przed odrzuceniem jakiegokolwiek zamiennego zaworu należy sprawdzić objętość rozprężania i ciśnienie sterujące napełniania.
Nieszczelność kotła PRV jest jedną z najczęściej diagnozowanych usterek w instalacjach parowych i gorącej wody. Zawór jest widoczny, dostępny i tani w wymianie, co czyni go domyślnym podejrzanym, nawet jeśli dowody wskazują gdzie indziej. Wykonanie sekwencji we właściwej kolejności, najpierw ciśnienie, następnie objętość rozprężania, następnie kontrola napełniania, a następnie zawór, rozwiązuje zdecydowaną większość przypadków bez drugiej wizyty.
W instalacjach przemysłowych ta sama logika ma większe konsekwencje. Kotły na ciepło odpadowe, ekonomizery i podgrzewacze powietrza pracujące w wysokich temperaturach, przy dużym zapyleniu i przy wysokiej korozji wymagają weryfikacji ustawionego ciśnienia wbudowanej w program konserwacji, a także wymagają kontroli zanieczyszczeń po stronie gazów spalinowych, zanim zaszkodzą one stronie wodnej. Dobór materiałów i usuwanie pyłu przed powierzchniami odzysku ciepła nie są opcjonalnymi udoskonaleniami na taką skalę; określają, jak często zawór nadmiarowy staje się elementem zamówienia konserwacji.
W przypadku zespołów oceniających sprzęt lub przygotowujących uzasadnienie projektu odzyskiwania ciepła odpadowego poniższe zasoby mogą być przydatne jako punkt wyjścia.
Jako producent i dostawca sprzętu do odzyskiwania ciepła odpadowego obsługujący przemysł węglowy, chemiczny, metalurgiczny i syntetyczny amoniak, firma projektuje, produkuje i uruchamia zarówno pojedyncze elementy ciśnieniowe, jak i kompletne systemy odzyskiwania, posiadając akredytację ASME na kotły i zbiorniki ciśnieniowe oraz krajowe licencje na produkcję zbiorników ciśnieniowych klasy III. W przypadku projektów, w których musi zostać zapewniona zarówno niezawodność granicy ciśnienia, jak i wydajność odzysku ciepła, warto ocenić to połączenie kwalifikacji producenta i inżynierii na poziomie systemu na początku procesu specyfikacji.
Kluczowe dania na wynos: Zdiagnozuj system, sprawdź ustawione ciśnienie, zarządzaj stroną spalin, a nieszczelny zawór PRV przestanie być powtarzającym się problemem i stanie się zaplanowanym zadaniem konserwacyjnym.
Pomożemy Ci ruszyć w stronę sukcesu.

Strefa aglomeracji przemysłowej Maqiao North, miasto Jingjiang, miasto Taizhou, prowincja Jiangsu

+86-18752676699 / +86-13961025664
 Previous