English
Wiadomości
Dom / Wiadomości / Wiadomości branżowe / Czy kotły mogą eksplodować? Przyczyny, standardy i wskazówki dotyczące zapobiegania dla roślin
Czy kotły mogą eksplodować? Tak, mogą. Jednak w kontekście zakładu przemysłowego prawdziwym pytaniem nie jest tylko to, czy jest to możliwe, ale także to, czy projekt, materiały i procedury operacyjne w twoim obiekcie sprawiają, że jest to prawdopodobne. Kiedy kierownik zakładu, inżynier procesu lub specjalista ds. zaopatrzenia wyszukuje to wyrażenie, zwykle staje przed jednym z dwóch scenariuszy: audytem bezpieczeństwa, który ujawnił luki, lub decyzją dotyczącą specyfikacji nowego kotła z odzyskiem ciepła odpadowego. W obu przypadkach odpowiedź musi być precyzyjna, a nie uspokajająca. Wybuchy kotłów nie są przypadkowym działaniem fizyki. Stanowią one punkt końcowy łańcucha przewidywalnych awarii: ciśnienie przekraczające obwiednię projektową, powierzchnia wymiany ciepła tracąca zdolność chłodzenia, korozja rozrzedzająca granicę ciśnienia lub znalezienie źródła zapłonu przez gaz paliwowy. Każdej z tych awarii można zapobiec poprzez obliczenia projektowe, kontrolę jakości produkcji i zdyscyplinowany system inspekcji.
W artykule omówiono to zagadnienie z punktu widzenia producenta przemysłowych kotłów na ciepło odzysknicowe, ekonomizerów i wymienników ciepła. Ta perspektywa ma znaczenie, ponieważ profil ryzyka wybuchu kotła na ciepło odpadowe jest inny niż w przypadku opalanego kotła pakietowego. Kocioł na ciepło odpadowe jest często poddawany działaniu zarówno gazów spalinowych o wysokiej temperaturze po stronie płaszcza, jak i układu wodno-parowego po stronie rur. Na granicy tych dwóch systemów zaczyna się większość incydentów. Celem jest zapewnienie użytecznego, praktycznego zrozumienia mechanizmów awarii, standardów nimi rządzących oraz procedur konserwacji, które powstrzymują je przed staniem się rzeczywistymi zdarzeniami.
Aby w użyteczny sposób odpowiedzieć na pytanie „czy kotły mogą eksplodować”, należy rozdzielić dwa odrębne mechanizmy fizyczne. Pierwszą z nich jest awaria na granicy ciśnienia, często nazywana eksplozją fizyczną. Drugi to wybuch spalania lub wybuch paliwowo-gazowy, zwany także wybuchem chemicznym. Mają ten sam skutek – katastrofalne uwolnienie energii – ale wynikają z różnych warunków procesu i wymagają różnych środków zapobiegawczych.
Do fizycznego wybuchu kotła dochodzi, gdy ciśnienie wewnętrzne układu wodno-parowego przekracza wytrzymałość naczynia ciśnieniowego. W normalnie pracującym kotle ciśnienie jest utrzymywane, ponieważ woda i para znajdują się w równowadze termodynamicznej przy kontrolowanej wartości zadanej. Metal naczynia jest zaprojektowany tak, aby wytrzymać to ciśnienie w odpowiedniej temperaturze nasycenia. Jeśli ciśnienie wzrośnie powyżej wartości granicznej projektowej lub jeśli temperatura ścianki wzrośnie znacznie powyżej temperatury projektowej, podczas gdy ciśnienie pozostanie w jej granicach, metal straci wytrzymałość i pęknie. Gwałtowna ekspansja zmagazynowanej wody i pary może wyzwolić energię równoważną dużemu ładunkowi wybuchowemu.
Najczęstsza sekwencja wybuchu fizycznego rozpoczyna się od niskiego poziomu wody połączonego z ciągłym ostrzałem. Gdy poziom wody spadnie poniżej rur, ciepło z palnika lub spalin nie będzie już mogło być pochłaniane przez wodę. Zamiast tego metalowa rura nagrzewa się szybko i traci swoją wytrzymałość na zerwanie. Jeśli płomień nie zostanie odcięty, rura może ulec uszkodzeniu, a duża ilość wody o wysokiej temperaturze zamieni się w parę. W kotle na ciepło odpadowe ta sama sekwencja może mieć miejsce, jeśli masowy przepływ po stronie gazu będzie kontynuowany, podczas gdy załączy się pompa po stronie wody. Sztuką nie jest zakładanie, że palnik zawsze kontroluje dopływ ciepła – w kotle na ciepło odpadowe źródłem ciepła jest proces poprzedzający, a nie palnik.
Drugi mechanizm to eksplozja chemiczna. Dzieje się tak, gdy gaz opałowy — gaz ziemny, gaz koksowniczy lub jakakolwiek inna palna para — wycieka do zamkniętej przestrzeni, miesza się z powietrzem, aby osiągnąć zakres palności, a następnie napotyka źródło zapłonu. W kotle może się to zdarzyć w komorze spalania, w przewodzie spalinowym lub na wolnym powietrzu w pobliżu nieszczelnego kołnierza. Najbardziej niebezpieczną sytuacją jest awaria wstępnego przedmuchu: układ sterowania palnika, który umożliwia przepływ paliwa, zanim komora spalania zostanie odpowiednio przedmuchana powietrzem.
W rzadkich przypadkach eksplozje chemiczne mogą wystąpić również po stronie wody. Jeżeli określone chemiczne środki czyszczące lub produkty rozkładu wytwarzają wodór, który zostanie uwięziony w zamkniętej przestrzeni wraz z tlenem, może się zapalić. W praktyce jednak eksplozja po stronie gazu występuje znacznie częściej w przypadku awarii kotłów przemysłowych.
Statystyki eksplozji kotłów pochodzące z różnych źródeł referencyjnych, ubezpieczycieli i audytów zakładów nie są idealnie dopasowane, ale zbiegają się w odniesieniu do ograniczonego zestawu głównych przyczyn. Warto wyraźnie zaznaczyć, że poniższe proporcje stanowią koncepcyjną syntezę typowych trybów awarii przemysłowych, a nie precyzyjny zapis statystyczny jakiejkolwiek pojedynczej bazy danych. Liczy się ranking i interpretacja inżynierska.
Awaria zabezpieczenia przed nadciśnieniem jest największą przyczyną. Oznacza to, że zawór bezpieczeństwa lub urządzenie nadmiarowe nie otworzyło się wtedy, gdy powinno, albo odcięcie przy braku wody i blokada płomienia nie wyłączyły źródła ciepła. Przyczyną może być zablokowany zawór ciśnieniowy, zawór bezpieczeństwa ustawiony na zbyt wysoką wartość, pozostawienie otwartego ręcznego obejścia lub celowo ominięcie blokady. W systemach odzysku ciepła odpadowego równie niebezpieczną sytuacją jest przepustnica obejściowa, która pozostaje częściowo otwarta, umożliwiając dalszy przedostawanie się gorącego gazu do kotła, gdy nie ma przepływu wody.
Drugie miejsce zajmuje zanieczyszczenie wody. Jest to szczególnie istotne w przypadku ekonomizerów i kotłów na ciepło odpadowe w warunkach wysokiego zapylenia gazów spalinowych. Osady kamienia po stronie wody działają jak warstwa izolacyjna, uniemożliwiając przenoszenie ciepła z metalu do wody. Temperatura metalu wzrasta, a w skrajnych przypadkach rura puchnie i pęka. W standardowym kotle opalanym warstwą 1 mm kamienia z węglanu wapnia można podnieść temperaturę ścianek rury o kilkaset stopni. W kotle na ciepło odpadowe to samo może się zdarzyć, gdy skład chemiczny wody zasilającej jest słabo kontrolowany.
Trzecią kategorią jest wyciek paliwa gazowego. W zakładach koksowniczych, chemicznych i metalurgicznych gazem opałowym jest często gaz koksowniczy lub gaz wielkopiecowy. To nie jest gaz ziemny; mają różną gęstość i skład, a niektóre mają wysoką zawartość wodoru, co czyni je bardziej podatnymi na cofanie się płomieni. Jeśli łańcuch gazowy nie zostanie prawidłowo odpowietrzony lub jeśli zawór sterujący przecieka obok gniazda, może powstać mieszanina wybuchowa. Głównymi zabezpieczeniami są wykrywanie gazu i odpowiednio zaprojektowana sekwencja wstępnego przedmuchu.
Korozja i zmęczenie to „powolne spalanie” wśród głównych przyczyn. Mechanizmy te nie powodują nagłej awarii już pierwszego dnia. Zamiast tego zmniejszają grubość granicy ciśnienia lub inicjują pęknięcia, które rozprzestrzeniają się przez lata. W kotle na ciepło odpadowe, w którym spaliny znajdują się poniżej punktu rosy kwasu siarkowego, po stronie gazu może wystąpić silna korozja niskotemperaturowa. Kwas skrapla się na powierzchni rury, a metal ulega chemicznej erozji. Na połączeniach rura-rozdzielacz może rozwinąć się pękanie korozyjne naprężeniowe, szczególnie gdy nie jest utrzymywany odpowiedni skład chemiczny wody i podwyższony jest poziom chlorków.
Pozostała kategoria, wady produkcyjne, jest najmniejsza, ale także najłatwiejsza do uniknięcia. Wadliwe spoiny, zła obróbka cieplna lub źle dobrane gatunki materiału mogą prowadzić do przedwczesnej awarii. Właśnie dlatego przepisy takie jak sekcja I i sekcja VIII ASME, a także licencjonowanie krajowych zbiorników ciśnieniowych wymagają udokumentowanych procedur spawania, wykwalifikowanych spawaczy i badań nieniszczących krytycznych połączeń. Kupując od producenta posiadającego odpowiednie certyfikaty, ten czynnik ryzyka jest w dużej mierze kontrolowany u źródła.
Nie wszystkie kotły są jednakowo podatne na zagrożenia, a na pytanie „czy kotły mogą wybuchnąć” można odpowiedzieć inaczej, w zależności od architektury kotła. Kotły płomienicowe, kotły wodnorurowe i kotły na ciepło odpadowe mają różne tryby awarii. W przypadku zakładu rozważającego zakup nowego urządzenia zrozumienie tego rozróżnienia jest niezbędne dla uzyskania świadomej specyfikacji.
| Typ kotła | Objętość wody | Źródło ciepła | Pierwotne ryzyko wybuchu | Typowe zastosowanie |
|---|---|---|---|---|
| Kocioł płomienicowy | Duży | Palnik / piec | Nagromadzenie paliwa gazowego, niski poziom wody | Para technologiczna dla mniejszych zakładów |
| Kocioł wodno-rurowy | Mniejszy | Palnik / piec | Awaria rurki spowodowana kamieniem, nadciśnieniem | Wytwarzanie energii i duży przemysł przetwórczy |
| Kocioł na ciepło odpadowe | Mniejszy | Gazy spalinowe z góry | Utrata przepływu wody podczas obejścia, korozja, wyciek po stronie gazu | Węgiel chemiczny, hutnictwo, energetyka |
| Kocioł elektryczny | Średnio zaawansowany | Elektryczne elementy grzejne | Nadciśnienie spowodowane rozprężaniem, brak źródła paliwa gazowego | Para czysta i pomocnicza |
Kotły płomienicowe są z natury kompaktowe i charakteryzują się dużą objętością pary, co w klasyczny sposób zapoczątkowało pogląd, że awaria kotła jest równoznaczna z „bombą”. Duża objętość wody oznacza, że nagłe pęknięcie uwalnia ogromną ilość zmagazynowanej energii. Ryzyko można ograniczyć poprzez utrzymywanie dokładnie kontrolowanego poziomu wody i zapobieganie gromadzeniu się paliwa. W kotle płomienicowym płomień znajduje się wewnątrz rury, więc woda pochłania ciepło z powierzchni zewnętrznej. Jeśli poziom wody jest zbyt niski, korona pieca jest bezpośrednio odsłonięta i może bardzo szybko ulec uszkodzeniu.
Kotły wodnorurowe wykorzystują wodę wewnątrz rur, a gaz spalinowy na zewnątrz. Objętość wody w naczyniu jest znacznie mniejsza, zwykle wystarczająca do oddzielenia pary od wody. Ryzyko eksplozji jest bardziej zlokalizowane w przypadku pęknięcia rury, chociaż miejscowy pęknięcie może nadal wywołać drugie, poważniejsze zdarzenie. W kotłach wodnorurowych istotne jest monitorowanie stosunku przepływu wody do ciepła doprowadzonego. Krytycznym punktem awarii nie jest cały statek, ale reżim cyrkulacji. W przypadku utraty cyrkulacji rury się przegrzewają, a granica ciśnienia zanika.
Kotły na ciepło odpadowe mają swój własny, charakterystyczny profil ryzyka. Zwykle nie mają one palnika, więc w ścisłym tego słowa znaczeniu eksplozja po stronie gazu z mieszanki paliwowo-powietrznej palnika nie jest zjawiskiem typowym. Jednakże w wielu zakładach kocioł na ciepło odzysknicowe jest podłączony do szybu spalania lub frytownicy, a niespalony gaz z procesu poprzedzającego może być wprowadzany do kotła. W żeliwiakach lub instalacjach odciągowych stosowanych przy produkcji stali, w gazach odlotowych może znajdować się CO. Wyciek lub ponowne uruchomienie bez odpowiedniego odpowietrzenia może spowodować nagromadzenie CO. Najczęstszą awarią kotła na ciepło odpadowe jest nadal nieszczelność rury spowodowana szokiem termicznym, erozją lub korozją. Ponieważ kotły te są często instalowane w strumieniach gazów spalinowych o wysokiej temperaturze i zapyleniu, stan materiału należy oceniać w częstych odstępach czasu.
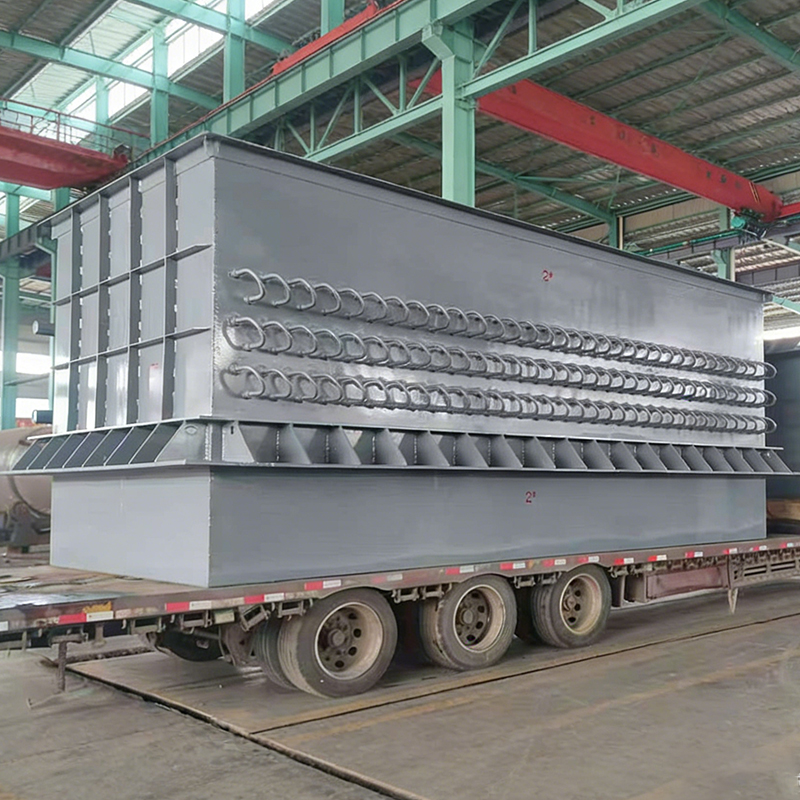
Jednostki odzysku ciepła odpadowego obejmują również ekonomizery, podgrzewacze powietrza i inny sprzęt do wymiany ciepła. Na przykład ekonomizer odzyskuje ciepło ze gazów spalinowych w celu wstępnego podgrzania wody zasilającej kocioł. Ponieważ temperatura wody jest niższa od temperatury nasycenia, ścianki rur podlegają działaniu szerszego zakresu temperatur, co może prowadzić do zmęczenia cieplnego. Ekonomizer lutowany na bazie niklu został specjalnie zaprojektowany tak, aby wytrzymywał warunki korozyjne i cykliczne zmiany temperatury. Konstrukcja złącza lutowanego zmniejsza również liczbę połączeń spawanych, które często są punktami awarii tradycyjnego ekonomizera.
 Kocioł na ciepło odpadowe z pieca koksowniczego do odzyskiwania średnio-niskich temperatur Kocioł ten odzyskuje ciepło odpadowe z gazów spalinowych z pieca koksowniczego o temperaturze 260-300°C, obniżając je do 140-160°C podczas wytwarzania pary. Sekcje ekonomizera i parownika z rurami żebrowanymi w kształcie litery H osiągają sprawność przekraczającą 85%, co czyni go kluczowym rozwiązaniem dla koksowni poszukujących oszczędności energii i redukcji emisji. Zobacz produkt →
Jeśli rozważasz kocioł na ciepło odpadowe do spalania gazów spalinowych z pieca koksowniczego lub system chłodnicy obiegowej do spiekania, najważniejszą kwestią przy wyborze jest dopasowanie projektu kotła do rzeczywistego składu gazów spalinowych i profilu temperatury. Zbyt mały kocioł będzie pracował z nadmierną prędkością gazów spalinowych i spowoduje erozję; zbyt duży kocioł będzie działał przy zbyt niskiej temperaturze gazu i będzie sprzyjał kondensacji. Dlatego wykwalifikowany producent musi przedstawić obliczenia projektowe w oparciu o konkretny projekt, a nie produkt inżynieryjny ogólnego przeznaczenia.
Pytanie „czy kotły mogą eksplodować” jest zwykle zadawane w kontekście, w którym obowiązują już przepisy i normy. To egzekwowanie tych norm poprzez kontrolę jakości projektowania i produkcji odróżnia bezpieczny kocioł od niebezpiecznego. Na całym świecie Kodeks kotłów i zbiorników ciśnieniowych ASME jest najbardziej powszechnie uznawanym standardem projektowania i budowy. Producent posiadający certyfikat ASME w połączeniu z krajową licencją na zbiornik ciśnieniowy typu III wykazuje, że obliczenia projektowe, dobór materiałów i procedury produkcyjne podlegają udokumentowanemu systemowi jakości.
Faza projektowania jest pierwszą obroną. Kocioł projektuje się ze współczynnikiem bezpieczeństwa odnoszącym się do maksymalnego dopuszczalnego naprężenia. Ciśnienie projektowe jest ustawione powyżej maksymalnego ciśnienia roboczego, a wytrzymałość konstrukcyjna każdego elementu jest sprawdzana zarówno pod kątem ciśnienia wewnętrznego, jak i obciążeń zewnętrznych. Jednocześnie na podstawie oczekiwanego przepływu i temperatury gazów spalinowych określa się powierzchnię wymiany ciepła. Projekt musi uwzględniać czynniki zanieczyszczające: uwzględniono dodatkowy margines, aby nawet w przypadku powstania kamienia temperatura metalu utrzymywała się w bezpiecznych granicach.
Urządzenia zabezpieczające są projektowane w systemie, a nie dodawane później. Zawór bezpieczeństwa w kotle jest dobrany pod kątem maksymalnej wydajności urządzenia. Należy je ustawić na ciśnienie niższe od ciśnienia projektowego. Dodatkowo wyłącznik braku wody jest podłączony do układu sterującego palnikiem, który wyłącza źródło ciepła, gdy poziom wody spadnie poniżej minimalnego bezpiecznego poziomu. W kotle odzysknicowym blokada bezpieczeństwa powinna również monitorować położenie przepustnicy obejściowej. Kiedy strumień gazu zostanie odwrócony od kotła, przepływ wody również można zmniejszyć, ale sekwencja ta musi być zautomatyzowana, a nie ręczna.
Równie ważna jest kontrola jakości produkcji. Granicę ciśnienia kotła tworzą szwy spawane rura-rura, rura-kolektor i szwy płaszcza. Połączenia te muszą być spawane zgodnie z procedurami dostosowanymi do konkretnego gatunku i grubości materiału. Każda spoina musi zostać skontrolowana za pomocą radiografii, badania ultradźwiękowego lub innej akceptowanej metody NDT. Po zakończeniu spawania cały zbiornik poddaje się próbie hydrostatycznej pod ciśnieniem, które jest zwykle 1,5-krotnością ciśnienia projektowego. Test ten zapewnia bezpośrednią weryfikację, czy cała granica ciśnienia jest szczelna i ma solidną konstrukcję.
W przypadku systemu odzyskiwania ciepła odpadowego granica ciśnienia stanowi jedną część, ale sama powierzchnia wymiany ciepła również wymaga kontroli jakości. W elementach wymiennika ciepła lutowanych na bazie niklu cała powierzchnia metalu jest powlekana spoiwem na bazie niklu w próżniowym piecu do lutowania. Tworzy to jednolitą, odporną na korozję warstwę, która jest znacznie bardziej spójna niż spawanie ręczne. Kiedy instalacja ma do czynienia z zanieczyszczeniem gazów spalinowych dużą zawartością chlorków lub kwasu siarkowego, lutowana powierzchnia jest skuteczniej odporna na korozję, co wydłuża żywotność sprzętu i zmniejsza ryzyko wycieku z rury.
Najlepszą ochroną w systemie paliwowo-gazowym jest niezawodny system zarządzania palnikiem. Sterownik bezpieczeństwa płomienia musi tak zaplanować przedmuch, zapłon i przepływ paliwa, aby paliwo nie mogło przedostać się do nieoczyszczonej komory. Ponadto łańcuch gazowy wymaga szczelnych zaworów. Częstym elementem konserwacji jest gniazdo zaworu, które może ulec uszkodzeniu w wyniku zużycia na skutek cykli termicznych lub ciał obcych. Kontrole szczelności należy planować z tą samą częstotliwością, co testy zarządzania palnikiem.
W Chinach licencja na krajowy zbiornik ciśnieniowy obejmuje porównywalny zestaw wymagań. Producent musi wdrożyć system jakości obejmujący projektowanie, zakup materiałów, spawanie, kontrolę i dokumentację. To jest właśnie ten rodzaj zdolności, który zakład powinien zweryfikować podczas audytu dostawcy. Producent, który może pochwalić się solidnym systemem zarządzania jakością, nie tylko dobrze wygląda na papierze; pokazuje, że kocioł przeszedł proces mający na celu wyeliminowanie wad produkcyjnych u źródła.
Dla tych, którzy planują system odzyskiwania ciepła odpadowego, istnieje bezpośredni związek pomiędzy jakością projektu a długoterminowym bezpieczeństwem instalacji. Doświadczony producent obliczy margines korozji, luz rozszerzalności cieplnej i obciążenie pyłem, tak aby kocioł działał bez nadmiernego zanieczyszczania i erozji. To nie jest coś, co „miło jest mieć”; jest to kwestia bezpieczeństwa, ponieważ zanieczyszczenie i erozja w znaczący sposób przyczyniają się do opisanych powyżej rodzajów awarii.
Kotły na ciepło odpadowe służą do odzyskiwania ciepła ze spalin przemysłowych. W zależności od procesu, gazy spalinowe mogą pochodzić z pieca koksowniczego, okrągłej chłodnicy do spiekania, pieca obrotowego lub konwertora tlenowego. Wybór kotła dla każdego z tych scenariuszy jest podyktowany bardzo różnymi względami technicznymi. Punktem wyjścia dla dowolnego wyboru jest określenie warunków gazów spalinowych, a następnie dopasowanie projektu kotła do tych warunków.
| Kocioł koksowniczy na spaliny | Kocioł na ciepło odpadowe z chłodnicą okrągłą do spiekania |
|---|---|
| Temperatura spalin: wysoka, często niestabilna | Temperatura spalin: umiarkowany, ale duży przepływ |
| Zawartość pyłu: umiarkowana, lepka smoła i drobny pył | Zawartość pyłu: wysoka, ścierna i o nieregularnym rozmiarze cząstek |
| Ryzyko korozji: osady siarczanów i siarczków | Ryzyko korozji: korozja niskotemperaturowa podczas uruchamiania i wyłączania |
| Kluczowy punkt wyboru: układ rur z czyszczeniem online | Kluczowy punkt wyboru: konstrukcja odporna na erozję i zbiorniki na pył |
Wybierając kocioł na ciepło odpadowe, inżynier instalacji powinien zrozumieć cztery główne punkty decyzyjne. Pierwszą z nich jest objętość gazów spalinowych w funkcji powierzchni wymiany ciepła. Jeśli objętość będzie niewystarczająca, prędkość gazu w kotle odpowiednio wzrośnie, co spowoduje erozję. Jeśli przepływ gazu nie jest stały, należy zainstalować zawór obejściowy w celu regulacji i zapobiegania szokowi termicznemu. Drugim punktem decyzyjnym jest jakość wody. Tworzenie się kamienia po stronie wody ogranicza przenoszenie ciepła i może powodować przegrzanie rur. Jeśli zakład nie może zagwarantować stałej jakości wody zasilającej, musi wydłużyć przestoje na czyszczenie lub wybrać powierzchnię rury odporną na kamień.
Trzecim punktem decyzyjnym jest strategia postępowania z pyłem. W wielu przemysłowych strumieniach gazów spalinowych pył ma działanie ścierne i może powodować erozję krawędzi natarcia rur. Projekt może obejmować zdmuchiwacze sadzy lub system usuwania popiołu online. Czwartym punktem jest dobór materiału na powierzchnię po stronie gazu. W przypadku, gdy spaliny charakteryzują się dużą zawartością wilgoci i niską temperaturą podczas rozruchu, może dojść do kondensacji kwasu siarkowego. W takich zastosowaniach powierzchnia lutowana na bazie niklu może znacznie zmniejszyć szybkość korozji, szczególnie w ekonomizerze.
Kiedy zakład rozważa zastosowanie systemu odzyskiwania ciepła ze spalin, konieczna jest również ocena straty ciśnienia po stronie gazu. Kocioł doda spadek ciśnienia do istniejącego układu ciągu. Jeżeli przeciwciśnienie jest zbyt wysokie, będzie to miało wpływ na pracę pieca poprzedzającego. Obliczenie tego spadku ciśnienia musi uwzględniać gromadzenie się pyłu, które z czasem rośnie. Dlatego dobry projekt pozostawi wystarczający margines, aby kocioł mógł pracować przy obciążeniu projektowym, nawet przy pewnym zanieczyszczeniu.
Typowym zastosowaniem w instalacji koksowniczej jest kocioł na ciepło odpadowe instalowany na spalinach za piecem koksowniczym. Temperatura gazów spalinowych jest wysoka, a zawartość pyłu często niższa niż w spiekalni, ale smoła i lotne związki organiczne mogą powodować lepkie osady, które są trudne do usunięcia za pomocą konwencjonalnego czyszczenia. Powszechnym rozwiązaniem jest internetowy system usuwania popiołu, taki jak parowa dmuchawa do sadzy. System może pracować podczas pracy kotła, co skraca czas przestojów i zapobiega zatykaniu powierzchni wymiany ciepła. Rezultatem jest bardziej stabilny strumień pary i mniejsze ryzyko miejscowego przegrzania.
W spiekalni spaliny z chłodnicy kołowej zawierają pył grudkowaty i ścierny. Pył może być bardzo twardy i powodować erozję krawędzi natarcia rur grzewczych. Konstrukcja musi być wystarczająco wytrzymała, aby wytrzymać strumień gazu o dużej zawartości cząstek stałych. W rezultacie kanały gazowe w kotle mają zazwyczaj większe prześwity, a rury są umieszczone w sposób minimalizujący bezpośrednie uderzenie strumienia pyłu. A instalacja odzysku ciepła z kotła odpadowego w zakładzie metalurgicznym oszczędza zużycie paliwa i bezpośrednio poprawia wydajność ekonomiczną systemu. Jest to punkt odniesienia dla inżynierów chcących zrozumieć konkretne zalety takiej modernizacji.
Podgrzewacze powietrza są również powszechnie stosowane w połączeniu z kotłem na ciepło odpadowe. Podgrzewacz powietrza odzyskuje ciepło ze spalin w celu wstępnego podgrzania powietrza do spalania. Poprawia to charakterystykę płomienia, zmniejsza zużycie paliwa i obniża temperaturę spalin. Podgrzewacz powietrza może stanowić oddzielny element lub może być zintegrowany z kotłem na ciepło odzysknicowe. Aby zapewnić długą żywotność podgrzewacza powietrza, projekt musi uwzględniać te same czynniki, co kocioł na ciepło odzysknicowe: kurz, korozję i rozszerzalność cieplną.
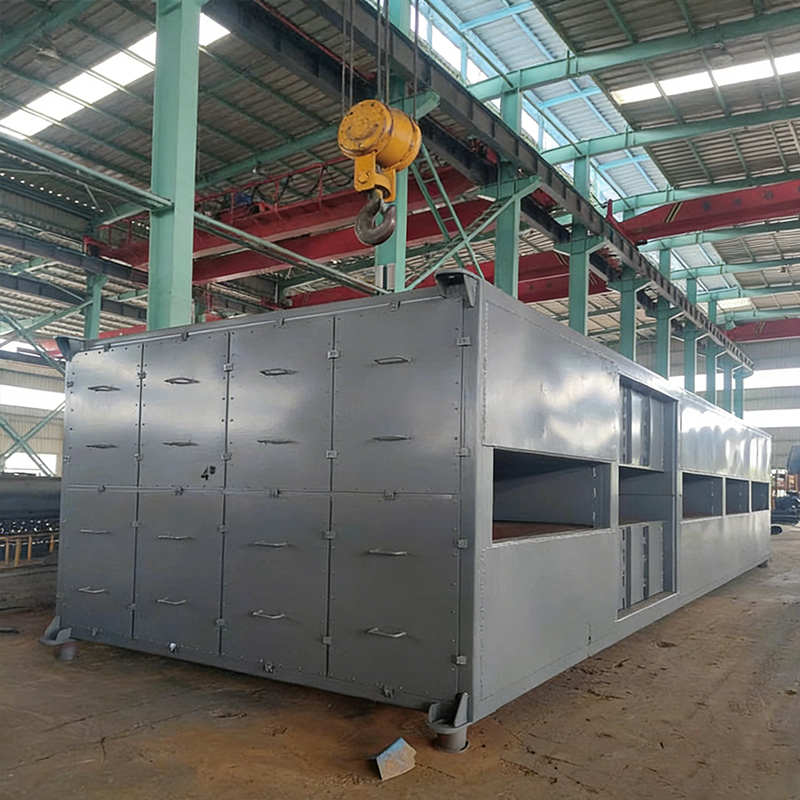 Podgrzewacz powietrza do odzyskiwania ciepła ze spalin z kotła Ten podgrzewacz powietrza odzyskuje ciepło ze spalin w celu wstępnego podgrzania powietrza do spalania, poprawiając wydajność kotła i stabilność spalania. Pomaga złagodzić korozję niskotemperaturową, oferując opcje konstrukcji rurowych lub obrotowych, co ma kluczowe znaczenie dla zmniejszenia zużycia paliwa w systemach kotłów. Zobacz produkt →
Jeśli jesteś w trakcie projektowania projektu odzysku ciepła odpadowego, jedną z najbardziej praktycznych rzeczy, jaką możesz zrobić, jest utworzenie macierzy wyboru, która porównuje dostępne produkty z rzeczywistymi danymi dotyczącymi gazów spalinowych. Dla producenta OEM jest to rutynowa kalkulacja. Użytkownikowi końcowemu przejście przez ten proces pomaga uniknąć typowego błędu: wyboru produktu przeznaczonego do pracy z czystym gazem i używania go w środowisku o dużej zawartości pyłu lub kwasu. To niedopasowanie prowadzi do przedwczesnych awarii, częstych przestojów, a w najgorszym przypadku do rodzaju wycieku z rury, który może wywołać zdarzenie związane z bezpieczeństwem.
Zapobieganie wybuchowi kotła nie jest zakończone u drzwi fabryki. Gdy kocioł znajdzie się w instalacji, program konserwacji i przeglądów staje się aktywnym poziomem ochrony. Prawidłowo zaprojektowany kocioł może w dalszym ciągu być niebezpieczny, jeżeli urządzenia zabezpieczające nie zostaną przetestowane, skład chemiczny wody nie zostanie zachowany lub powierzchnia wymiany ciepła ulegnie z biegiem czasu pogorszeniu. Pytaniu „czy kotły mogą eksplodować” musi więc towarzyszyć inne pytanie: „czy mój harmonogram przeglądów obejmuje rzeczywiste punkty ryzyka?”
Chemia wody to pierwszy filar bezpiecznej eksploatacji. Amerykańskie Stowarzyszenie Inżynierów Mechaników i inne organizacje opublikowały wytyczne dotyczące jakości wody zasilającej kotły. Wartość pH powinna być utrzymywana w kontrolowanym zakresie, zazwyczaj pomiędzy 8,5 a 10,5, w zależności od typu kotła. Rozpuszczony tlen należy usunąć za pomocą sprzętu odgazowującego. Twardość resztkowa powinna być wystarczająco niska, aby zapobiec tworzeniu się kamienia, a przewodność powinna być monitorowana, aby ograniczyć gromadzenie się rozpuszczonych substancji stałych. W przypadku kotła na ciepło odpadowe obowiązują te same standardy, ale operator musi również uwzględnić zmienną ilość ciepła doprowadzonego ze strumienia gazów spalinowych. Gdy proces poprzedzający przebiega przy dużym obciążeniu, dopływ ciepła wzrasta, a kocioł musi być w stanie obsłużyć je bez obejścia.
Zawór bezpieczeństwa jest krytycznym urządzeniem ochronnym, które należy regularnie testować. Standardowym zaleceniem jest ręczne podnoszenie zaworu bezpieczeństwa co najmniej raz w tygodniu w celu sprawdzenia, czy nie jest on zablokowany. W ramach corocznego przeglądu należy ponownie zweryfikować ustawione ciśnienie. Zawór bezpieczeństwa zablokowany przez kamień lub zanieczyszczenia jest ukrytą awarią. Inżynier instalacji powinien również sprawdzić przewody ciśnieniowe, aby upewnić się, że nie są zatkane. W systemie odzyskiwania ciepła odpadowego krany ciśnieniowe często znajdują się w obszarach o dużym zapyleniu, dlatego mogą wymagać częstszego czyszczenia niż w konwencjonalnym kotle pakowym.
Odcięcie przy braku wody i układ sterowania palnikiem należy testować z tą samą częstotliwością, co zawór bezpieczeństwa. Sterowanie musi mieć możliwość wyłączenia źródła ciepła w przypadku niskiego poziomu wody. W kotle na ciepło odpadowe oznacza to odcięcie dopływu gazu lub zamknięcie przepustnicy obejściowej. Logikę blokady należy przetestować w symulowanym stanie niskiego poziomu, co wykaże, że system sterowania to nie tylko martwy element panelu.
Inspekcja granicy ciśnienia dzieli się na kontrolę zewnętrzną i wewnętrzną. Inspekcja zewnętrzna jest zwykle planowana raz w roku. Integralne części kotła, w tym płaszcz, kolektory i połączenia rurowe, są sprawdzane pod kątem oznak deformacji, korozji lub wycieków. Przegląd wewnętrzny jest zwykle planowany co dwa do trzech lat, w zależności od klasy kotła i historii jego eksploatacji. Podczas kontroli wewnętrznej powierzchnie od strony wody są sprawdzane pod kątem osadzania się kamienia, korozji wżerowej lub pęknięć na złączach rur. W przypadku stwierdzenia takich oznak należy ustalić przyczynę zanim kocioł zostanie ponownie oddany do użytku. W kotle na ciepło odpadowe należy sprawdzić również stronę gazową rur i zbiorników na pył. Gruba warstwa nagromadzonego popiołu to nie tylko problem operacyjny; może również tworzyć barierę termiczną, która przyczynia się do przegrzania metalowej rury.
Powierzchnie wymiany ciepła w kotle odzysknicowym podlegają erozji i korozji. Ekonomizer w strumieniu spalin o dużym zapyleniu może wykazywać zmniejszenie grubości ścianki, które nie jest widoczne z zewnątrz. Pomiar grubości w reprezentatywnych lokalizacjach rur powinien być częścią planu zaplanowanych inspekcji. Jeżeli grubość spadnie poniżej minimum projektowego, rurę należy wymienić lub zastosować materiał bardziej odporny na korozję. Dokładnie w takiej sytuacji element lutowany na bazie niklu może zapewnić dłuższą żywotność, ponieważ warstwa lutu zapewnia jednolitą barierę przed korozyjnymi gazami spalinowymi.
 Ekonomizer lutowany na bazie niklu do środowisk o dużym zapyleniu i korozyjnym Ekonomizer ten wykorzystuje lutowanie na bazie niklu do metalurgicznego łączenia żeberek, zapewniając o 30–50% wyższą wydajność wymiany ciepła i dużą odporność na korozję w punkcie rosy. Idealny do strumieni gazów spalinowych o dużej zawartości pyłu, wydłuża żywotność i minimalizuje konserwację w przemysłowych systemach odzyskiwania ciepła odpadowego. Zobacz produkt →
Obsługa i rejestrowanie są również częścią programu zapobiegawczego. Operator kotła powinien rejestrować ciśnienie pary, poziom wody, temperaturę gazów spalinowych i przepływ wody w okresowych odstępach czasu, zwykle raz na zmianę. Odchylenia są znaczne. Jeśli temperatura gazów spalinowych wzrasta, podczas gdy przepływ wody pozostaje stały, może to wskazywać na zanieczyszczenie po stronie gazowej lub niski poziom wody w rurach. Jeśli przepływ wody spadnie, gdy kocioł nadal wytwarza parę, instalacja jest narażona na ryzyko wybuchu. Właściwy dziennik to nie biurokracja; jest to źródło danych, które pomaga zidentyfikować mały problem, zanim stanie się duży.
Wreszcie program konserwacji powinien obejmować udokumentowaną procedurę dla kotła, który był wyłączony przez dłuższy okres. Wyłączenie na zimno może prowadzić do korozji po stronie wody, ponieważ tlen może przedostać się do komponentów. Kocioł należy przechowywać w suchym miejscu, z osłoną gazu obojętnego lub systemem osuszonego powietrza. Zabezpieczenie strony wodnej polega na całkowitym napełnieniu kotła uzdatnioną wodą lub na jej opróżnieniu i zastosowaniu inhibitora korozji. W kotle na ciepło odpadowe należy zwrócić uwagę również na stronę gazową: popiół może wchłaniać wilgoć z otaczającego powietrza, tworząc pod rurami żrącą pastę. Czyszczenie strony gazowej i osuszanie jest zalecanym krokiem po ponownym uruchomieniu.
Oto najczęściej zadawane pytania przez inżynierów instalacji, osoby nadzorujące konserwację i zespoły zakupowe podczas badania ryzyka wybuchu kotła.
W większości wypadków przemysłowych występuje sekwencja ostrzegawcza, nawet jeśli jest krótka. W przypadku eksplozji fizycznej objawami ostrzegawczymi są zazwyczaj niski poziom wody, wysoka temperatura gazów spalinowych lub wzrost ciśnienia powyżej wartości zadanej. W przypadku eksplozji chemicznej ostrzeżeniem jest wyciek paliwa gazowego wykryty przez nawaniacz lub detektor gazu. Termin „bez ostrzeżenia” odnosi się głównie do nagłego pęknięcia rury, które ma miejsce w wyniku istniejącego pęknięcia lub skrajnego zmęczenia materiału. Dlatego tak ważne są okresowe pomiary grubości i kontrola pęknięć. Wychwytują stan sprzed zdarzenia na długo przed osiągnięciem przez niego etapu krytycznego.
Awaria zabezpieczenia nadciśnieniowego jest najczęściej wymienianą przyczyną w uogólnionej analizie. W wielu przypadkach zawór bezpieczeństwa jest ustawiony prawidłowo, ale ciśnieniowy przewód poboru zostaje zablokowany lub odcięcie przy braku wody zostało wyłączone przez poprzedniego operatora, aby uniknąć uciążliwych wyłączeń. Zaraz na drugim miejscu znajduje się zanieczyszczenie wody i wynikające z tego przegrzanie metalu rury. Obie przyczyny są bezpośrednio związane ze sposobem konserwacji i obsługi kotła, co oznacza, że rutynowe przeglądy są najskuteczniejszym środkiem zaradczym.
Co do zasady kontrola zewnętrzna przeprowadzana jest raz w roku. Przegląd wewnętrzny przeprowadzany jest co dwa do trzech lat, w zależności od typu kotła, składu wody i historii serwisowania. W przypadku kotła na ciepło odzysknicowe, podczas tego samego przeglądu wewnętrznego należy przeprowadzić również przegląd strony gazowej, który powinien obejmować pomiary grubości. Niektóre firmy wolą łączyć kontrolę wewnętrzną z corocznym wyłączeniem zakładu. Skraca to stracony czas produkcji i zapewnia spójny strumień danych dla trendu wydajności.
Pod względem ryzyka wybuchu paliwa gazowego kotły na ciepło odpadowe są generalnie bezpieczniejsze, ponieważ nie są wyposażone w palnik. Mogą jednak być bardziej wymagające pod względem szoku termicznego i ryzyka korozji. Dopływ ciepła jest określany w procesie poprzedzającym, którego sam kocioł nie jest w stanie kontrolować. W przypadku nagłego przerwania przepływu gazów procesowych lub awarii pompy wodnej, kocioł narażony jest na szybką zmianę temperatury. Właściwą strategią ochrony jest połączenie procesu poprzedzającego z instalacją wodną kotła oraz odpowiednie odcięcie przy braku wody.
Tak, jeśli zawór bezpieczeństwa nie jest jedyną warstwą ochronną. Zawór bezpieczeństwa chroni przed nadciśnieniem, ale nie chroni przed przegrzaniem rury spowodowanym brakiem wody lub kamieniem. Kiedy metal rury osiągnie granicę pełzania, rura może pęknąć, nawet jeśli ciśnienie jest poniżej wartości zadanej zaworu bezpieczeństwa. Prawidłową kombinacją warstw ochronnych jest zawór bezpieczeństwa, odcięcie niskiego poziomu wody, system zarządzania palnikiem i procedura kontroli składu chemicznego wody. Aby kocioł mógł bezpiecznie pracować, muszą być zamontowane wszystkie cztery.
Kluczowymi kryteriami podejmowania decyzji są możliwości inżynieryjne, ważny certyfikat ASME, krajowa licencja na produkcję zbiorników ciśnieniowych typu III oraz udokumentowane doświadczenie w konkretnej branży użytkownika, takiej jak chemia węgla, metalurgia lub amoniak. Uznany producent przedstawi swoje obliczenia projektowe, certyfikaty materiałowe i zapisy z kontroli. Zakup od producenta posiadającego wykwalifikowany zakład produkcyjny to w rzeczywistości długoterminowa decyzja dotycząca bezpieczeństwa, ponieważ kocioł jest projektowany i testowany zgodnie z określonymi wymogami norm przed dostarczeniem do zakładu.
Jeśli odpowiadasz za bezpieczeństwo kotła w zakładach chemicznych, energetycznych, hutniczych lub amoniakalnych, pierwszą rzeczą, którą powinieneś zrobić, nie jest sprawdzanie samego kotła, ale sprawdzenie stojącego za nim rodowodu inżynieryjnego. Powód jest prosty: ryzyko wybuchu kotła zależy od jakości obliczeń projektowych, doboru materiałów i integralności spoin. Producent posiadający certyfikat ASME na kotły i zbiorniki ciśnieniowe oraz krajową licencję na zbiorniki ciśnieniowe typu III posiada udokumentowany system zarządzania jakością, który obejmuje te kwestie od początku do końca.
Jako producent kotłów na ciepło odpadowe i sprzętu do wymiany ciepła, Jiangsu Shineng Chemical Equipment Co., Ltd. projektuje i produkuje przemysłowe systemy odzyskiwania ciepła od 2005 roku. Asortyment firmy obejmuje kotły na ciepło odpadowe, ekonomizery z rurkami cieplnymi, podgrzewacze powietrza, cyklonowe odpylacze, płaszczowo-rurowe wymienniki ciepła i wyposażenie wieżowe. Produkty te są stosowane w zakładach węglowych, hutniczych, energetycznych i amoniakalnych, gdzie warunki gazów spalinowych są na ogół wysokie, charakteryzują się wysokim zapyleniem i dużą korozją. Firma wyposażona jest w importowany piec do lutowania na bazie niklu drugiej generacji, maszyny do nawijania żeberek wysokiej częstotliwości oraz linię do produkcji rurek cieplnych o rocznej wydajności dwóch milionów sztuk.
Jeśli wybierasz nowy kocioł na ciepło odpadowe lub system odzyskiwania ciepła, najbezpieczniejszym podejściem jest przesłanie danych dotyczących gazów spalinowych doświadczonemu zespołowi inżynieryjnemu. Zespół powinien obliczyć właściwości gazów spalinowych, w tym zakres temperatur, wielkość cząstek pyłu, zawartość siarki i kwaśny punkt rosy. Następnie powinni zaproponować projekt wymiany ciepła z wystarczającym marginesem bezpieczeństwa i potwierdzić rozmieszczenie sprzętu z warunkami procesowymi zakładu. Jest to dokładnie ten rodzaj procesu projektowania, który zapobiega ryzyku przegrzania, korozji i szoku termicznego, co podkreślano w tym artykule. Zawór bezpieczeństwa i system blokad zabezpieczą kocioł przed błędami w działaniu, ale sama konstrukcja kotła decyduje o tym, czy będzie on mógł pracować przez pięć czy dwadzieścia lat bez wycieków z rur.
W przypadku instalacji, która planuje pełny system odzysku ciepła, często wybiera się jednego producenta, który może dostarczyć kocioł, ekonomizer, podgrzewacz powietrza i odpylacz jako kompletny zintegrowany pakiet. Zmniejsza to problemy związane z zarządzaniem interfejsem i zapewnia zrównoważony ogólny spadek ciśnienia, profil temperatury i kontrolę obciążenia. Producent, który może zapewnić projekt i uruchomienie na poziomie systemu, jest również w stanie lepiej zweryfikować bezpieczeństwo całego systemu. Kiedy projekt jest podzielony między wielu dostawców, odpowiedzialność za interfejs pomiędzy kotłem a urządzeniami końcowymi jest często niejasna, a niejasność ta może stworzyć lukę w bezpieczeństwie.
Proces kwalifikacji producenta powinien obejmować audyt fabryki. Podczas audytu możesz zweryfikować procedury spawalnicze, raporty NDT, protokoły badań i przeszkolenie personelu spawalniczego. Możesz także sprawdzić linię produkcyjną, aby potwierdzić, że producent może dotrzymać harmonogramu dostaw. Dostawca stawiający na jakość nie będzie miał trudności z otwarciem tych rejestrów do przeglądu. Ponieważ firma stawia na jakość i bezpieczeństwo, ważny jest wybór dostawcy, który ceni te praktyki.
Poniższe zasoby są zalecane czytelnikom, którzy chcą dowiedzieć się więcej na temat kotłów na ciepło odpadowe i urządzeń do wymiany ciepła stosowanych w przemysłowych systemach odzyskiwania gazów spalinowych.
Podgrzewacz powietrza do odzyskiwania ciepła ze spalin z kotła Ten podgrzewacz powietrza odzyskuje ciepło ze spalin w celu wstępnego podgrzania powietrza do spalania, poprawiając wydajność kotła i stabilność spalania. Pomaga złagodzić korozję niskotemperaturową, oferując opcje konstrukcji rurowych lub obrotowych, co ma kluczowe znaczenie dla zmniejszenia zużycia paliwa w systemach kotłów. Zobacz produkt → — Odzyskuje ciepło ze spalin w celu wstępnego podgrzania powietrza do spalania, poprawiając oszczędność paliwa i obniżając temperaturę gazów spalinowych. Kocioł na ciepło odpadowe z pieca koksowniczego do odzyskiwania średnio-niskich temperatur Kocioł ten odzyskuje ciepło odpadowe z gazów spalinowych z pieca koksowniczego o temperaturze 260-300°C, obniżając je do 140-160°C podczas wytwarzania pary. Sekcje ekonomizera i parownika z rurami żebrowanymi w kształcie litery H osiągają sprawność przekraczającą 85%, co czyni go kluczowym rozwiązaniem dla koksowni poszukujących oszczędności energii i redukcji emisji. Zobacz produkt → — Zaprojektowany do odzyskiwania ciepła ze gazów spalinowych z pieca koksowniczego, przy stabilnej wydajności i możliwości czyszczenia w trybie online. Ekonomizer lutowany na bazie niklu do środowisk o dużym zapyleniu i korozyjnym Ekonomizer ten wykorzystuje lutowanie na bazie niklu do metalurgicznego łączenia żeberek, zapewniając o 30–50% wyższą wydajność wymiany ciepła i dużą odporność na korozję w punkcie rosy. Idealny do strumieni gazów spalinowych o dużej zawartości pyłu, wydłuża żywotność i minimalizuje konserwację w przemysłowych systemach odzyskiwania ciepła odpadowego. Zobacz produkt → — Odporny na korozję ekonomizer do środowisk o wysokiej wilgotności i wysokiej kwasowości gazów spalinowych. Dla inżynierów instalacji, którzy potrzebują kompletnego rozwiązania do odzyskiwania ciepła odpadowego w wysokotemperaturowych gazach, praktycznym rozwiązaniem jest połączony system obejmujący kocioł na ciepło odpadowe, ekonomizer i odpylacz. Kocioł odzyskuje ciepło jawne, ekonomizer poprawia temperaturę wody zasilającej, a odpylacz chroni powierzchnię wymiany ciepła przed cząstkami ściernymi. To podejście na poziomie systemu nie tylko poprawia ogólną efektywność energetyczną, ale także wydłuża żywotność sprzętu, co jest dokładnie tym rodzajem bezpieczeństwa opartego na konserwacji, który zapobiega awariom opisanym w tym artykule.
Pomożemy Ci ruszyć w stronę sukcesu.

Strefa aglomeracji przemysłowej Maqiao North, miasto Jingjiang, miasto Taizhou, prowincja Jiangsu

+86-18752676699 / +86-13961025664
 Previous