English
Wiadomości
Dom / Wiadomości / Wiadomości branżowe / Przewodnik ekonomizera lutowanego na bazie niklu: rodzaje, struktura i wybór
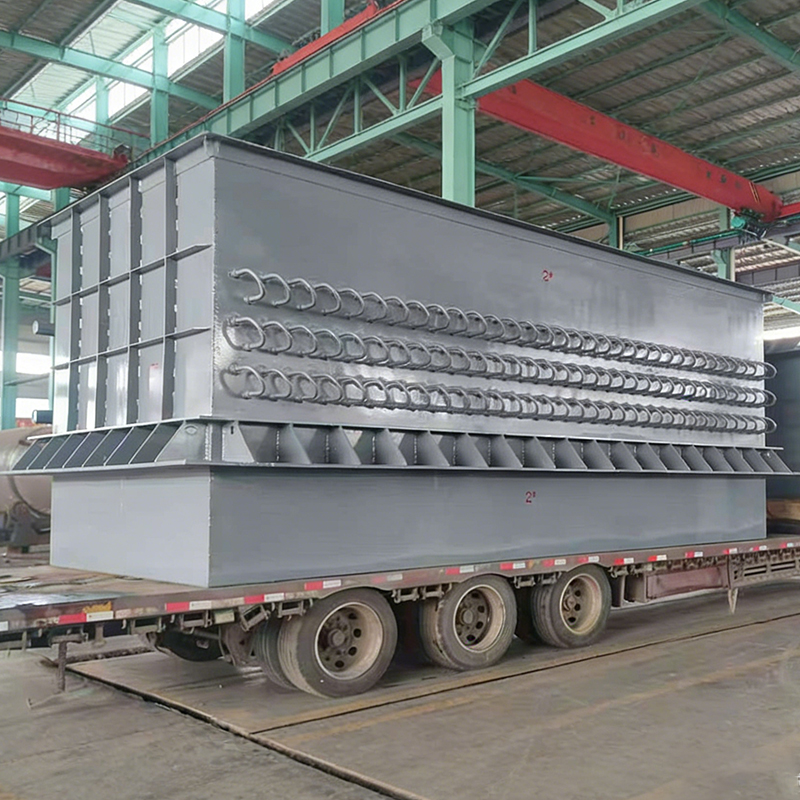
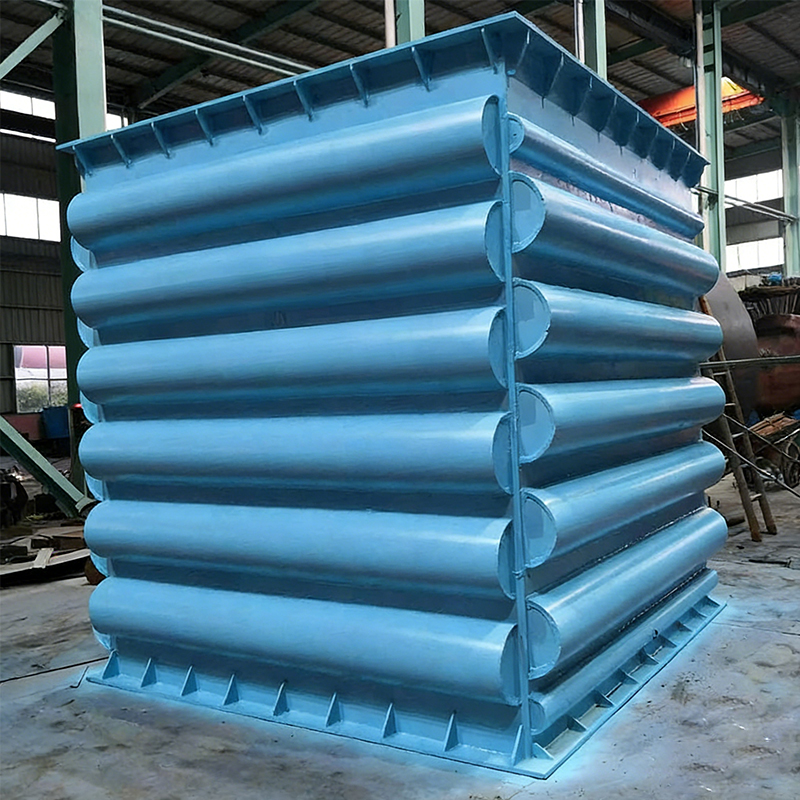
A Ekonomizer lutowany na bazie niklu i to jednostka wymiennika ciepła gazów spalinowych, w której połączenia żeberka z rurą i rura z kolektorem rury cieplnej lub wiązki rur żebrowanych są formowane przy użyciu lutu na bazie niklu zamiast konwencjonalnego zgrzewania lub mechanicznego rozszerzania rury. Ta metoda łączenia pozwala uzyskać ciągłe, pozbawione pustych przestrzeni wiązanie metalurgiczne, które jest ogólnie bardziej odporne na korozję w punkcie rosy kwasu siarkowego i osadzanie się wodorosiarczanu amonu występujące w strumieniach gazów spalinowych z przemysłu węglowego, metalurgicznego, energetycznego i syntetycznego amoniaku, co jest głównym powodem, dla którego zakłady wybierają ten projekt w przypadku odzyskiwania ciepła odpadowego o niskiej do średniej temperaturze z kwaśnego lub o wysokiej wilgotności gazu. Poniższe sekcje wyjaśniają, jak sklasyfikowany jest ten sprzęt, jak jest zbudowany, gdzie jest stosowany, jak wypada w porównaniu z konwencjonalnymi konstrukcjami z rurami żebrowanymi i jakiej rutynowej konserwacji zazwyczaj wymaga, wraz z kilkoma wykresami i schematem strukturalnym, aby ułatwić odczytanie porównań na pierwszy rzut oka.
Ekonomizer, w ogólnym kontekście kotłów i pieców przemysłowych, to wymiennik ciepła umieszczony w końcowej ścieżce gazów spalinowych, który odzyskuje resztkową energię cieplną przed wypuszczeniem gazu, zwykle wykorzystując ją do wstępnego podgrzewania wody zasilającej, wody technologicznej lub powietrza do spalania. Odzyskane ciepło zmniejsza ilość paliwa potrzebnego do osiągnięcia tej samej temperatury procesu, co jest jednym z powodów, dla których urządzenia do odzyskiwania ciepła odpadowego przyciągają uwagę zakładów działających zgodnie z bardziej rygorystycznymi wymaganiami w zakresie efektywności energetycznej w przemyśle. Ekonomizer lutowany na bazie niklu to specyficzna metoda konstrukcyjna w tej kategorii sprzętu, zbudowana w oparciu o żebrowane rury stalowe lub elementy rurek cieplnych, których najważniejsze połączenia są łączone w kontrolowanym procesie lutowania na bazie niklu, a nie poprzez spawanie łukowe lub rozszerzanie za pomocą walców.
Cechą wyróżniającą ten projekt jest jakość połączenia. W złączu spawanym lub rozszerzonym mikroskopijne szczeliny lub strefy wpływu ciepła mogą stać się punktami wyjścia dla korozji szczelinowej, gdy spaliny ostygną poniżej kwaśnego punktu rosy i zacznie się tworzyć kondensat. Lutowanie lutem twardym na bazie niklu wypełnia te powierzchnie pełniej, co powoduje zmniejszenie liczby miejsc inicjacji korozji wzdłuż podstawy żebra i połączeń głowicy. Jest to podstawowa propozycja ekonomizera lutowanego na bazie niklu: jest ukierunkowana na specyficzny rodzaj awarii, korozję punktu rosy na połączeniach żeberek z rurą, która ogranicza żywotność wielu konwencjonalnych ekonomizerów niskotemperaturowych. Instalacje przetwarzające gazy odlotowe z chemikaliów węglowych, spaliny z pieców metalurgicznych, gaz procesowy syntetycznego amoniaku i gaz resztkowy z kotłów opalanych węglem należą do typowych użytkowników tego sprzętu, ponieważ te strumienie gazów zwykle zawierają związki siarki, chlorki lub wysoką zawartość wilgoci.
Warto zauważyć, że ekonomizer lutowany na bazie niklu nie jest pojedynczym, stałym produktem, ale metodą konstrukcyjną, którą można zastosować w przypadku kilku formatów konstrukcyjnych, co omówiono w następnej sekcji. Zrozumienie różnic typów jest pomocne przy porównywaniu ofert producenta ekonomizera lutowanego na bazie niklu lub ocenie propozycji dostawcy sprzętu do odzyskiwania ciepła ze spalin, ponieważ sam termin nie określa układu rur, geometrii żeber ani konfiguracji wiązki.
Kluczowy wniosek: proces lutowania na bazie niklu to przede wszystkim strategia zapewniająca odporność na korozję i integralność połączeń, stosowana w ekonomizerach z rurkami cieplnymi lub rurami żebrowanymi pracującymi w warunkach gazów spalinowych, gdzie powracającym problemem jest kondensacja punktu rosy.
Ekonomizery lutowane na bazie niklu są zazwyczaj produkowane w czterech formatach konstrukcyjnych, każdy dostosowany do innych warunków gazów spalinowych. Wybór między nimi zależy głównie od zapylenia, dostępnej przestrzeni i tego, jak blisko temperatury roboczej jest kwaśny punkt rosy. Instalator dokonujący zakupu od dostawcy ekonomizera lutowanego na bazie niklu będzie zwykle pytany o te zmienne przed zaproponowaniem konfiguracji, ponieważ niedopasowanie stanu gazu do formatu rurki jest częstą przyczyną przedwczesnego zanieczyszczenia lub korozji. Poniższa tabela podsumowuje cztery formaty wraz z ich cechami strukturalnymi i typowymi warunkami zastosowania.
Typ rury cieplnej
Uszczelnione elementy rurek cieplnych z lutowanymi sekcjami parownika i skraplacza; brak bezpośredniego mieszania cieczy po stronie gazów spalinowych i wody. Typ rury ze spiralnymi żebrami
Żebra nawinięte i przylutowane do zewnętrznej powierzchni rury, aby zwiększyć powierzchnię wymiany ciepła po stronie gazu przy niewielkiej powierzchni. Typ gołej (lekkiej) rurki
Gładka powierzchnia rury bez żeberek, wybrana do gazów spalinowych obciążonych dużym zapyleniem lub popiołem, gdzie odstępy między lamelami szybko mogłyby się zmienić. Modułowy typ montowany na płozach
Wstępnie zmontowane sekcje wiązek zamontowane na wspólnej ramie w celu szybszego montażu na miejscu w projektach modernizacyjnych.
| Wpisz | Cecha strukturalna | Typowy stan gazów spalinowych | Kluczowa charakterystyka |
|---|---|---|---|
| Typ rurki cieplnej | Uszczelnione rury cieczy roboczej z lutowanymi złączami parownika/skraplacza | Umiarkowany pył, proces wrażliwy na wilgoć | Brak przepływu krzyżowego pomiędzy obwodami gazu i wody |
| Typ rury z żebrami spiralnymi | Lutowane spiralnie lub ząbkowane lamele na powierzchni rury | Zapylenie od niskiego do umiarkowanego, układ o ograniczonej przestrzeni | Większa powierzchnia po stronie gazowej na jednostkę długości |
| Typ gołej (lekkiej) tuby | Gładka powierzchnia zewnętrzna rury, lutowane złącza głowicy | Gaz o dużej zawartości pyłu lub popiołu | Mniejsza tendencja do zabrudzeń pomiędzy rzędami rur |
| Modułowy typ montowany na płozach | Wstępnie zmontowane wiązki lutowane na wspólnej ramie | Projekty modernizacyjne z ograniczonym czasem instalacji | Mniej prac montażowych na miejscu |
Poza formatem konstrukcyjnym, sam materiał złącza jest główną zmienną na szerszym rynku ekonomizerów i przed przyjrzeniem się pozostałym sekcjam warto sprawdzić, jak połączenia lutowane na bazie niklu wypadają w porównaniu z innymi popularnymi metodami obróbki rur. Poniższa tabela przedstawia cztery popularne podejścia do połączeń rurowych obok siebie na ogólnej skali odporności na korozję. Skala ta jest raczej ilustracyjnym porównaniem technicznym niż wynikiem testu laboratoryjnego i ma na celu pokazanie względnego pozycjonowania, a nie dokładnych wartości liczbowych. Jako punkt odniesienia uwzględniono gołą rurę ze stali węglowej, ponieważ nie ma ona dodatkowej ochrony przed korozją na złączu. Malowana lub powlekana stal węglowa stanowi barierę powierzchniową, ale bariera ta może zostać lokalnie uszkodzona podczas pracy. Standardowa rura ze stopu poprawia odporność materiału podstawowego bez konieczności zmiany jakości złącza, podczas gdy rura lutowana na bazie niklu zajmuje się samym złączem, co często jest pierwszym punktem awarii w ekonomizerze niskotemperaturowym.
Czytając ten wykres od góry do dołu, każdy słupek przedstawia skokową zmianę odporności złącza lub powierzchni na korozję w punkcie rosy, a nie zmianę samego materiału rury podstawowej. Pręt ze stali węglowej jest umieszczony najniżej, ponieważ nie ma dodatkowego zabezpieczenia na połączeniu żebra z rurą lub kolektorze, więc powstający kondensat będzie miał bezpośredni kontakt z niezabezpieczoną stalą. Malowany lub powlekany pręt stalowy poprawia się w tym zakresie podstawowym, ale powłoki są podatne na miejscowe uszkodzenia spowodowane cyklami termicznymi, erozją pyłową lub wydmuchiwaniem sadzy, które z czasem mogą ponownie otworzyć niechronione miejsca. Standardowa rura ze stopu znów działa lepiej, ponieważ sam materiał sypki ma większy wrodzony opór, chociaż obszar połączenia może nadal zachowywać się inaczej niż rura macierzysta, jeśli jest spawany lub rozciągany, a nie lutowany. W tym ilustracyjnym porównaniu rurka lutowana na bazie niklu znajduje się na szczycie skali, ponieważ proces lutowania jest ukierunkowany szczególnie na powierzchnię złącza, zamykając małe szczeliny, które w przeciwnym razie skupiałyby atak korozji. Ten wzór jest zgodny z ogólnym powodem, dla którego ekonomizery lutowane na bazie niklu są przeznaczone do gazów spalinowych kwaśnych lub o wysokiej wilgotności: poprawa koncentruje się dokładnie tam, gdzie konwencjonalne konstrukcje zwykle zawodzą jako pierwsze. Warto również zauważyć, że odporność na korozję to tylko jedna z wielu zmiennych projektowych, a przy pełnym wyborze sprzętu należy rozważyć tę odporność wraz z obciążeniem pyłem, prędkością gazu i dostępną przestrzenią, które omówiono w kolejnych sekcjach. Czytelnicy oceniający propozycję producenta ekonomizera lutowanego na bazie niklu mogą wykorzystać ten ogólny ranking jako punkt wyjścia, a następnie poprosić o szczegółowe wspólne dane kwalifikacyjne istotne dla ich własnego składu chemicznego gazów spalinowych. Ponieważ podane wartości mają charakter poglądowy, a nie potwierdzony laboratoryjnie, należy je traktować jako koncepcyjny przewodnik do porównywania podejść projektowych, a nie substytut badań korozyjnych specyficznych dla danego miejsca.
Kluczowy wniosek: wybór typu i obróbka złącza to odrębne decyzje, a proces lutowania na bazie niklu w szczególności wzmacnia obszar złącza, który konwencjonalne konstrukcje spawane lub ekspandowane zwykle tracą w pierwszej kolejności z powodu korozji punktu rosy.
Większość ekonomizerów lutowanych na bazie niklu, zbudowanych w formacie rurki cieplnej, działa jako zamknięty, pasywny system wymiany ciepła. Każdy element rury cieplnej zawiera niewielką ilość płynu roboczego zamkniętego w metalowej rurce pod częściową próżnią. Dolna część rury, zwana parownikiem, znajduje się na ścieżce gorących gazów spalinowych, gdzie płyn roboczy pochłania ciepło i odparowuje. Para następnie przemieszcza się do górnej części, zwanej skraplaczem, która znajduje się na ścieżce wody lub płynu technologicznego, gdzie uwalnia ciepło i ponownie skrapla się w ciecz, zanim pod wpływem grawitacji powróci do parownika. Ponieważ obwody po stronie gazowej i wodnej nigdy nie mieszają się fizycznie wewnątrz ekonomizera z rurką cieplną, ogólnie uważa się, że takie rozwiązanie zmniejsza konsekwencje awarii pojedynczej rury w porównaniu z konstrukcją, w której gaz i woda mają bezpośrednio tę samą ściankę rury.
Proces lutowania na bazie niklu jest stosowany w kilku punktach konstrukcyjnych: tam, gdzie żebra są mocowane do korpusu rury, gdzie poszczególne rury łączą się z kolektorem oraz gdzie przegrody wsporcze stykają się z wiązką rur. Metalurgiczne wiązanie na całej powierzchni w tych punktach zmniejsza opór cieplny kontaktu i usuwa małe szczeliny, które w przeciwnym razie zatrzymywałyby kondensat i pył. Poniższy schemat ilustruje ogólny układ obudowy, wiązki rurek, kolektorów i portów gazowych występujących w typowym ekonomizerze lutowanym na bazie niklu.
W tym ogólnym widoku konstrukcyjnym obudowa tworzy zewnętrzną powłokę, która kieruje spaliny przez wiązkę rur po kontrolowanej ścieżce, wchodząc w pobliżu górnej części urządzenia i wychodząc po przejściu przez żebrowane lub gołe powierzchnie rur. Sama wiązka rur, pokazana jako siatka okrągłych przekrojów wewnątrz wyciętego okna, to miejsce, w którym złącza lutowane na bazie niklu wykonują większość swojej pracy, ponieważ jest to obszar narażony na największe wahania temperatury i największe ryzyko tworzenia się kondensatu. Kolektory wlotowe i wylotowe zbierają i rozprowadzają wodę lub płyn procesowy po przeciwnej stronie rury cieplnej lub rury żebrowanej w stosunku do gazów spalinowych, a połączenia lutowane na tych złączach kolektorów są zwykle sprawdzane podczas planowej konserwacji, ponieważ przenoszą zarówno naprężenia termiczne, jak i, w wielu konstrukcjach, pewne obciążenie mechaniczne wynikające z ciężaru wiązki rur. Rama nośna pod obudową utrzymuje zmontowany ciężar urządzenia i pozwala na umieszczenie go w istniejącym kanale lub ścieżce spalin bez konieczności wykonywania większych przeróbek konstrukcyjnych otaczającej konstrukcji stalowej. W porównaniu z ekonomizerem zbudowanym z oddzielnie spawanych odcinków rur, wiązkę lutowaną na bazie niklu można zazwyczaj wstępnie zmontować i sprawdzić jakość jako kompletną jednostkę przed instalacją, co zwykle zmniejsza ilość prac związanych z łączeniem w terenie wymaganych na miejscu. To podejście strukturalne jest jednym z powodów, dla których producent sprzętu do odzyskiwania ciepła ze spalin ze spalin, dysponujący własnym opracowaniem rur cieplnych, lutowaniem na bazie niklu i możliwością produkcji zbiorników ciśnieniowych, może zapewnić bardziej spójną kontrolę jakości w całym pakiecie, zamiast polegać na wielu etapach łączenia zlecanych przez podwykonawców.
Kluczowy wniosek: połączenia lutowane na bazie niklu skupiają się na połączeniach żeberka z rurą i kolektorze, czyli dokładnie tam, gdzie konwencjonalny zestaw ekonomizera jest najbardziej narażony na kondensację w punkcie rosy i naprężenia związane z cyklicznymi zmianami temperatur.
Ekonomizer lutowany na bazie niklu rzadko stanowi pojedynczy etap wymiany ciepła; częściej składa się z szeregu etapów, przez które gazy spalinowe przechodzą po kolei, przy czym temperatura gazu stopniowo spada na każdym etapie. Zrozumienie tego stopniowanego profilu temperatury jest przydatne przy wyborze miejsca w całej ścieżce gazu, w którym powinna zostać umieszczona sekcja odporna na korozję w niskiej temperaturze, taka jak wiązka lutowana na bazie niklu. Ogólnie rzecz biorąc, wcześniejsze etapy radzą sobie z wyższymi temperaturami gazu, gdzie ryzyko korozji jest mniejsze, podczas gdy końcowe etapy zbliżają się do kwaśnego punktu rosy, czyli dokładnie tam, gdzie połączenia lutowane na bazie niklu zapewniają największe korzyści. Poniższy wykres przedstawia ilustracyjną wielostopniową krzywą temperatury, przechodzącą od wlotu spalin przez trzy stopnie pośrednie do końcowego wylotu. Przedstawione wartości reprezentują typowy schemat inżynieryjny, a nie dane zmierzone z konkretnej instalacji, a rzeczywiste wartości różnią się w zależności od rodzaju paliwa, współczynnika nadmiaru powietrza i wyposażenia znajdującego się na wejściu.
Powyższa krzywa pokazuje spadek temperatury gazów spalinowych od stanu wlotowego wynoszącego w przybliżeniu 350 stopni Celsjusza do stanu wylotowego wynoszącego w przybliżeniu 120 stopni Celsjusza w czterech etapach wymiany ciepła. Najbardziej stromy spadek występuje pomiędzy wlotem a pierwszym stopniem, co odzwierciedla fakt, że różnica temperatur pomiędzy gazem i wodą jest w tym punkcie największa, co powoduje największą szybkość wymiany ciepła. W miarę jak gaz przechodzi przez Etap 2 i Etap 3, różnica temperatur zmniejsza się, a szybkość odbioru ciepła na każdym etapie staje się mniejsza, co jest normalną cechą wymiany ciepła w przepływie przeciwprądowym lub krzyżowym, a nie oznaką słabszej wydajności sprzętu. Zanim gaz zbliży się do wylotu, zwykle mieści się on w zakresie kwaśnego punktu rosy w przypadku paliw zawierających siarkę, czyli strefy roboczej, w której najczęściej stosuje się złącza lutowane na bazie niklu, ponieważ na tym etapie najbardziej prawdopodobne jest utworzenie się kondensatu. Umiejscowienie wiązki lutowanej na bazie niklu specjalnie na końcowych etapach, w niższej temperaturze, jest powszechną strategią projektową, ponieważ we wcześniejszych etapach, w których panuje wyższa temperatura, często można zastosować bardziej konwencjonalne metody łączenia rur bez takiego samego narażenia na korozję. To etapowe podejście ma również praktyczne zalety w planowaniu konserwacji: ponieważ ryzyko korozji koncentruje się w najchłodniejszym etapie, harmonogramy inspekcji i czyszczenia można skupić na tej sekcji, zamiast traktować cały pakiet w identyczny sposób. Inżynierowie przeglądający propozycję producenta ekonomizera lutowanego na bazie niklu często pytają, w jaki sposób lutowane sekcje są rozmieszczone na stopniach, ponieważ ma to wpływ zarówno na strategię ochrony przed korozją, jak i ogólny układ wyposażenia. Warto również zauważyć, że dokładne wartości temperatur dla dowolnej konkretnej instalacji zależą od zawartości siarki w paliwie, wilgotności gazów spalinowych oraz temperatury wody lub płynu procesowego po drugiej stronie wiązki, dlatego pokazaną tutaj krzywą należy odczytywać jako ogólny kształt, a nie stałą specyfikację.
Kluczowy wniosek: szybkość wymiany ciepła jest najwyższa tam, gdzie różnica temperatur gazu do wody jest największa, natomiast ryzyko korozji jest najwyższe w najchłodniejszym etapie w pobliżu wylotu, dlatego sekcje lutowane na bazie niklu są zwykle skupiane w końcowym stopniu wielostopniowego ekonomizera.
Ekonomizery lutowane na bazie niklu są stosowane w wielu przemysłowych źródłach gazów spalinowych, a właściwa konfiguracja zależy od dopasowania sprzętu do konkretnych warunków gazu w każdym miejscu. Poniższa tabela przedstawia typowe scenariusze zastosowań wraz z czynnikami wyboru, które zazwyczaj kierują projektem danej jednostki, przedstawione obok siebie, aby można było czytać obie listy razem.
Typowe scenariusze zastosowań
| Kluczowe czynniki wyboru
|
Każdy scenariusz zastosowania zwykle przypisuje inną wagę wymienionym powyżej czynnikom wyboru. Na przykład gaz resztkowy z kotła opalanego węglem często zawiera umiarkowane obciążenie pyłem i zawartość siarki bezpośrednio związaną ze źródłem węgla, dlatego też margines punktu rosy i zdolność usuwania pyłu są zwykle najważniejszymi czynnikami branymi pod uwagę. Gazy odlotowe z chemikaliów węglowych mogą znacznie się różnić w zależności od procesu, czasami niosąc ze sobą większą wilgoć lub zanieczyszczenia chemiczne, co szczególnie zwiększa znaczenie odporności połączeń na korozję, co sprawia, że konstrukcje lutowane na bazie niklu są powszechnie stosowane. Gazy spalinowe z pieców metalurgicznych często przepływają przy większym zapyleniu i zawierają grubsze cząstki, co jest jednym z powodów, dla których w tym scenariuszu częściej wybiera się gołe rury lub formaty z większymi odstępami między żebrami, a nie ciasno rozmieszczone spiralne żebra, które szybko ulegają zabrudzeniu. Odzyskiwanie ciepła z gazu technologicznego w postaci syntetycznego amoniaku ma tendencję do priorytetowego traktowania spójnej, długoterminowej pracy, biorąc pod uwagę ciągły charakter produkcji amoniaku, dlatego podczas wyboru dużą wagę przywiązuje się do niezawodności połączenia i dostępu do inspekcji. Dla porównania, kotły pomocnicze do wytwarzania energii często charakteryzują się bardziej ustandaryzowanymi warunkami gazowymi, co pozwala na skupienie się na wyborze w większym stopniu na ograniczeniach przestrzennych i integracji z istniejącymi kanałami. W praktyce większość decyzji dotyczących wyboru sprowadza się do zrównoważenia marginesu punktu rosy z obciążeniem pyłem, ponieważ te dwa czynniki skłaniają projekt do różnych konfiguracji żeber. Dostawca ekonomizera lutowanego na bazie niklu zazwyczaj poprosi o dane z analizy gazów spalinowych, oczekiwane stężenie pyłu i docelową temperaturę na wylocie wody, zanim zaproponuje konkretny format rury i układ żeberek, ponieważ te dane wejściowe bezpośrednio określają, czy lepszym punktem wyjścia jest rura cieplna, rura ze spiralnymi żebrami, goła rura czy konfiguracja modułowa.
Kluczowy wniosek: dopasowanie formatu rurki i konfiguracji żeberek do konkretnego obciążenia pyłem i marginesu punktu rosy w danym zastosowaniu jest generalnie ważniejsze dla długoterminowej wydajności niż sam proces lutowania.
Poniższa tabela porównuje ekonomizer lutowany na bazie niklu z konwencjonalnym ekonomizerem z rurami żebrowanymi spawanymi lub mechanicznie ekspandowanymi, w kilku praktycznych wymiarach. Porównania te odzwierciedlają ogólną charakterystykę inżynieryjną związaną z każdą metodą łączenia, a nie wyniki konkretnego programu testów, a rzeczywista wydajność każdej instalacji zależy od składu gazu, cyklu operacyjnego i praktyki konserwacji.
| Wymiar | Ekonomizer lutowany na bazie niklu | Konwencjonalny ekonomizer spawany/rozszerzony |
|---|---|---|
| Metoda tworzenia stawów | Całopowierzchniowe połączenie metalurgiczne poprzez lutowanie twarde | Spawanie lub mechaniczne pasowanie rozprężne |
| Odporność na korozję w pobliżu punktu rosy | Ogólnie wyższe ze względu na zmniejszone szczeliny między złączami | Bardziej narażone na korozję szczelinową na złączach |
| Rezystancja termiczna | Niższy ze względu na ciągły kontakt stawów | Może być wyższa, jeśli dopasowanie rozszerzające z czasem ulegnie poluzowaniu |
| Nadaje się do gazów spalinowych o wysokiej zawartości siarki | Często określane w przypadku tego warunku | Często wymaga dodatkowych środków ochronnych |
| Typowe skupienie na konserwacji | Okresowa kontrola połączeń lutowanych i zanieczyszczeń | Kontrola szwów spawalniczych i integralności pasowania dylatacyjnego |
Aby porównanie to było łatwiejsze do odczytania jako całość, a nie rząd po rzędzie, poniższy wykres radarowy przedstawia oba podejścia konstrukcyjne w pięciu wymiarach w tej samej ilustracyjnej skali od 0 do 10: odporność na korozję, integralność połączeń, wydajność kontaktu termicznego, kompaktowa powierzchnia i typowa długość okresów międzyobsługowych. Niebieski kształt przedstawia ekonomizer lutowany na bazie niklu, a bordowy kształt przedstawia konwencjonalny ekonomizer z rurą żebrowaną spawaną lub ekspandowaną. Wartości te ponownie odzwierciedlają ogólne stanowisko inżyniera, a nie konkretny raport z testów, i mają pomóc w wizualizacji, gdzie te dwa podejścia najbardziej się od siebie różnią, a gdzie są bliżej siebie.
Wykres radarowy pozwala na pierwszy rzut oka zobaczyć, że te dwa podejścia konstrukcyjne różnią się najbardziej pod względem odporności na korozję i integralności złącza, czyli dwóch wymiarów najbardziej bezpośrednio związanych z sposobem formowania samego złącza. Kształt lutu na bazie niklu rozciąga się dalej na zewnątrz w tych dwóch osiach, ponieważ proces lutowania ma na celu w szczególności zamknięcie małych szczelin i szczelin, które może zatrzymać złącze spawane lub rozszerzone. Jeśli chodzi o wydajność kontaktu termicznego, konstrukcja lutowana również wykazuje przewagę, ponieważ ciągłe wiązanie metalurgiczne zazwyczaj przenosi ciepło bardziej równomiernie niż połączenie mechaniczne, które może nieznacznie poluzować się w wyniku cykli termicznych podczas powtarzającej się pracy typu start-stop. Z kolei kompaktowy wymiar podstawy pokazuje, że te dwa kształty ściśle się pokrywają, co odzwierciedla fakt, że całkowity rozmiar jednostki zależy głównie od układu rur, rozstawu żeberek i prędkości gazu, a nie od samej metody łączenia; zespół lutowany na bazie niklu nie jest z natury bardziej kompaktowy niż konwencjonalna konstrukcja zbudowana z tego samego układu rurek. Długość okresów międzyobsługowych wykazuje umiarkowaną przewagę w przypadku konstrukcji lutowanej, co ogólnie przypisuje się mniejszej liczbie punktów awarii związanych z połączeniami wymagających uwagi, chociaż w obu konstrukcjach nadal konieczne jest rutynowe czyszczenie sadzy i pyłu, niezależnie od metody łączenia. Czytając oba wymiary razem, praktyczną konsekwencją jest to, że ekonomizer lutowany na bazie niklu najlepiej jest rozumieć jako poprawę odporności na korozję i niezawodność połączeń nałożoną na konstrukcję rurki cieplnej lub rurki żebrowanej, a nie zmianę podstawowej geometrii wymiany ciepła. Jest to przydatne sformułowanie przy porównywaniu ofert, ponieważ kupujący powinien potwierdzić, że typ żeberek, rozstaw rur i prędkość gazu są odpowiednio dopasowane do stanu gazów spalinowych, a także potwierdzić, że zastosowano połączenia lutowane, ponieważ te dwie decyzje dotyczą różnych aspektów długoterminowej wydajności. Zakłady, w których wcześniej wystąpiły awarie korozyjne podstawy żeber w konwencjonalnym ekonomizerze niskotemperaturowym, są często najbardziej zainteresowane tym porównaniem, ponieważ pozwala ono określić konkretną poprawę, jaką ma zapewnić proces lutowania.
Kluczowy wniosek: największa mierzalna różnica między tymi dwoma podejściami konstrukcyjnymi koncentruje się na odporności na korozję i integralności złącza, podczas gdy całkowity ślad jednostki zależy bardziej od układu rur i żeber niż od samej metody łączenia.
Nie każda część zakresu temperatur gazów spalinowych oferuje ten sam praktyczny potencjał odzyskiwania ciepła, co wpływa na dobór wymiarów i umiejscowienie ekonomizera lutowanego na bazie niklu w ścieżce gazu. Wyższe pasma temperatur zazwyczaj pozwalają na odzyskanie większej ilości ciepła na jednostkę powierzchni wymiany ciepła, ponieważ różnica temperatur napędzająca przenoszenie ciepła jest większa. Niższe pasma temperatur, zwłaszcza te zbliżające się do kwaśnego punktu rosy, w dalszym ciągu przenoszą ciepło, które można odzyskać, ale jego wydobycie wymaga materiałów i połączeń odpornych na działanie kondensatu, co jest dokładnie tą rolą, jaką odgrywa proces lutowania na bazie niklu. Poniższy wykres kolumnowy przedstawia ilustracyjny względny wskaźnik odzysku w czterech zakresach temperatur, mający na celu pokazanie ogólnego wzorca inżynieryjnego, a nie zmierzonej wartości mocy z konkretnej instalacji.
Najwyższa kolumna na tym wykresie odpowiada najwyższemu zakresowi temperatur, co odzwierciedla ogólną zasadę, że większa różnica temperatur gazu i wody powoduje większą szybkość wymiany ciepła na danej powierzchni. W miarę jak pasma schodzą w dół w kierunku strefy średniej i bliskiej punktu rosy, względny wskaźnik odzysku maleje, co odzwierciedla malejącą różnicę temperatur omówioną we wcześniejszej części dotyczącej wydajności cieplnej. Najkrótsza kolumna, reprezentująca strefę najbliższą kwaśnego punktu rosy, nadal wykazuje niezerowy potencjał odzysku, co jest ważną kwestią: odzysk ciepła nie zatrzymuje się po prostu dlatego, że gaz zbliża się do punktu rosy, ale staje się bardziej zależny od tego, czy sprzęt jest w stanie tolerować kondensat, który może tworzyć się w tym paśmie. Jest to zakres temperatur, w którym konwencjonalny ekonomizer ze stali węglowej bez zabezpieczenia połączeń najprawdopodobniej ulegnie przyspieszonej korozji, i jest to również zakres, w którym ekonomizer lutowany na bazie niklu jest najczęściej uzasadniany ze względów technicznych. W praktyce oznacza to, że ekonomiczne uzasadnienie rozszerzenia pakietu ekonomizera głębiej w strefę bliską punktu rosy zależy w dużej mierze od tego, czy dodatkowe ciepło możliwe do odzyskania w tym paśmie jest warte odpornej na korozję konstrukcji wymaganej do uzyskania do niego dostępu. Niektóre zakłady decydują się na wymiar sekcji lutowanej na bazie niklu specjalnie w celu pokrycia tego końcowego pasma, stosując jednocześnie bardziej konwencjonalną konstrukcję dla pasm o wyższych temperaturach, dzięki czemu konstrukcja odporna na korozję koncentruje się tam, gdzie zapewnia największe korzyści w porównaniu z dodatkową złożonością. Zarówno zawartość wilgoci w spalinach, jak i poziom siarki w paliwie zmieniają się tam, gdzie spada praktyczny punkt rosy, zatem dokładna granica strefy „bliskiej punktu rosy” będzie się różnić pomiędzy strumieniem gazu procesowego z procesu chemicznego węgla a strumieniem gazów resztkowych z kotła opalanego węglem, mimo że ogólny kształt krzywej odzysku zwykle utrzymuje się w obu przypadkach. Inżynierowie dobierający system często współpracują z dostawcą ekonomizera lutowanego na bazie niklu, aby określić rzeczywisty margines punktu rosy dla ich konkretnego składu paliwa i gazu, zanim określą, jak daleko w pasmo niskich temperatur powinna sięgać sekcja lutowana.
Kluczowy wniosek: ciepło możliwe do odzyskania zmniejsza się wraz ze spadkiem temperatury gazów spalinowych, ale pasmo bliskie punktu rosy nadal kryje znaczący potencjał odzysku, pod warunkiem, że urządzenia w tej strefie są zbudowane tak, aby tolerować ekspozycję na kondensat.
Rutynowa konserwacja ekonomizera lutowanego na bazie niklu zasadniczo obejmuje te same szerokie kategorie, co inne urządzenia do odzyskiwania ciepła ze gazów spalinowych, z pewną dodaną uwagą na obszarach połączeń lutowanych podczas planowych inspekcji. Okresowe wydmuchiwanie sadzy lub czyszczenie mechaniczne pomaga zapobiegać gromadzeniu się popiołu i pyłu pomiędzy żebrami lub rzędami rur, co w przeciwnym razie mogłoby zmniejszyć przenoszenie ciepła po stronie gazu i zwiększyć opór ciągu w wiązce. Otwory inspekcyjne i drzwiczki dostępowe, pokazane na schemacie konstrukcyjnym wcześniej w tym podręczniku, umożliwiają technikom wizualne sprawdzenie powierzchni rur, stanu żeber i połączeń kolektora bez demontażu całego urządzenia.
Warunki po stronie wody wpływają również na długoterminową wydajność, ponieważ osadzanie się kamienia na skraplaczu lub po stronie wody ekonomizera z rurką cieplną może zmniejszyć przenoszenie ciepła nawet wtedy, gdy powierzchnia po stronie gazu pozostaje czysta. Uzdatnianie wody zasilającej odpowiednie do źródła wody w zakładzie jest ogólnie zalecane jako praktyka uzupełniająca obok konserwacji po stronie gazowej, a nie jako oddzielne, niepowiązane zadanie. Ponieważ złącza lutowane na bazie niklu zaprojektowano tak, aby zmniejszać, a nie eliminować ryzyko korozji na styku żeberka z rurą, rutynowe kontrole pozostają istotną częścią długotrwałej eksploatacji, nawet przy tej ulepszonej konstrukcji. Zakłady, które prowadzą spójny dziennik konserwacji obejmujący częstotliwość wydmuchiwania sadzy, wyniki kontroli i wszelkie zaobserwowane zmiany w oporze ciągu w wiązce, zwykle identyfikują pojawiające się problemy wcześniej niż zakłady, które przeprowadzają kontrole tylko wtedy, gdy problem z wydajnością staje się widoczny. Tego rodzaju podejście zapobiegawcze jest zasadniczo spójne z oczekiwanym sposobem zarządzania urządzeniami do wymiany ciepła przemysłowego dowolnego typu w całym okresie ich eksploatacji.
Kluczowy wniosek: połączenia lutowane na bazie niklu zmniejszają ryzyko korozji na styku żeberka z rurą, ale nie eliminują potrzeby rutynowego czyszczenia sadzy, uzdatniania wody i okresowej kontroli połączeń.
Jakość ekonomizera lutowanego na bazie niklu zależy w dużej mierze od stojącego za nim procesu produkcyjnego, ponieważ jakość lutowania, obróbka materiału rurki i produkcja zbiornika ciśnieniowego współdziałają ze sobą, określając, jak gotowy pakiet sprawdza się w eksploatacji. Producent sprzętu do odzyskiwania ciepła ze gazów spalinowych, który utrzymuje własne możliwości w zakresie opracowywania rur cieplnych, lutowania na bazie niklu i produkcji zbiorników ciśnieniowych, jest ogólnie lepiej przygotowany do spójnej kontroli jakości w całym cyklu produkcyjnym w porównaniu z podejściem polegającym na oddzielnych etapach zlecanych podwykonawcom dla każdego procesu.
Firma Jiangsu Shineng Chemical Equipment Co., Ltd., założona w 2005 roku, jest chińskim producentem sprzętu do odzyskiwania ciepła odpadowego ze gazów spalinowych i fabryką sprzętu do procesów chemicznych specjalizująca się w badaniach, rozwoju i produkcji systemów odzyskiwania ciepła odpadowego ze gazów spalinowych oraz urządzeń do procesów chemicznych, w tym konstrukcji ekonomizera lutowanego na bazie niklu. Własne możliwości firmy obejmują opracowywanie rurek cieplnych, lutowanie na bazie niklu i produkcję zbiorników ciśnieniowych, co umożliwia przejście od przygotowania rur przez lutowanie i montaż końcowy w ramach skoordynowanego procesu produkcyjnego, zamiast przechodzić między wieloma zewnętrznymi dostawcami. Jej produkty znajdują zastosowanie w branżach chemii węglowej, metalurgii, wytwarzania energii i syntetycznego amoniaku, opisanych wcześniej w tym przewodniku, a także zostały dostarczone na rynki zagraniczne, co odzwierciedla szerokie znaczenie sektorowe technologii ekonomizera lutowanego na bazie niklu w różnych warunkach gazów spalinowych i regionalnych bazach przemysłowych.
W przypadku zakładów oceniających zamówienie hurtowe ekonomizera lutowanego na bazie niklu lub jednostkę zaprojektowaną na zamówienie dla określonych warunków gazu, współpraca z fabryką sprzętu do procesów chemicznych, która łączy doświadczenie w projektowaniu rurek cieplnych z wiedzą na temat produkcji zbiorników ciśnieniowych, może uprościć koordynację zarówno na etapie projektowania, jak i instalacji, ponieważ kwestie konstrukcyjne, termiczne i metalurgiczne są rozpatrywane w ramach jednego zespołu technicznego, a nie dzielone między odrębnych dostawców.
Kluczowy wniosek: skoordynowane możliwości wewnętrzne w zakresie opracowywania rur cieplnych, lutowania na bazie niklu i produkcji zbiorników ciśnieniowych zapewniają bardziej spójną kontrolę jakości w całym kompletnym pakiecie ekonomizera.
Pomożemy Ci ruszyć w stronę sukcesu.

Strefa aglomeracji przemysłowej Maqiao North, miasto Jingjiang, miasto Taizhou, prowincja Jiangsu

+86-18752676699 / +86-13961025664
 Previous